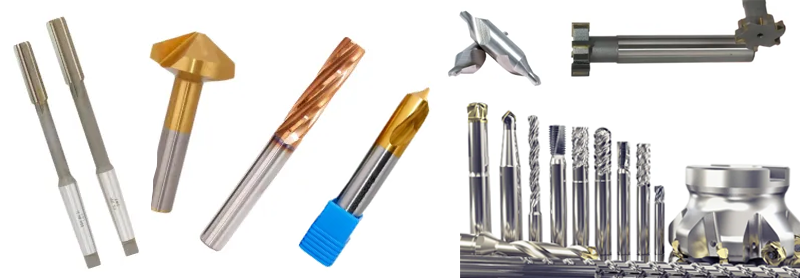
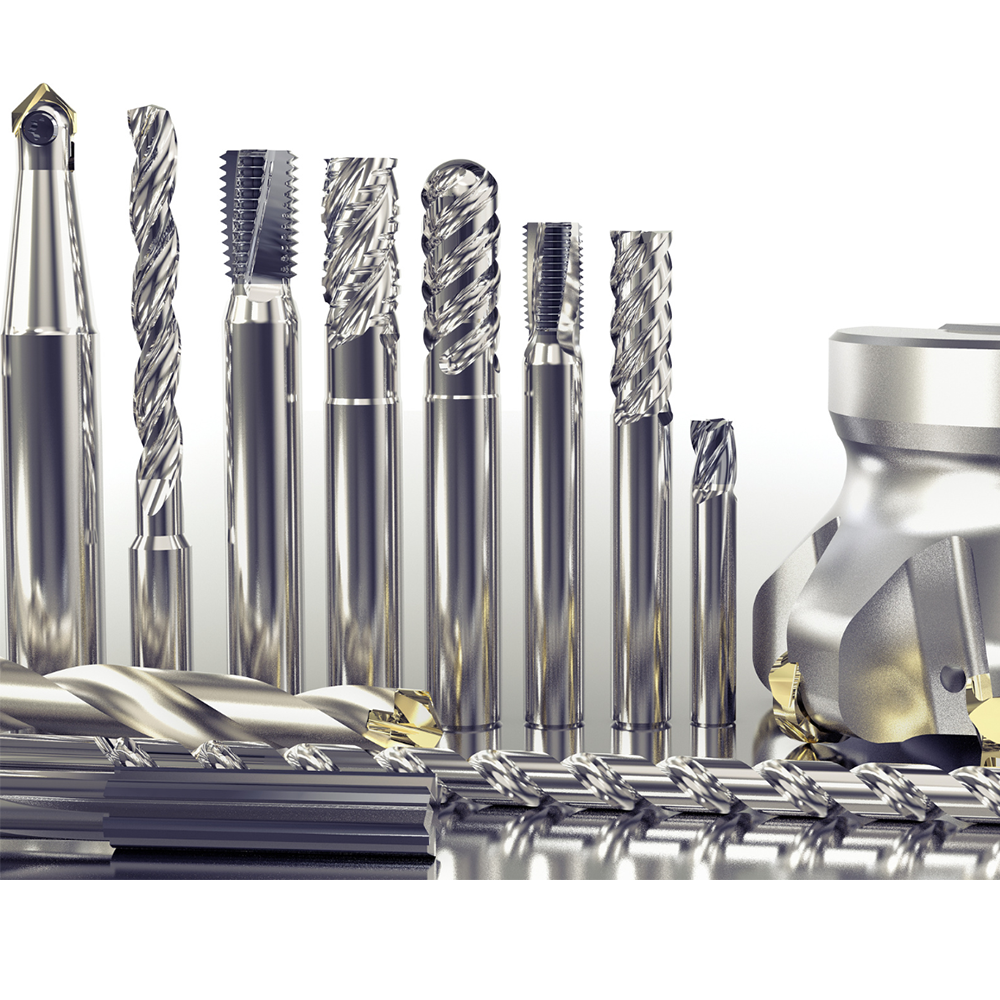
エンドミルは、CNC加工で最も広く使われる切削工具の一つです。荒削りから仕上げまで、ほぼすべての工程で使用されます。しかし、調達担当者や機械加工技術者の中には、適切なエンドミルを選定できない方が少なくありません。
実際には、エンドミルの性能は、溝数、ヘリックス角、刃先の仕上げ処理、コーティング方式など、複数の技術的パラメーターによって決まります。これらのパラメーターを正しく理解することが、用途に最適なエンドミルを選定する鍵となります。
溝数:「多ければよい」というわけではありません
- 2溝: 大きなチップゲullet(チップ排出溝)を備え、アルミニウムなどの粘性の高い材料加工に最適なチップ排出性を実現します。
- 3溝: アルミニウムおよび銅合金の加工にバランスの取れた選択肢です。
- 4溝: 鋼や鋳鉄加工に適した、より高い送り速度と優れた刃先強度。
基本ルール:軟質材にはフリュート数を少なく、硬質材には多くします。
ヘリックス角:切削面の滑らかさを左右する鍵
ヘリックス角とは、切削刃と工具軸との間の角度で、通常は30°~55°の範囲です。
- 低ヘリックス(30°~35°): 工具剛性が高く、荒削りおよび大量の材料除去に最適です。
- 高ヘリックス(45°~55°): 振動が少なく滑らかな切削が可能で、仕上げ加工や薄肉部品の加工において優れた表面粗さを実現します。
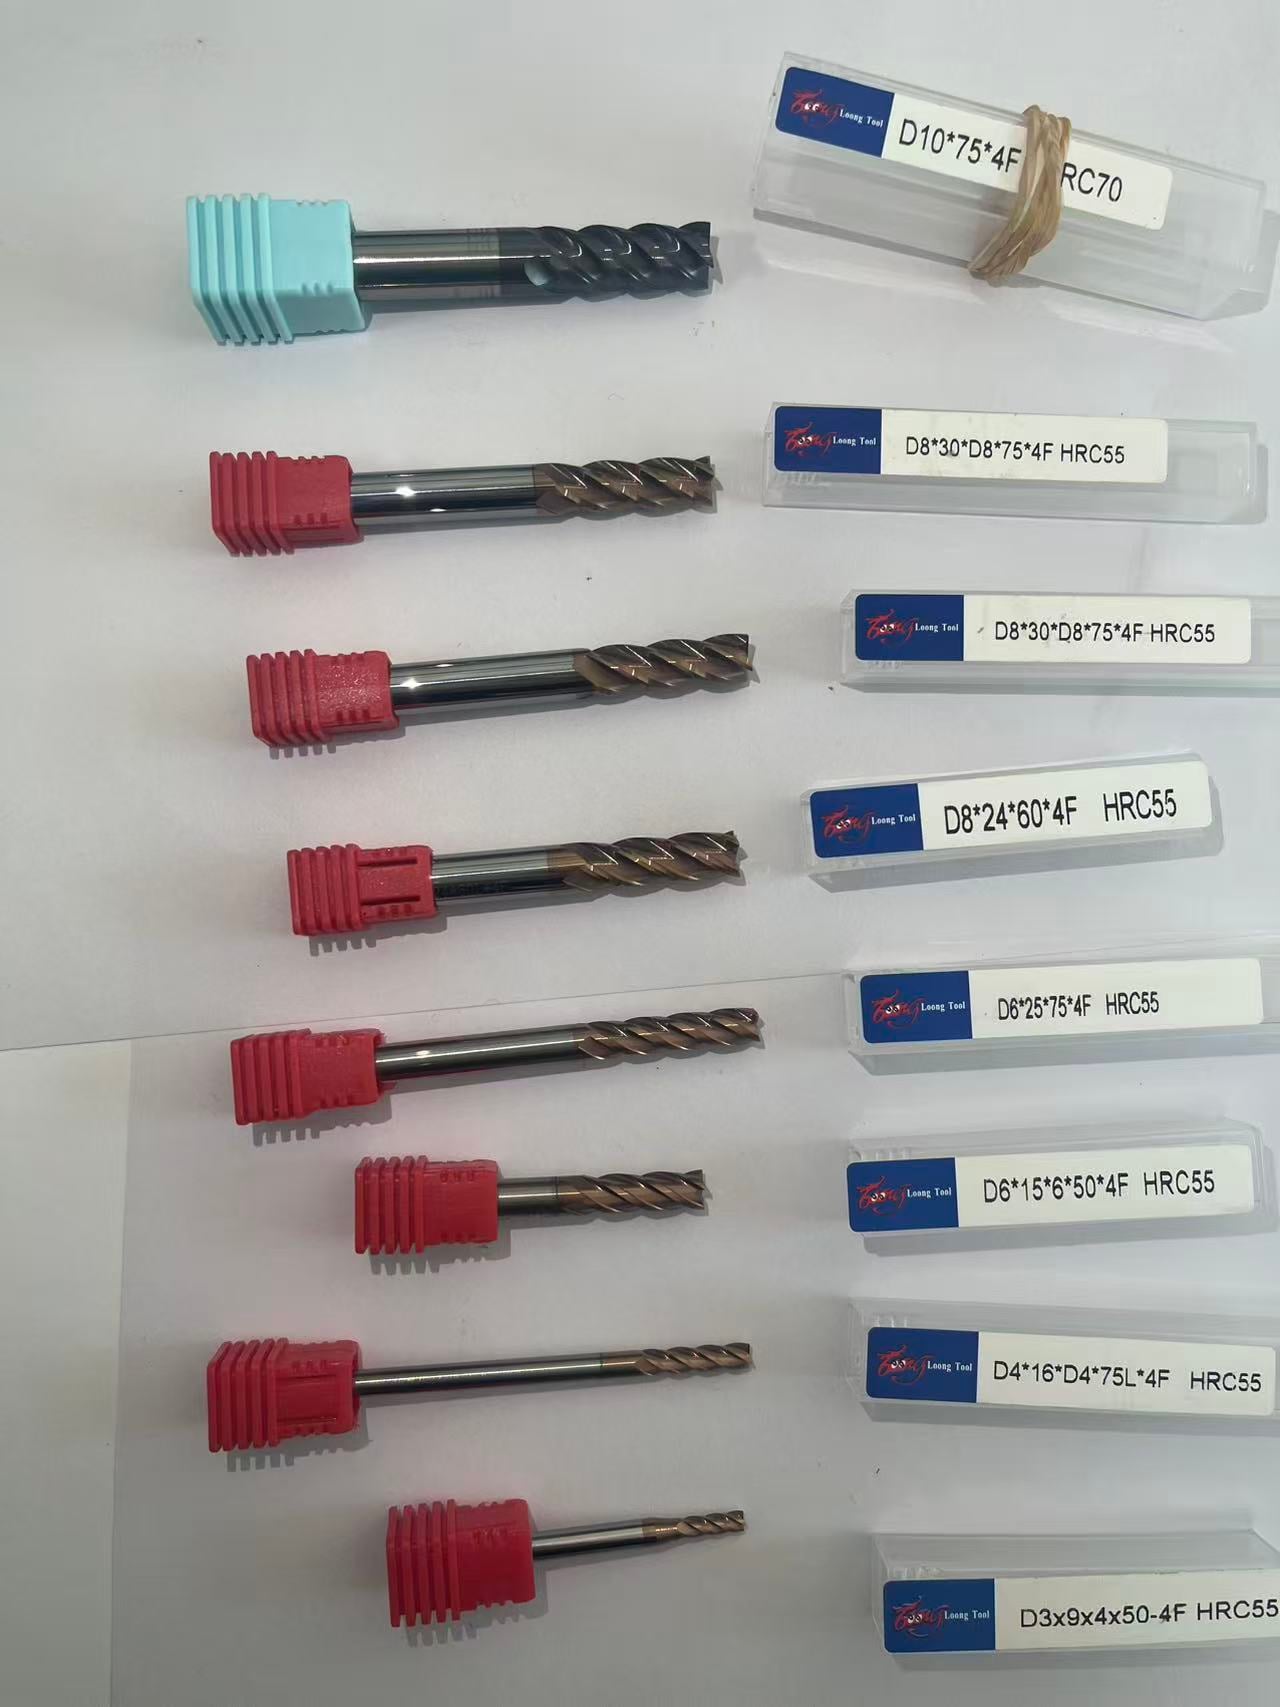
山東雲飛(シャンドン・ユンフェイ)社の 超硬エンドミルは、ヘリックス角35°~55°に対応しており、技術チームがお客様の被削材および機械条件に応じて最適な仕様を提案いたします。
エッジ処理:こだわりの仕上げ
未処理の切削刃は、顕微鏡で観察すると微細なギザギザが確認でき、欠けや急激な摩耗を起こしやすくなります。当社の 山東雲飛 エンドミルは、出荷前に厳格なエッジホーニングを実施。切削効率を高める鋭さと、欠けに強い適度な丸みを両立させています。
コーティングシステム:素材に応じた最適設計
- TiAlNコーティング: 耐熱性に優れ、鋼・ステンレス鋼の乾式切削に最適です。
- DLCコーティング: 極低摩擦でアルミニウムの切粉付着を抑制。高速アルミニウム加工に最適です。
- AlTiNコーティング: より高い硬度を有し、焼入鋼や超合金の加工に適しています。
まとめ
溝数からヘリックス角、エッジ処理からコーティング選定まで——エンドミルの性能は、複数のパラメーターが調和して発揮されるものです。こうした詳細を理解することが、賢い工具選定と高効率な切削加工につながります。
どのエンドミルが適しているかお悩みですか?山東雲飛の技術チームに今すぐお問い合わせください。工具に関する無料相談を承っております!
 最新ニュース
 EN