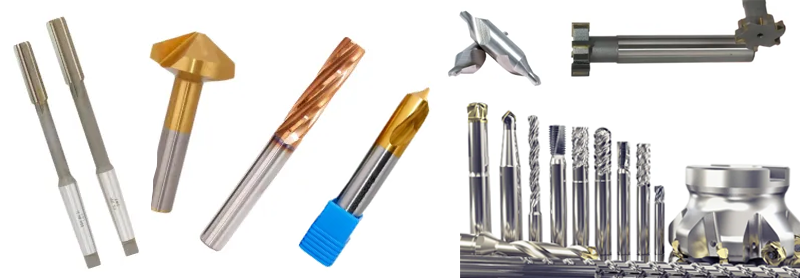
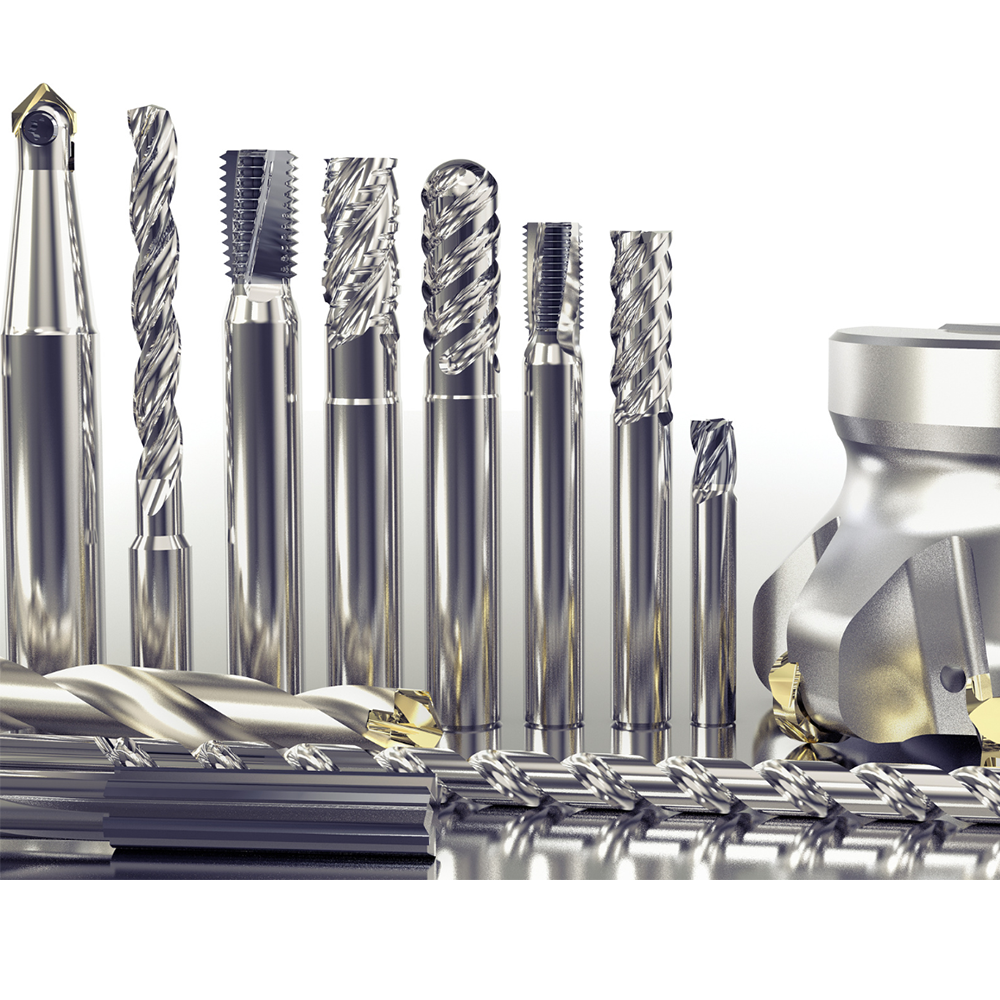
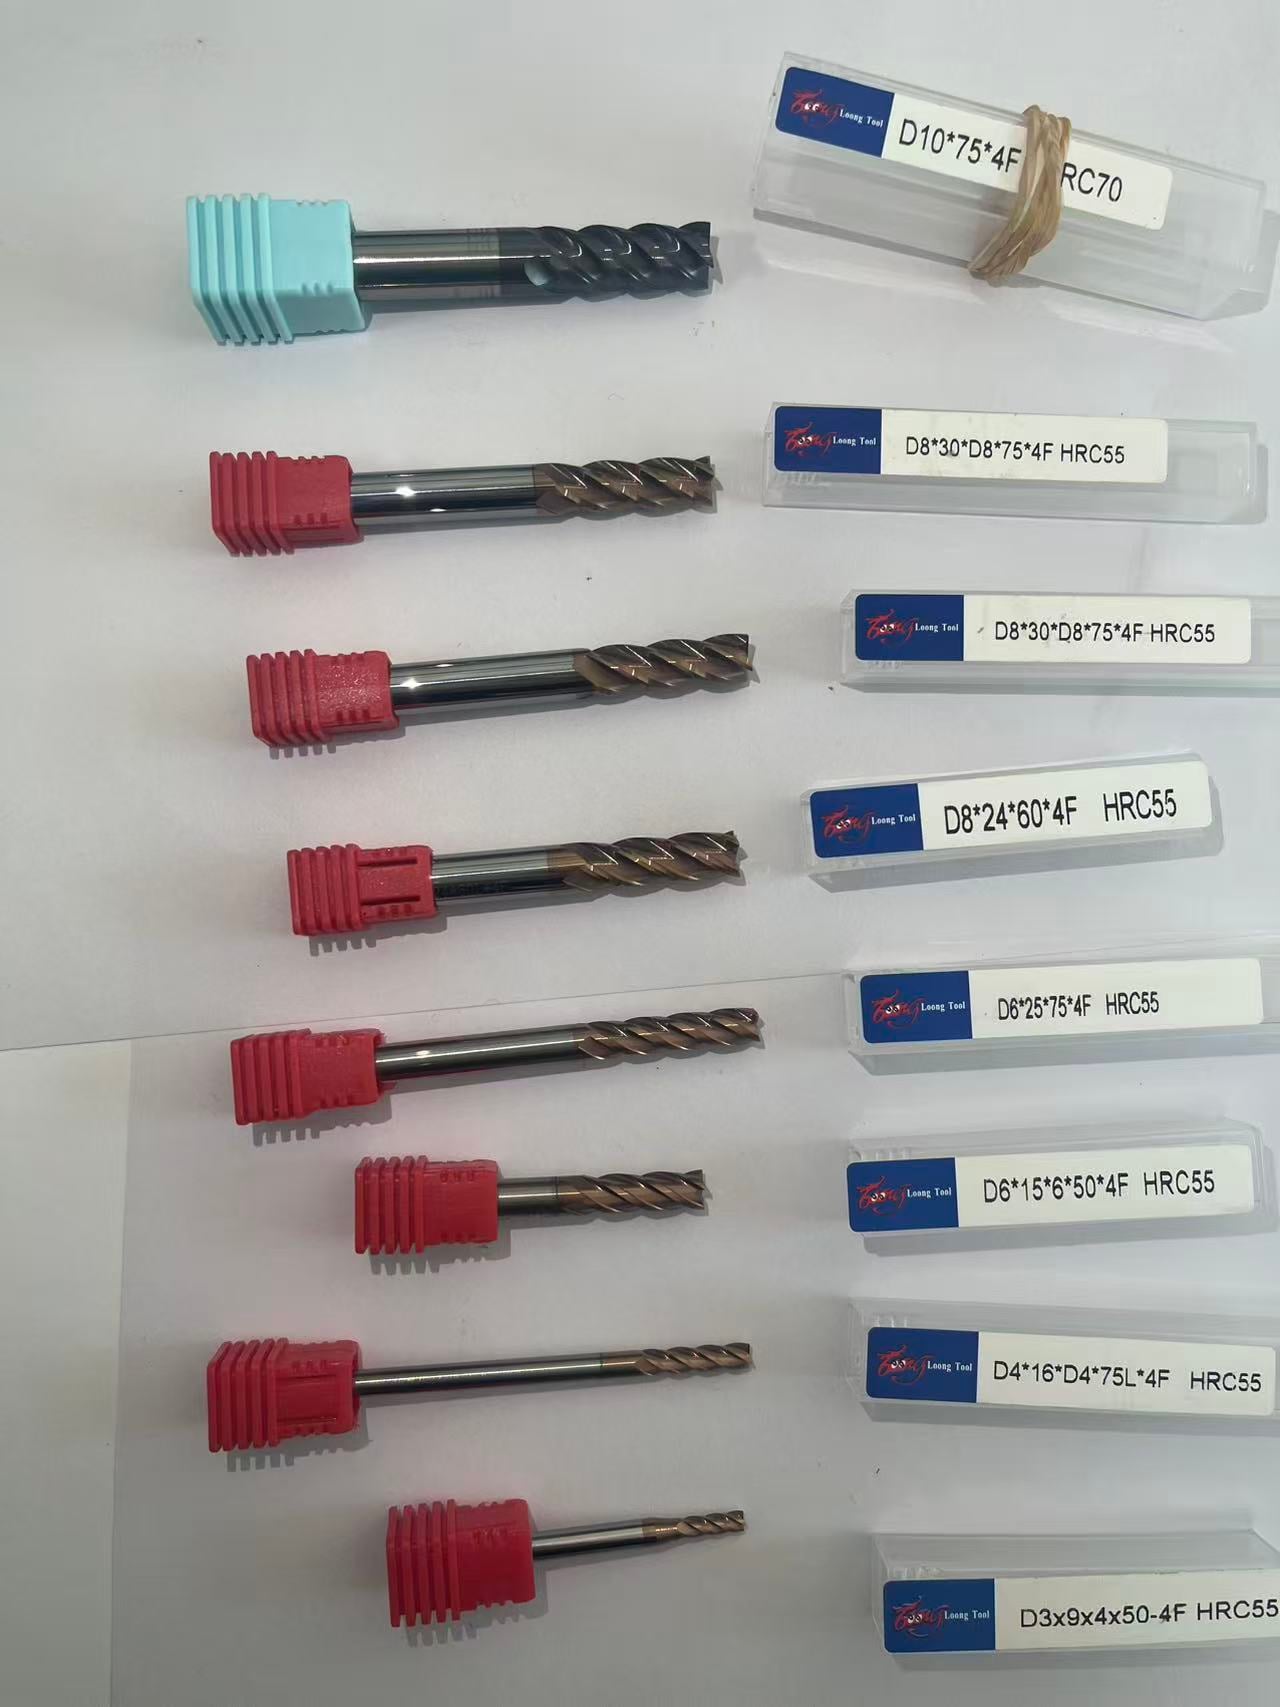
Les fraises comptent parmi les outils de coupe les plus utilisés en usinage CNC. Du dégrossissage à la finition, presque toutes les opérations en dépendent. Pourtant, de nombreux responsables achats et fraiseurs éprouvent des difficultés à choisir le bon modèle.
En réalité, les performances d’une fraise dépendent de plusieurs paramètres techniques : nombre de dents, angle d’hélice, préparation des arêtes et système de revêtement. Maîtriser ces paramètres est essentiel pour associer la fraise adaptée à chaque application.
Nombre de dents : pas « plus, c’est mieux »
- 2 dents : Grands évidements pour copeaux assurant une excellente évacuation, idéal pour les matériaux collants comme l’aluminium.
- 3 dents : Choix équilibré pour l’usinage de l’aluminium et des alliages de cuivre.
- 4 dents : Des vitesses d’avance plus élevées et une résistance accrue au bord de coupe, adaptées à l’acier et à la fonte.
La règle de base : moins de dents pour les matériaux plus tendres, plus de dents pour les matériaux plus durs.
Angle d’hélice : la clé d’une coupe fluide
L’angle d’hélice est l’angle formé entre le tranchant de coupe et l’axe de l’outil, généralement compris entre 30° et 55°.
- Faible angle d’hélice (30°–35°) : Rigidité supérieure de l’outil, idéal pour l’ébauche et l’enlèvement important de matière.
- Fort angle d’hélice (45°–55°) : Coupe plus fluide avec moins de vibrations, offrant une meilleure finition de surface pour les opérations de finition et l’usinage de parois minces.
Les fraises carbure de Shandong Yunfei couvrent des angles d’hélice allant de 35° à 55° ; leur équipe technique recommande la spécification optimale en fonction de votre matériau et de vos conditions machines.
Préparation de la coupe : le détail qui compte
Un tranchant non traité révèle, au microscope, des micro-dents susceptibles de s’écailler et de s’user rapidement. Chaque Shandong Yunfei fraise à bout sphérique subit un affûtage rigoureux avant de quitter l’usine, garantissant un tranchant à la fois suffisamment aiguisé pour une coupe efficace et légèrement arrondi afin de résister aux écaillages.
Systèmes de revêtement : adaptés à chaque matériau
- Revêtement TiAlN : Résistant aux hautes températures, c’est le choix privilégié pour l’acier et l’acier inoxydable, notamment en usinage à sec.
- Couche DLC: Frottement ultra-faible, empêche l’adhérence des copeaux d’aluminium — idéal pour l’usinage de l’aluminium à grande vitesse.
- Revêtement AlTiN : Dureté supérieure, adapté aux aciers trempés et aux superalliages.
CONCLUSION
Du nombre de dents à l’angle d’hélice, en passant par la préparation du tranchant et le choix du revêtement — les performances d’une fraise à bout sphérique résultent de la synergie entre plusieurs paramètres. Maîtriser ces détails permet de faire des choix plus judicieux en matière d’outillage et d’optimiser l’efficacité de l’usinage.
Vous ne savez pas quel fraiseur convient le mieux à vos besoins ? Contactez dès aujourd’hui l’équipe technique de Shandong Yunfei pour une consultation gratuite en matière d’outillages !
 Actualités chaudes
 EN