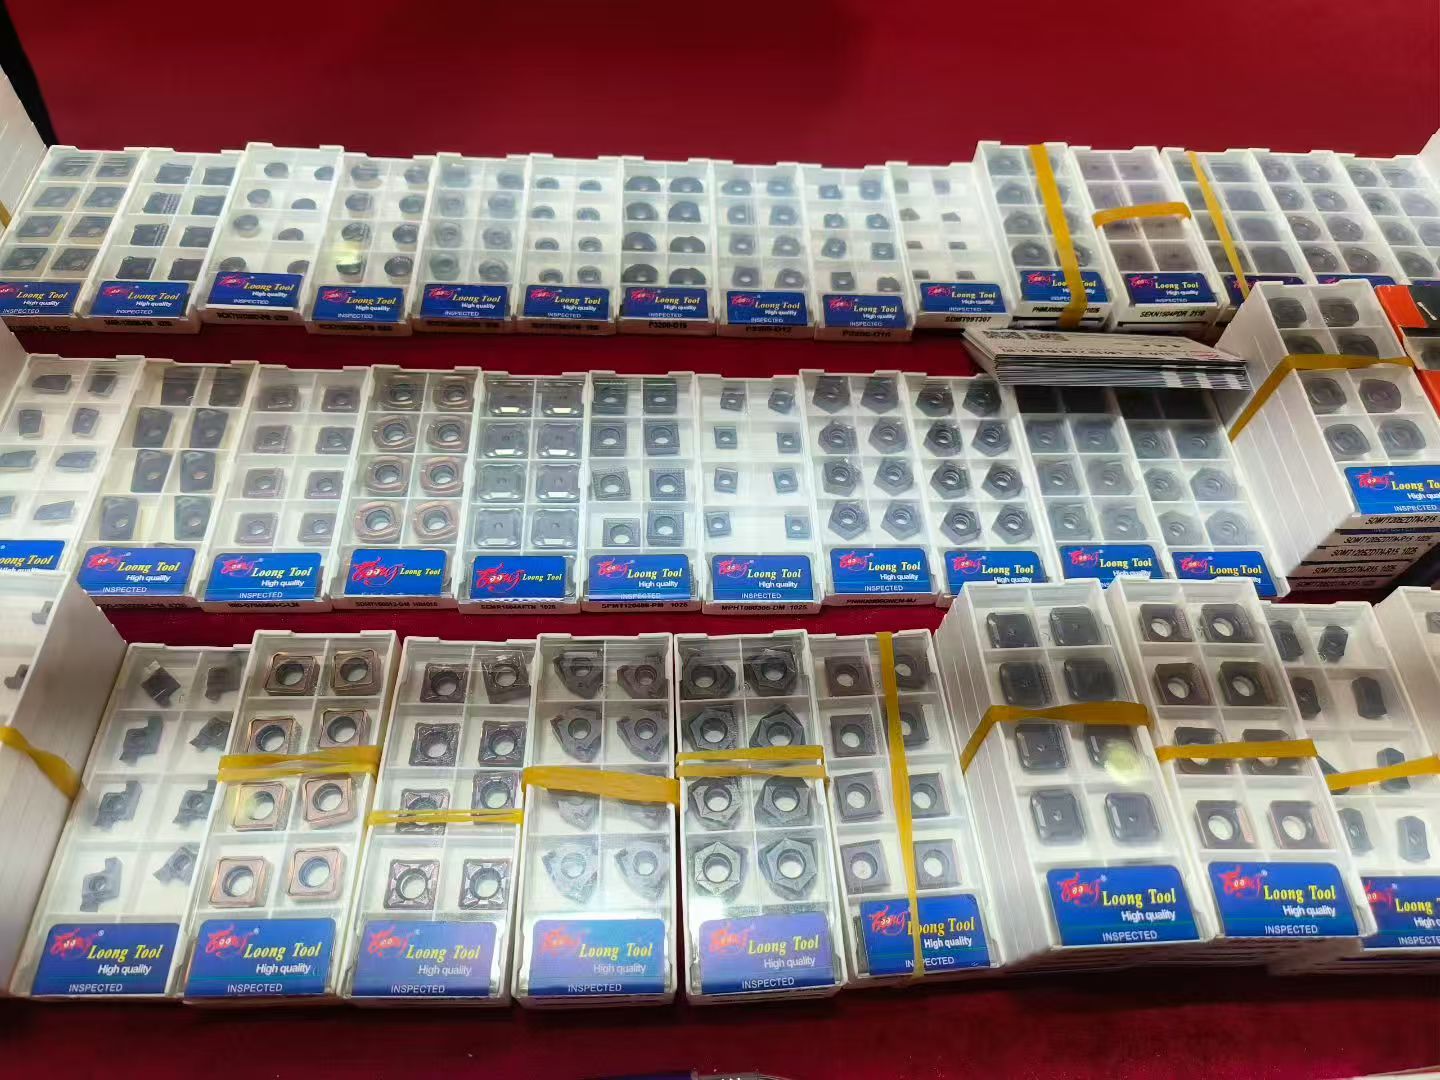
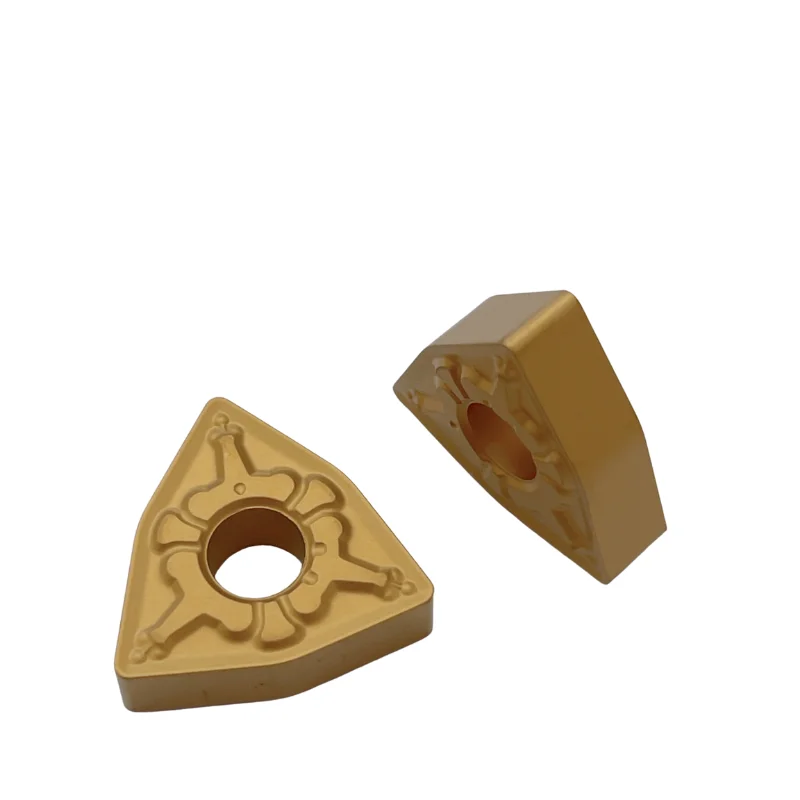
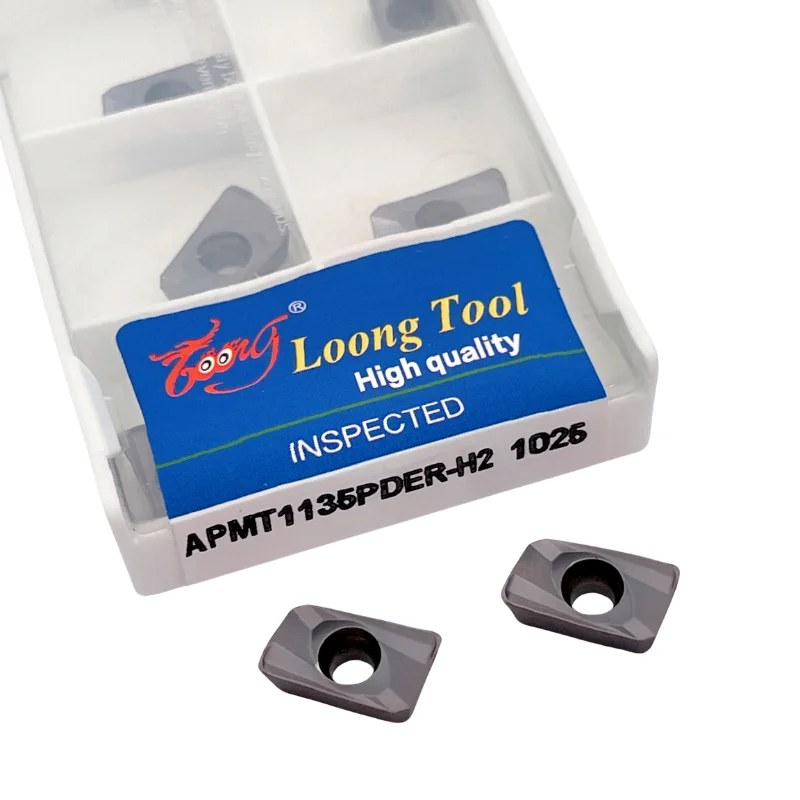
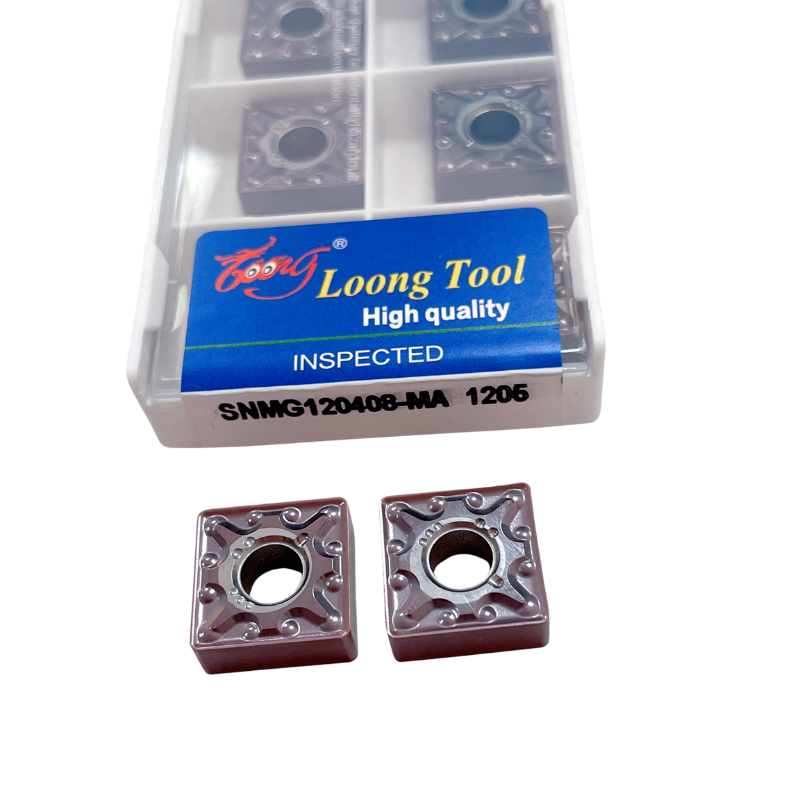
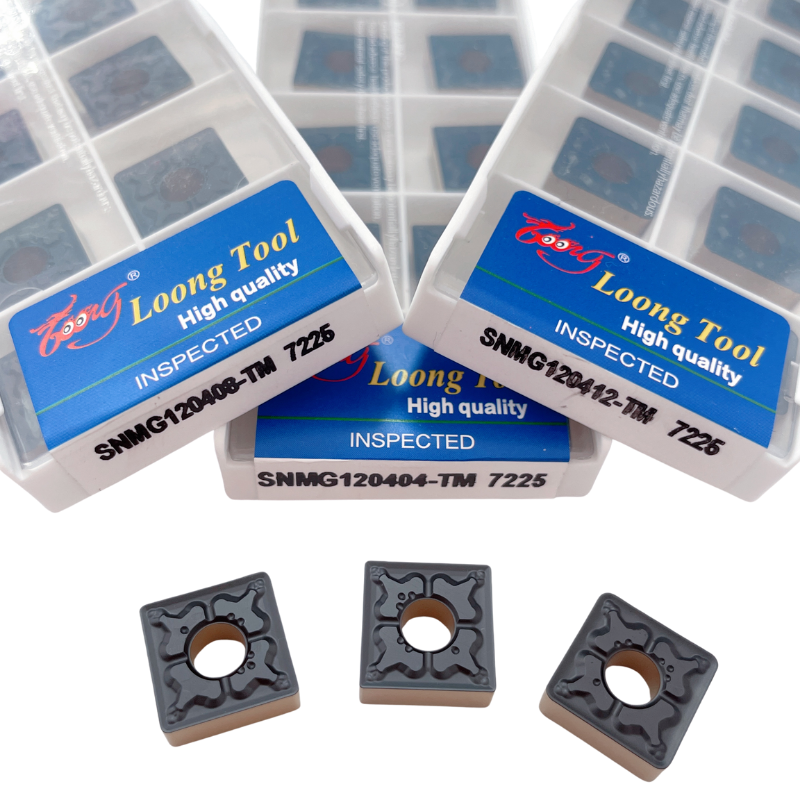
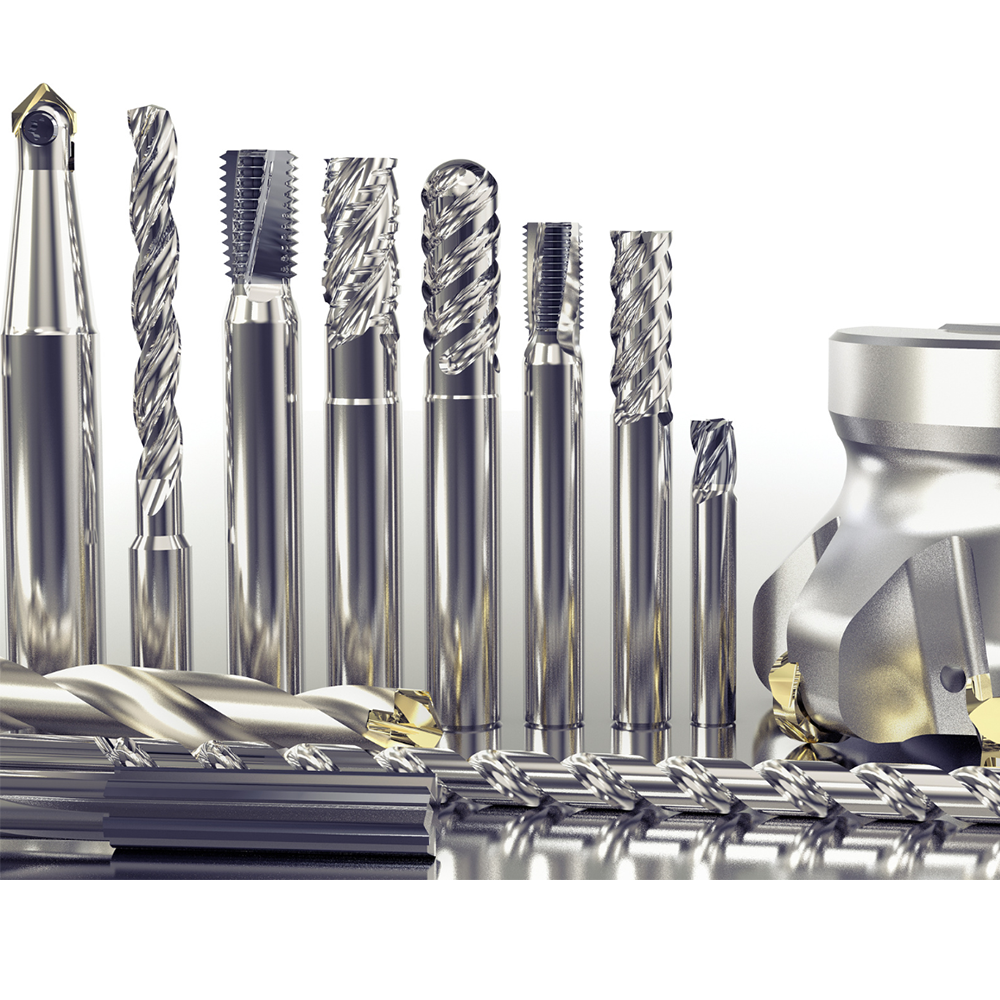
Pour les professionnels des achats et les utilisateurs finaux novices dans le secteur, les références des plaquettes en carbure peuvent sembler un code cryptique. En réalité, chaque plaquette porte une quantité considérable d’informations techniques — allant de la géométrie et de la nuance de substrat au type de revêtement et à la conception du casse-copeaux. Comprendre ces « codes » permet d’identifier rapidement la plaquette idéale pour votre application d’usinage spécifique.
Numérotation des références : précision dans chaque lettre et chaque chiffre
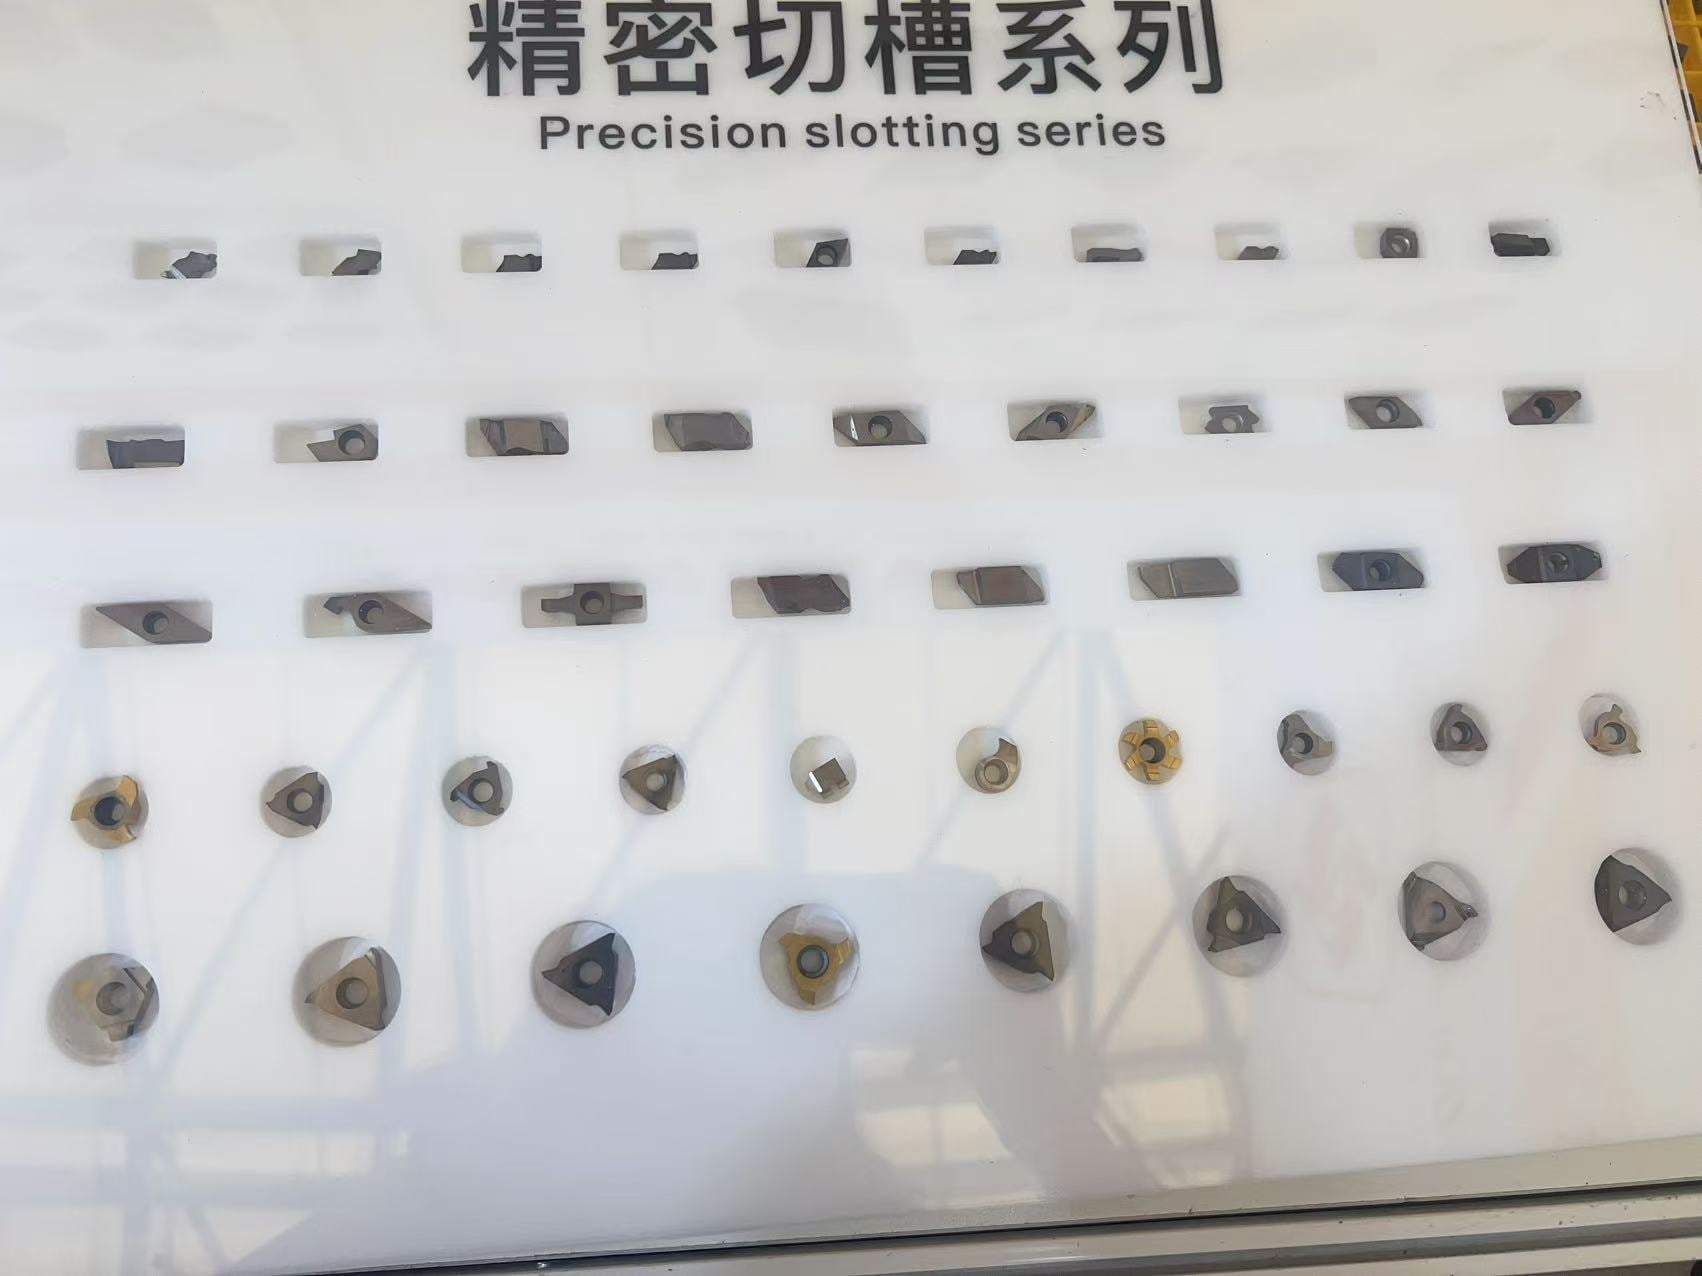
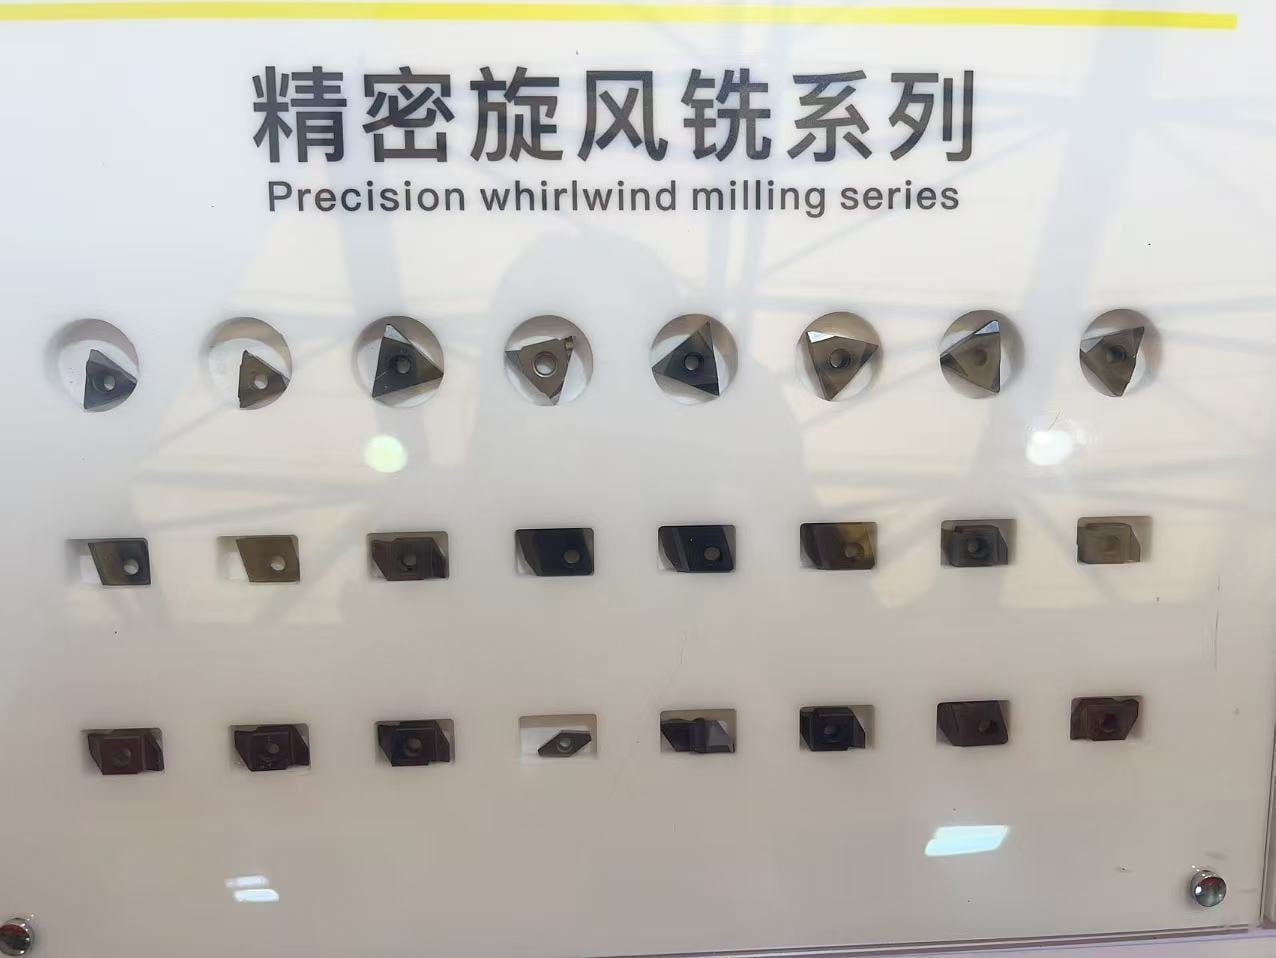
Les références des plaquettes en carbure suivent le système de désignation normalisé ISO, où une combinaison de lettres et de chiffres définit précisément la géométrie de la plaquette. Prenons l’exemple courant de la plaquette ronde « 50R6 » : « 50 » indique une longueur d’arête de coupe de 50 mm, tandis que « R6 » signifie un rayon de pointe de 6 mm. Cette combinaison est largement considérée comme le « couple idéal » pour les opérations d’ébauche et de finition : un rayon de pointe plus important répartit efficacement les efforts de coupe, réduit les vibrations et assure une finition de surface supérieure.
Au-delà des paramètres dimensionnels, les lettres de la référence codent également des informations essentielles sur la forme de la plaquette (losange, triangle, carré, etc.), l’angle de dépouille et la classe de tolérance. Maîtriser ce système de codage permet aux acheteurs d’identifier exactement le type de plaquette requis, sans échanges répétés et interminables.
Substrat : Le « micro-monde » du carbure cémenté
Le matériau du substrat constitue la « base génétique » d’une plaquette. Shandong Yunfei les plaquettes en carbure présentent un substrat en carbure fritté à grain ultra-fin, avec des particules de carbure de tungstène (WC) affinées jusqu’à une taille de 0,4 μm. Plus le grain est fin, plus la dureté et la résistance à l’usure sont élevées — bien que la ténacité diminue proportionnellement. C’est pourquoi l’équipe technique de Yunfei effectue continuellement des essais et optimise l’équilibre entre dureté et ténacité, adaptant la formulation idéale du substrat aux différents matériaux de pièce et aux conditions d’usinage afin d’assurer des performances optimales.
En termes simples, l’usinage de matériaux fragiles comme la fonte exige un substrat plus dur pour résister à l’usure abrasive, tandis que l’usinage de matériaux collants comme l’acier inoxydable requiert une ténacité accrue afin d’éviter l’écaillage du tranchant et les fissures thermiques.
Technologie de revêtement : « l’armure invisible »
Si le substrat constitue le « squelette » d’une plaquette, alors le revêtement en est l’« armure ». Shandong Yunfei les plaquettes utilisent la technologie de revêtement PVD (dépôt physique en phase vapeur) courante, déposant plusieurs couches de films minces à l’échelle nanométrique sur leur surface. Cela élève la dureté de surface à plus de HV2800, offrant une amélioration spectaculaire de la résistance à l’usure par rapport aux plaquettes non revêtues.
Les systèmes de revêtement courants comprennent :
- TiAlN (nitrure de titane-aluminium) : Résistance excellente aux hautes températures, idéal pour l’usinage à sec à grande vitesse. Revêtement de référence pour l’usinage des aciers et des aciers inoxydables.
- AlCrN (nitrure d’aluminium-chrome) : Température de résistance à l’oxydation plus élevée, adapté à l’usinage en fraisage à grande vitesse et aux coupes interrompues dans des conditions thermiques extrêmes.
- TiCN (nitrure carbone de titane) : Dureté élevée associée à un faible coefficient de friction, parfait pour les opérations de finition à vitesse moyenne ou faible exigeant une finition de surface supérieure.
Les différents revêtements sont spécifiquement conçus pour des matériaux usinés et des vitesses de coupe distinctes. Choisir le bon revêtement augmente souvent l’efficacité d’usinage bien davantage que simplement pousser les paramètres de coupe à des niveaux plus élevés.
Conception de l’éjecteur de copeaux : la « dynamique des fluides » cachée
Au-delà du substrat et du revêtement, la géométrie du brise-copeaux joue un rôle tout aussi essentiel. Lors de l’usinage à grande vitesse, des copeaux non maîtrisés peuvent s’enrouler autour de la pièce ou de l’outil, provoquant une coupe secondaire, des rayures en surface, voire des risques pour la sécurité.
Shandong Yunfei les brise-copeaux sont optimisés par simulation de dynamique des fluides et existent sous plusieurs configurations :
- Brise-copeaux lourd : Conception avec rainure plus profonde et plus large, offrant un espace maximal d’évacuation des copeaux, idéale pour les opérations d’ébauche à grande profondeur de passe et à avance élevée.
- Brise-copeaux de finition : Profil de rainure plus peu profond et plus aigu, générant une force de coupe minimale, conçu pour les passes de finition à faible profondeur afin d’obtenir la rugosité superficielle la plus faible possible.
- Brise-copeaux universel : Conception équilibrée qui allie évacuation efficace des copeaux et stabilité de la coupe, adaptée aux opérations de semi-finition et aux applications avec paramètres de coupe moyens.
Le choix du bon brise-copeaux garantit une évacuation fluide des copeaux, prolonge la durée de vie de l’outil et améliore nettement la qualité de surface de la pièce usinée.
CONCLUSION
De la numérotation des références à la qualité du substrat, en passant par le choix du revêtement et la conception du brise-copeaux — chaque plaquette en carbure incarne la synthèse des sciences des matériaux, de la précision géométrique et de décennies d’expertise en usinage. Pour les responsables achats et les utilisateurs finaux, décoder ces détails permet de faire des choix plus judicieux en matière d’outillage et de résoudre plus efficacement les défis d’usinage.
Vous ne savez pas quel grade d’insert ou quel brise-copeaux convient à votre application ? Contactez dès aujourd’hui l’équipe technique de Shandong Yunfei pour une consultation gratuite sur les outillages et l’optimisation des paramètres de coupe !
 Actualités chaudes
 EN