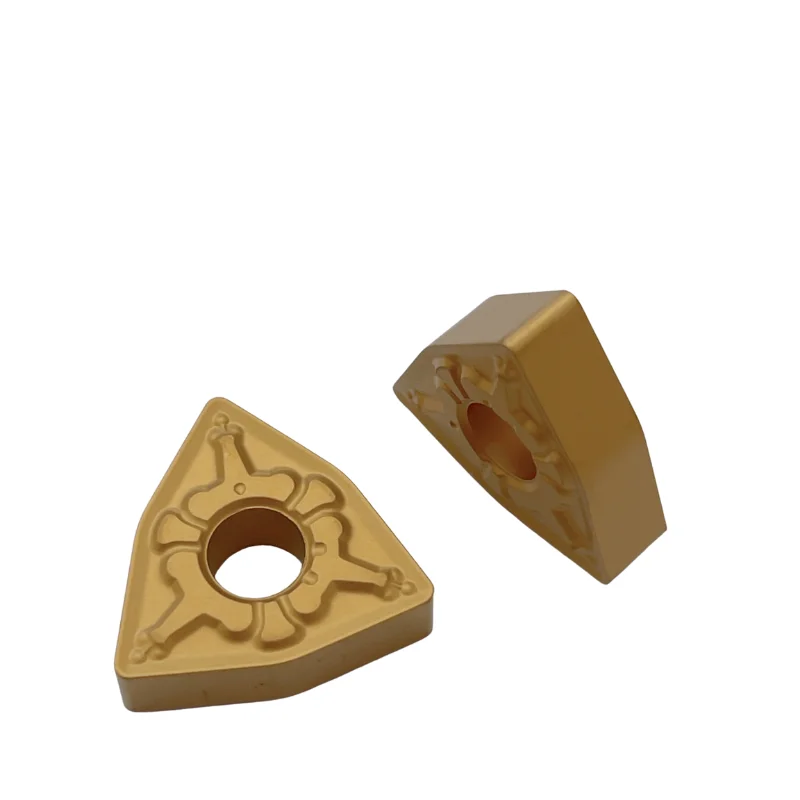
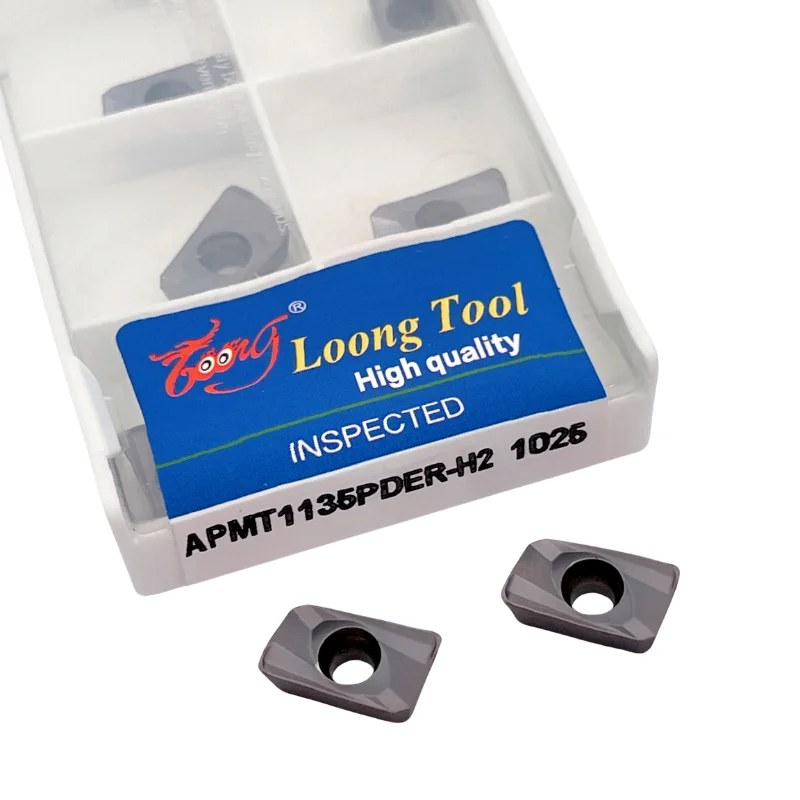
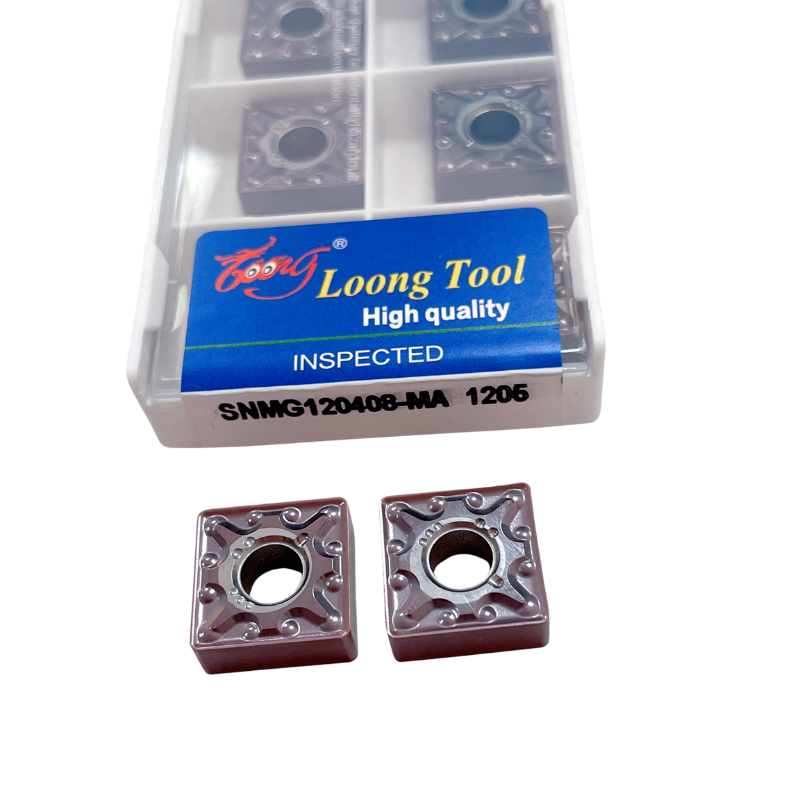
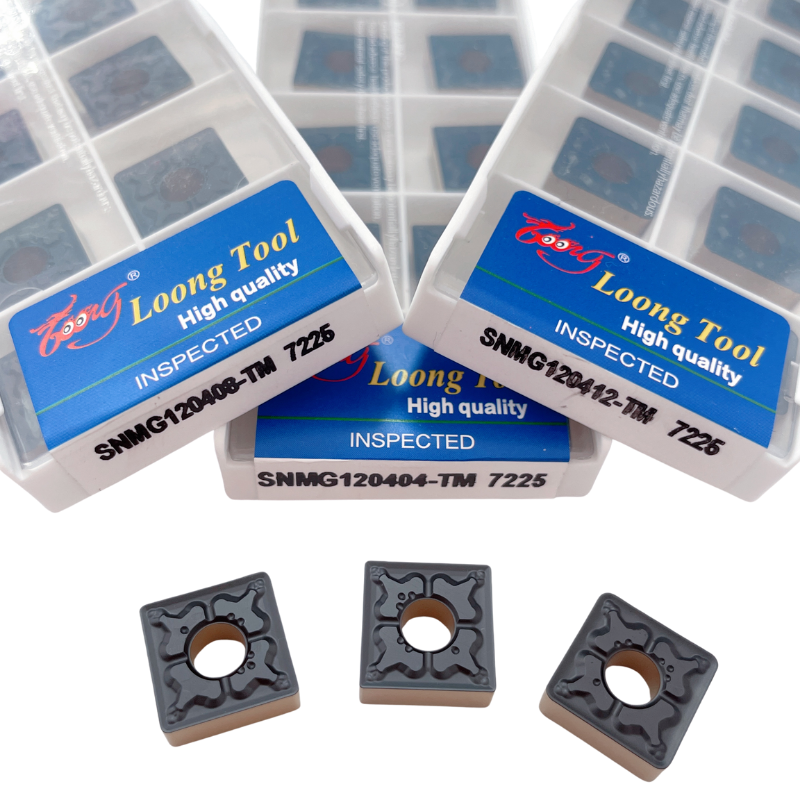
Für Einkaufsfachleute und Endnutzer, die neu in der Branche sind, können Teilenummern für Carbideinsätze wie ein kryptischer Code wirken. Tatsächlich enthält jeder einzelne Einsatz eine Fülle technischer Informationen – von Geometrie und Substratgüte bis hin zu Beschichtungstyp und Spanbrecherdesign. Das Verständnis dieser „Codes“ ermöglicht es Ihnen, schnell den optimalen Einsatz für Ihre spezifische Zerspanungsanwendung zu identifizieren.
Teilenummerierung: Präzision in jedem Buchstaben und jeder Ziffer
Die Teilenummern für Hartmetallplatten folgen dem ISO-Norm-Bezeichnungssystem, bei dem eine Kombination aus Buchstaben und Ziffern die Geometrie der Platte präzise definiert. Nehmen Sie als Beispiel die gängige runde Platte „50R6“: „50“ steht für die Schneidenlänge von 50 mm, während „R6“ einen Nasenradius von 6 mm angibt. Diese Kombination gilt weithin als die „goldene Kombination“ für Fertig- und Vorfinishbearbeitung – ein größerer Nasenradius verteilt die Schnittkräfte effektiv, verringert Vibrationen und erzielt eine hervorragende Oberflächenqualität.
Über die Maßparameter hinaus kodieren die Buchstaben in der Teilenummer zudem entscheidende Informationen zur Form der Platte (Diamant, Dreieck, Quadrat usw.), zum Freiwinkel sowie zur Toleranzklasse. Die Beherrschung dieses Kodierungssystems ermöglicht es Einkäufern, den exakten Plattentyp ohne endloses Hin-und-her zu identifizieren.
Substrat: Die „Mikrowelt“ des Hartmetalls
Das Substratmaterial definiert die „genetische Grundlage“ einer Platte. Shandong Yunfei carbid-Platten weisen ein ultrafeinkörniges gesintertes Carbidsubstrat auf, bei dem die Wolframcarbid-(WC-)Partikelgrößen bis auf 0,4 μm verfeinert wurden. Je feinkörniger das Substrat, desto höher sind Härte und Verschleißfestigkeit – allerdings nimmt dabei die Zähigkeit entsprechend ab. Daher testet und optimiert YUNFEIs technisches Team kontinuierlich das Verhältnis von Härte zu Zähigkeit und passt die ideale Substratzusammensetzung an verschiedene Werkstoffe und Bearbeitungsbedingungen an, um optimale Leistung zu erzielen.
Einfach ausgedrückt erfordert die Bearbeitung spröder Werkstoffe wie Gusseisen ein härteres Substrat, um abrasiven Verschleiß zu widerstehen, während die Bearbeitung klebriger Werkstoffe wie Edelstahl eine höhere Zähigkeit benötigt, um Ausbrüche an der Schneide und thermische Rissbildung zu verhindern.
Beschichtungstechnologie: Die »unsichtbare Rüstung«
Wenn das Substrat das »Gerüst« einer Platte ist, dann stellt die Beschichtung ihre »Rüstung« dar. Shandong Yunfei die Einsätze nutzen die gängige PVD-Beschichtungstechnologie (Physical Vapor Deposition), bei der mehrere Schichten nanoskaliger Dünnfilme auf der Oberfläche des Einsatzes abgeschieden werden. Dadurch steigt die Oberflächenhärte auf über HV2800, was eine deutliche Steigerung der Verschleißfestigkeit gegenüber unbeschichteten Einsätzen bewirkt.
Gängige Beschichtungssysteme umfassen:
- TiAlN (Titansium-Aluminium-Nitrid): Ausgezeichnete Hochtemperaturbeständigkeit – ideal für hochgeschwindigkeitsfähiges Trocken-Drehen. Die bevorzugte Beschichtung für die Bearbeitung von Stahl und Edelstahl.
- AlCrN (Aluminium-Chrom-Nitrid): Höhere Oxidationsbeständigkeitstemperatur – geeignet für Hochgeschwindigkeits-Fräsen und unterbrochenes Schneiden unter extremen thermischen Bedingungen.
- TiCN (Titan-Carbonitrid): Hohe Härte bei niedrigem Reibungskoeffizienten – perfekt für Feinbearbeitungsoperationen mit mittlerer bis niedriger Schnittgeschwindigkeit, bei denen eine hervorragende Oberflächenqualität gefordert wird.
Verschiedene Beschichtungen sind speziell auf unterschiedliche Werkstoffe und Schnittgeschwindigkeiten abgestimmt. Die richtige Wahl der Beschichtung steigert die Bearbeitungseffizienz oft deutlich stärker als die bloße Erhöhung der Schnittparameter.
Spanbrecher-Design: Die verborgene „Strömungsdynamik“
Neben Substrat und Beschichtung spielt die Spanbrechergeometrie eine ebenso entscheidende Rolle. Bei Hochgeschwindigkeitsbearbeitung können unkontrollierte Späne sich um Werkstück oder Werkzeug wickeln, was zu Sekundärschnitten, Oberflächenkratzern oder sogar Sicherheitsrisiken führen kann.
Shandong Yunfei spanbrecher werden mittels Strömungsdynamik-Simulation optimiert und sind in mehreren Ausführungen erhältlich:
- Robuster Spanbrecher: Tieferer und breiterer Nutentwurf mit maximalem Raum für Späneabfuhr – ideal für Schruppbearbeitung mit großer Schnitttiefe und hohem Vorschub.
- Feinbearbeitungs-Spanbrecher: Flacheres und schärferes Nutprofil mit minimaler Schnittkraft – entwickelt für leichte Schnitttiefen bei der Feinbearbeitung, um die geringstmögliche Oberflächenrauheit zu erreichen.
- Universal-Spanbrecher: Ausgewogener Entwurf, der sowohl Späneabfuhr als auch Schnittstabilität berücksichtigt – geeignet für die Halbfeinbearbeitung und Anwendungen mit mittleren Schnittparametern.
Die richtige Wahl des Spanbrechers gewährleistet eine störungsfreie Späneabfuhr, verlängert die Werkzeuglebensdauer und verbessert die Oberflächenqualität des Werkstücks deutlich.
Fazit
Von der Teilenummerierung über die Substratqualität bis hin zur Beschichtungsauswahl und dem Spanbrecherdesign – jede Hartmetall-Platte ist die Kristallisierung aus Materialwissenschaft, geometrischer Präzision und jahrzehntelanger Zerspannungserfahrung. Für Einkaufsverantwortliche und Endanwender bedeutet das Entschlüsseln dieser Details, fundiertere Werkzeugentscheidungen zu treffen und Zerspannungsherausforderungen effizienter zu lösen.
Sind Sie sich unsicher, welche Einsatzqualität oder welcher Spanbrecher für Ihre Anwendung geeignet ist? Kontaktieren Sie noch heute das technische Team von Shandong Yunfei für eine kostenlose Werkzeugberatung und Optimierung der Schnittparameter!
 Aktuelle Nachrichten
 EN