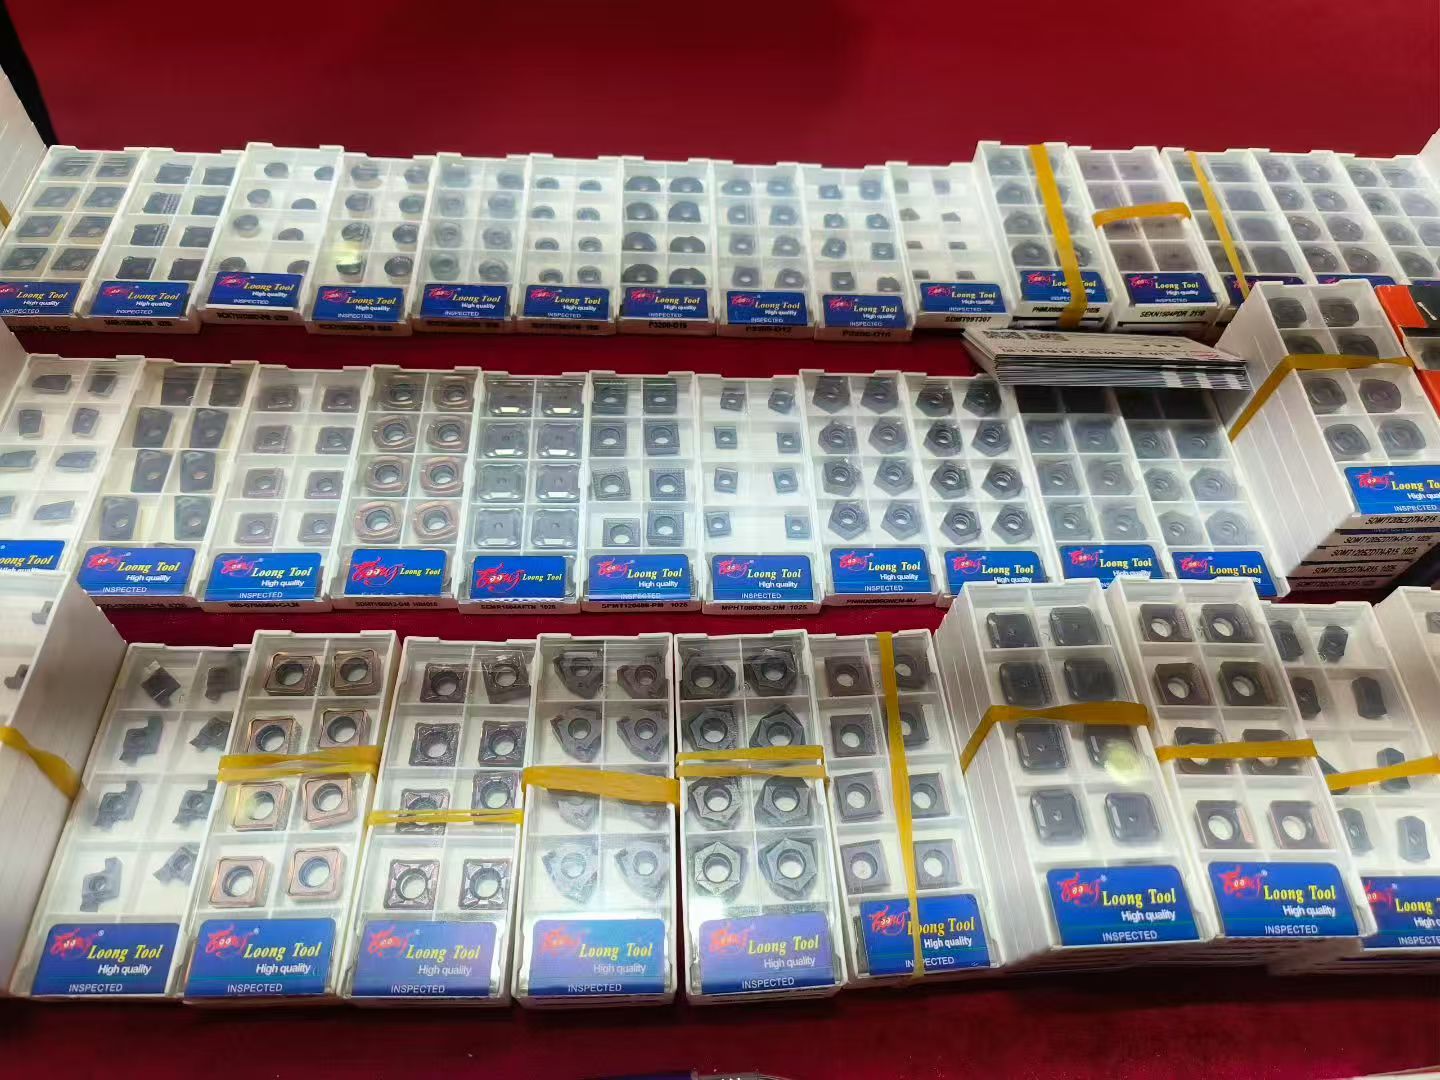
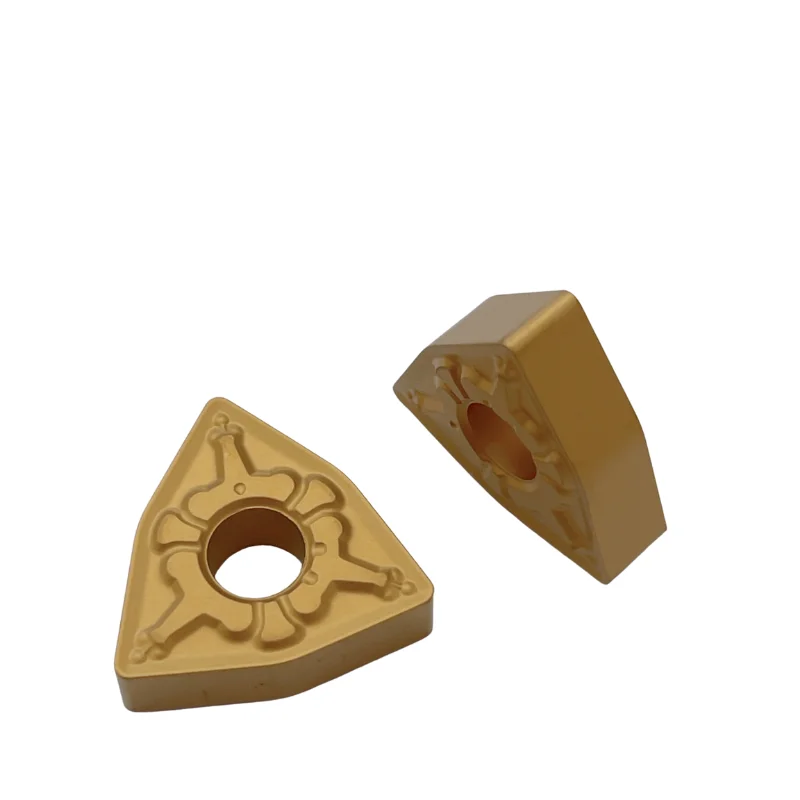
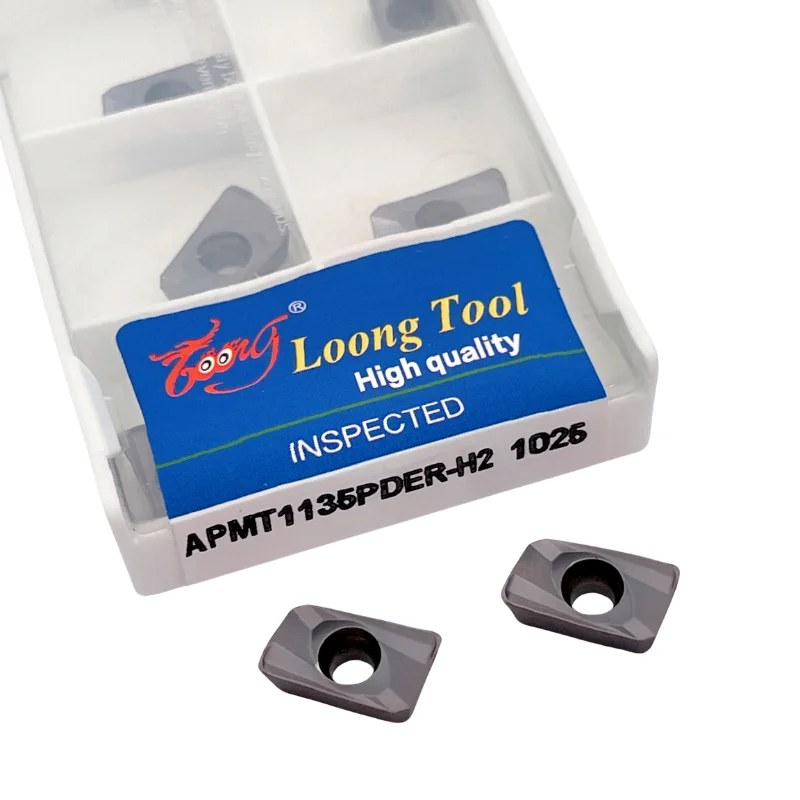
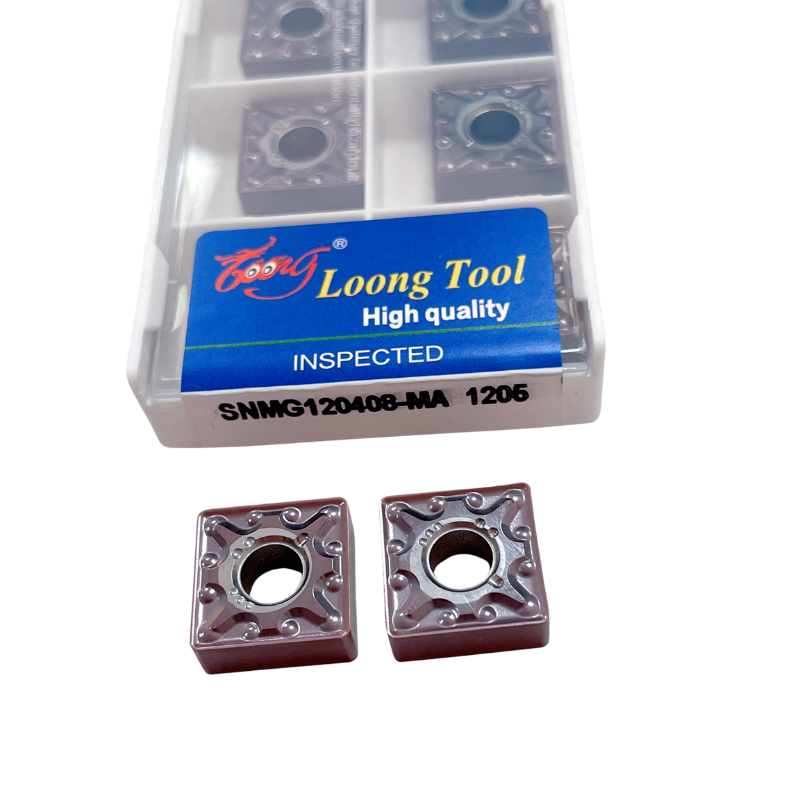
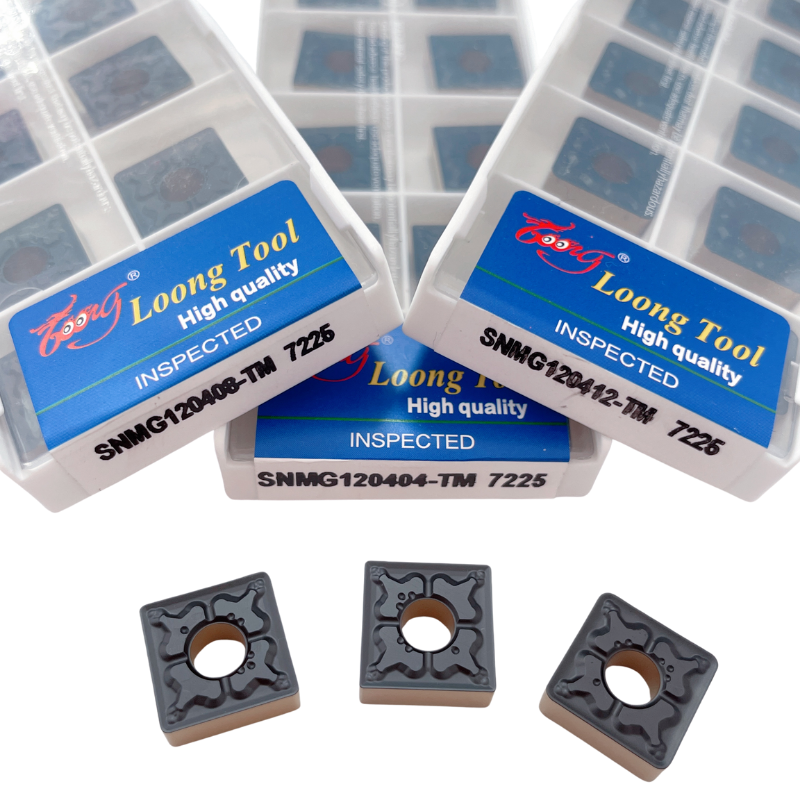
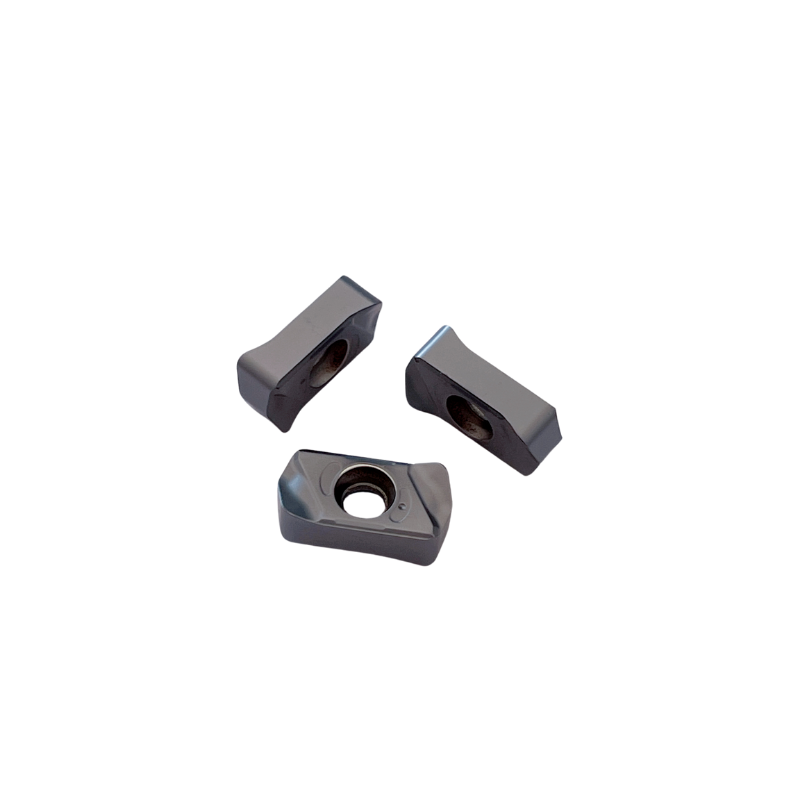
สำหรับผู้เชี่ยวชาญด้านการจัดซื้อและผู้ใช้งานปลายทางที่เพิ่งเข้าสู่อุตสาหกรรมนี้ รหัสชิ้นส่วนของแผ่นตัดคาร์ไบด์อาจดูคล้ายรหัสลับที่เข้าใจยาก แท้จริงแล้ว แต่ละแผ่นตัดจะมีข้อมูลทางเทคนิคที่ละเอียดยิ่ง ตั้งแต่รูปทรงเรขาคณิต ชนิดของวัสดุพื้นฐาน ประเภทของการเคลือบ ไปจนถึงการออกแบบร่องตัดเศษโลหะ การเข้าใจ "รหัส" เหล่านี้จะช่วยให้คุณเลือกแผ่นตัดที่เหมาะสมที่สุดสำหรับงานกลึงเฉพาะหน้าที่คุณทำได้อย่างรวดเร็ว
ระบบการกำหนดรหัสชิ้นส่วน: ความแม่นยำในทุกตัวอักษรและตัวเลข
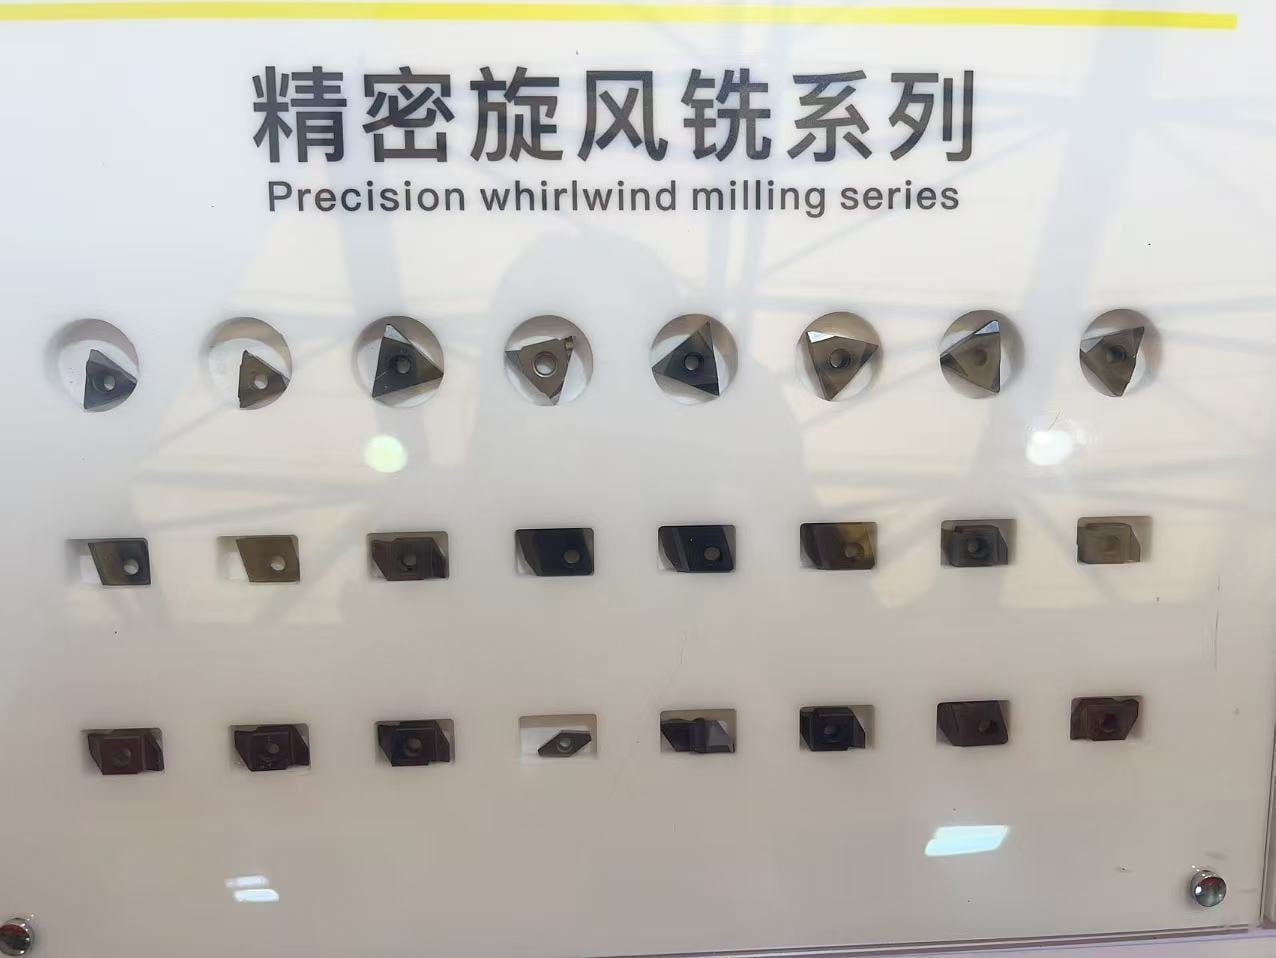
หมายเลขชิ้นส่วนของใบมีดคาร์ไบด์ใช้ระบบการกำหนดรหัสตามมาตรฐาน ISO ซึ่งประกอบด้วยตัวอักษรและตัวเลขที่ระบุรูปทรงเรขาคณิตของใบมีดอย่างแม่นยำ ตัวอย่างเช่น ใบมีดทรงกลมทั่วไปที่มีรหัส "50R6" ตัวเลข "50" หมายถึงความยาวของคมตัดเท่ากับ 50 มิลลิเมตร ส่วน "R6" หมายถึงรัศมีปลายคมตัด (nose radius) เท่ากับ 6 มิลลิเมตร ชุดรหัสนี้ได้รับการยอมรับอย่างกว้างขวางว่าเป็น "คู่ที่สมบูรณ์แบบ" สำหรับงานตกแต่งผิว (finishing) และงานกึ่งตกแต่งผิว (semi-finishing) — รัศมีปลายคมตัดที่ใหญ่ขึ้นจะช่วยกระจายแรงตัดได้อย่างมีประสิทธิภาพ ลดการสั่นสะเทือน และให้ผิวงานที่เรียบเนียนเหนือกว่า
นอกเหนือจากพารามิเตอร์เชิงมิติแล้ว ตัวอักษรในรหัสชิ้นส่วนยังบ่งบอกข้อมูลสำคัญเกี่ยวกับรูปร่างของใบมีด (เช่น ทรงเพชร สามเหลี่ยม สี่เหลี่ยม เป็นต้น) มุมปล่อย (clearance angle) และระดับความแม่นยำ (tolerance class) การเข้าใจระบบการเข้ารหัสนี้อย่างลึกซึ้งจะช่วยให้ผู้ซื้อสามารถระบุชนิดของใบมีดที่ต้องการได้ตรงจุด โดยไม่จำเป็นต้องสื่อสารกลับไปกลับมาหลายรอบ
วัสดุฐาน (Substrate): โลกจุลภาคของเซเมนต์คาร์ไบด์
วัสดุฐานกำหนด 'รากฐานทางพันธุกรรม' ของใบมีด Shandong Yunfei แผ่นตัดคาร์ไบด์มีพื้นผิวที่ทำจากคาร์ไบด์เชื่อมประสานเม็ดละเอียดพิเศษ โดยขนาดของอนุภาคทังสเตนคาร์ไบด์ (WC) ถูกปรับให้เล็กลงจนถึงระดับ 0.4 ไมโครเมตร ยิ่งเม็ดละเอียดมากเท่าใด ความแข็งและความต้านทานการสึกหรอก็ยิ่งสูงขึ้นเท่านั้น — แต่ความเหนียวจะลดลงตามไปด้วย ด้วยเหตุนี้ ทีมวิศวกรเทคนิคของหยุนเฟยจึงทำการทดสอบและปรับสมดุลระหว่างความแข็งกับความเหนียวอย่างต่อเนื่อง เพื่อค้นหาสูตรพื้นผิวที่เหมาะสมที่สุดสำหรับวัสดุชิ้นงานและเงื่อนไขการกลึงที่แตกต่างกัน ซึ่งจะให้ประสิทธิภาพสูงสุด
โดยสรุปแล้ว การกลึงวัสดุเปราะ เช่น เหล็กหล่อ จำเป็นต้องใช้พื้นผิวที่แข็งกว่าเพื่อต้านทานการสึกหรอแบบขัดถู ขณะที่การกลึงวัสดุเหนียวติดมือ เช่น สเตนเลสสตีล จำเป็นต้องใช้พื้นผิวที่มีความเหนียวสูงกว่าเพื่อป้องกันการแตกร้าวที่ขอบคมและการแตกร้าวจากความร้อน
เทคโนโลยีการเคลือบผิว: "เกราะที่มองไม่เห็น"
หากพื้นผิวคือ "โครงร่าง" ของแผ่นตัด แล้วการเคลือบผิวก็คือ "เกราะ" ของมัน Shandong Yunfei การเคลือบแบบอินเสิร์ตใช้เทคโนโลยีการเคลือบแบบ PVD (Physical Vapor Deposition) ซึ่งเป็นที่นิยมทั่วไป โดยการสะสมฟิล์มบางระดับนาโนหลายชั้นบนพื้นผิวของอินเสิร์ต ทำให้ความแข็งผิวเพิ่มขึ้นเกินกว่า HV2800 และส่งผลให้ความสามารถในการต้านทานการสึกหรอเพิ่มขึ้นอย่างมาก เมื่อเทียบกับอินเสิร์ตที่ไม่มีการเคลือบ
ระบบการเคลือบที่ใช้บ่อย ได้แก่:
- TiAlN (ไทเทเนียม อะลูมิเนียม ไนไตรด์): มีความต้านทานต่ออุณหภูมิสูงได้ดีเยี่ยม เหมาะสำหรับการตัดแบบแห้งที่ความเร็วสูง เป็นการเคลือบที่นิยมใช้มากที่สุดสำหรับการกลึงเหล็กและเหล็กกล้าไร้สนิม
- AlCrN (อะลูมิเนียม-โครเมียม ไนไตรด์): มีจุดอุณหภูมิที่สามารถต้านทานการออกซิเดชันได้สูงกว่า เหมาะสำหรับการกัดแบบความเร็วสูงและการตัดแบบหยุด–เริ่มภายใต้สภาวะความร้อนรุนแรง
- TiCN (ไทเทเนียมคาร์บอนไนไตรด์): มีความแข็งสูงพร้อมสัมประสิทธิ์แรงเสียดทานต่ำ เหมาะอย่างยิ่งสำหรับการตกแต่งผิวงานที่ความเร็วปานกลางถึงต่ำ ซึ่งต้องการคุณภาพผิวที่เหนือกว่า
การเคลือบที่แตกต่างกันจะออกแบบมาเฉพาะสำหรับวัสดุชิ้นงานและอัตราความเร็วในการตัดที่ต่างกัน การเลือกการเคลือบที่เหมาะสมมักช่วยเพิ่มประสิทธิภาพการกลึงได้มากกว่าการเพียงแต่เพิ่มพารามิเตอร์การตัดให้สูงขึ้น
การออกแบบร่องหักเศษโลหะ: หลักการ "พลศาสตร์ของของไหล" ที่ซ่อนอยู่
นอกเหนือจากวัสดุพื้นฐานและชั้นเคลือบแล้ว รูปทรงของส่วนตัดเศษ (chipbreaker) ก็มีบทบาทสำคัญไม่แพ้กัน ในการตัดด้วยความเร็วสูง หากเศษโลหะไม่ถูกควบคุมอย่างเหมาะสม อาจพันรอบชิ้นงานหรือเครื่องมือ ส่งผลให้เกิดการตัดซ้ำ การขีดข่วนผิว หรือแม้แต่ความเสี่ยงด้านความปลอดภัย
Shandong Yunfei ส่วนตัดเศษได้รับการปรับแต่งให้เหมาะสมผ่านการจำลองพลศาสตร์ของของไหล และมีหลายแบบให้เลือกใช้
- ส่วนตัดเศษแบบหนัก ออกแบบร่องลึกและกว้างเป็นพิเศษ เพื่อเพิ่มพื้นที่ระบายเศษโลหะสูงสุด เหมาะสำหรับการกลึงหยาบด้วยความลึกของการตัดสูงและอัตราการป้อนสูง
- ส่วนตัดเศษแบบตกแต่งผิว ออกแบบร่องตื้นและคมมากขึ้น เพื่อลดแรงตัดให้น้อยที่สุด เหมาะสำหรับการกลึงตกแต่งผิวด้วยความลึกของการตัดน้อย เพื่อให้ได้ผิวเรียบเนียนที่สุด
- ส่วนตัดเศษแบบอเนกประสงค์ ออกแบบสมดุลระหว่างการระบายเศษโลหะและการคงเสถียรภาพขณะตัด เหมาะสำหรับการกลึงกึ่งตกแต่งผิวและการใช้งานที่มีพารามิเตอร์การตัดระดับปานกลาง
การเลือกส่วนตัดเศษที่เหมาะสมจะช่วยให้ระบายเศษโลหะได้อย่างราบรื่น ยืดอายุการใช้งานของเครื่องมือ และปรับปรุงคุณภาพผิวของชิ้นงานได้อย่างมีนัยสำคัญ
สรุป
ตั้งแต่ระบบการกำหนดหมายเลขชิ้นส่วน คุณภาพของวัสดุพื้นฐาน การเลือกการเคลือบผิว ไปจนถึงการออกแบบร่องตัดเศษโลหะ — แท่งตัดคาร์ไบด์แต่ละชิ้นคือผลรวมของวิทยาศาสตร์วัสดุ ความแม่นยำเชิงเรขาคณิต และประสบการณ์ด้านการกลึงที่สั่งสมมานานหลายทศวรรษ สำหรับผู้จัดซื้อและผู้ใช้งานปลายทาง การเข้าใจรายละเอียดเหล่านี้อย่างลึกซึ้ง หมายถึงการเลือกเครื่องมือตัดได้อย่างชาญฉลาดยิ่งขึ้น และสามารถแก้ไขปัญหาการกลึงได้อย่างมีประสิทธิภาพมากขึ้น
ไม่แน่ใจว่าเกรดของใบมีดหรือชิ้นส่วนตัดที่เหมาะสมกับการใช้งานของคุณคือแบบใด? ติดต่อทีมเทคนิคของซานตงหยุนเฟยในวันนี้เพื่อรับคำปรึกษาเกี่ยวกับเครื่องมือฟรีและการปรับแต่งพารามิเตอร์การตัด!
 ข่าวร้อน
 EN