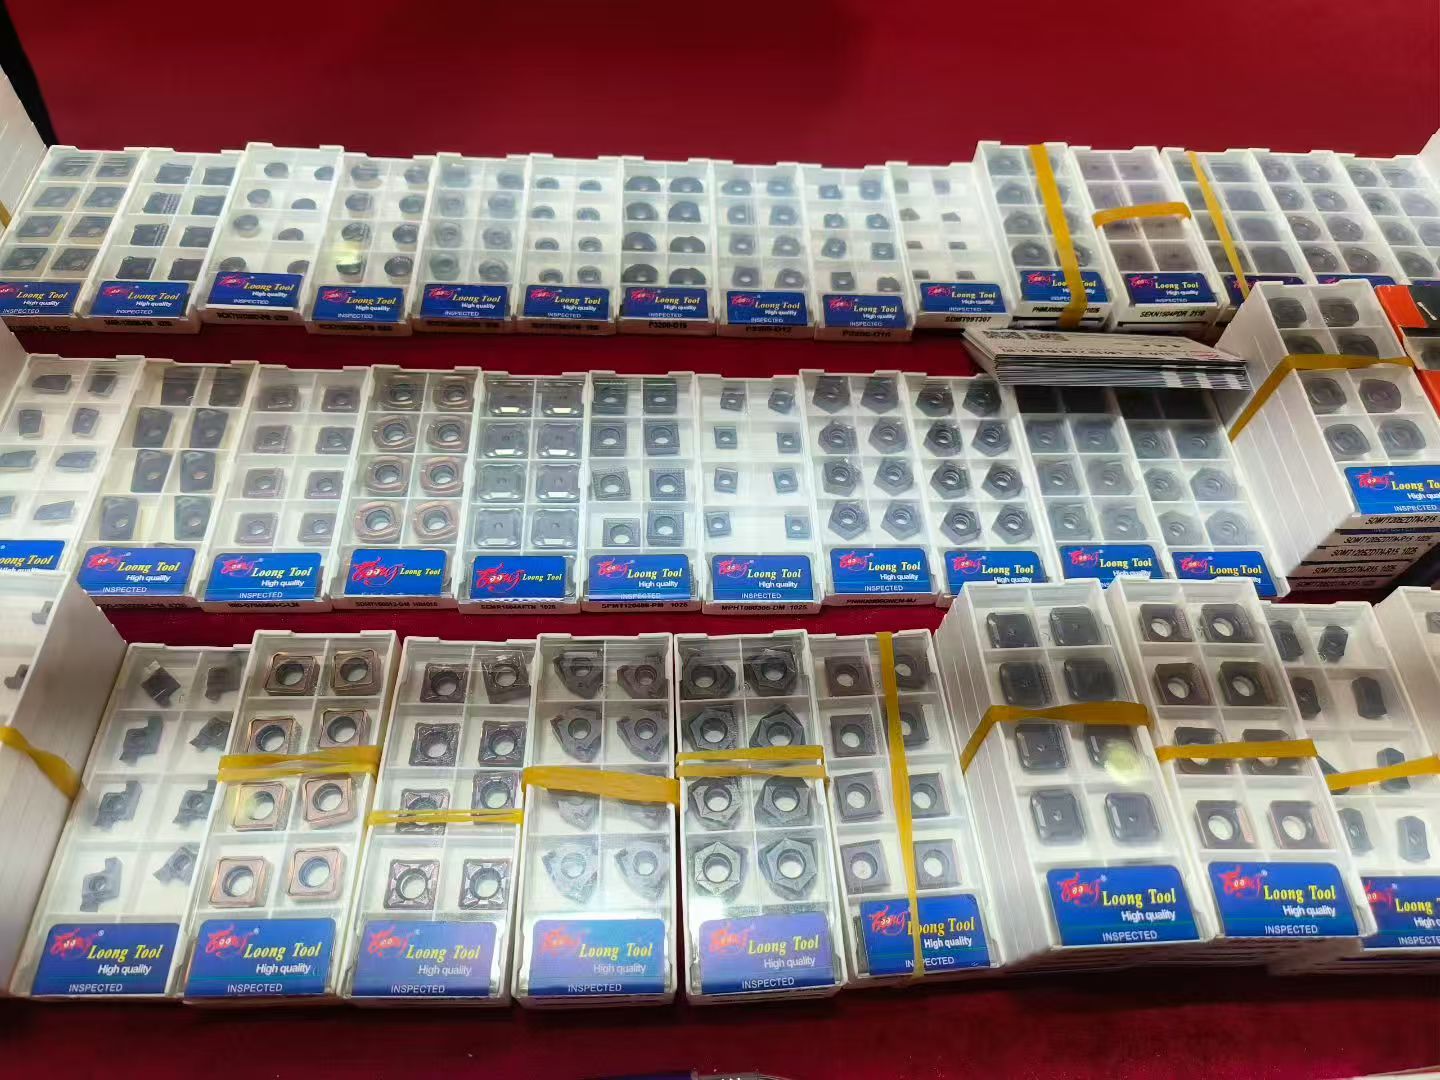
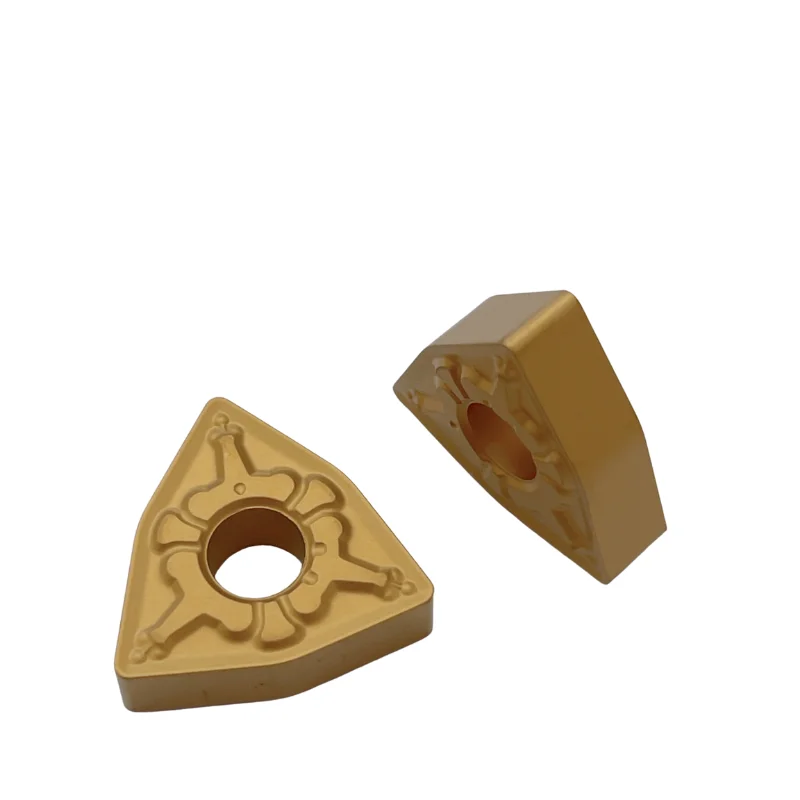
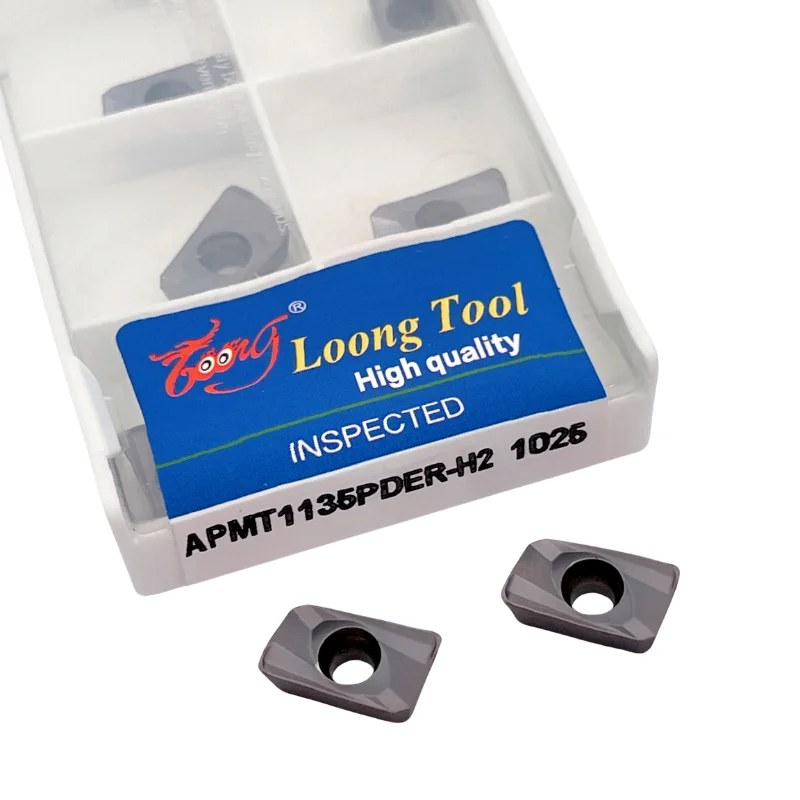
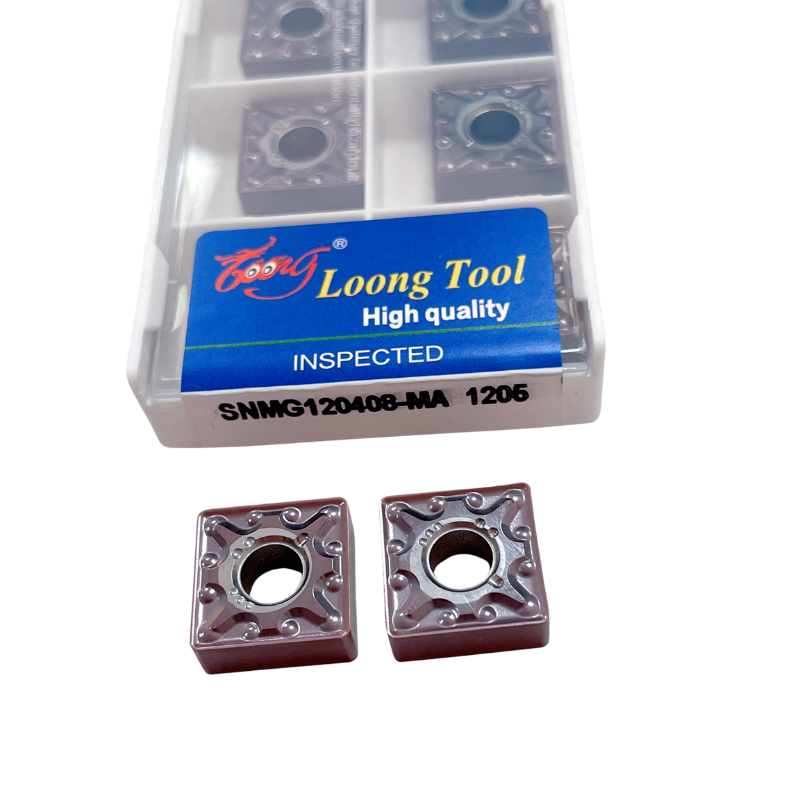
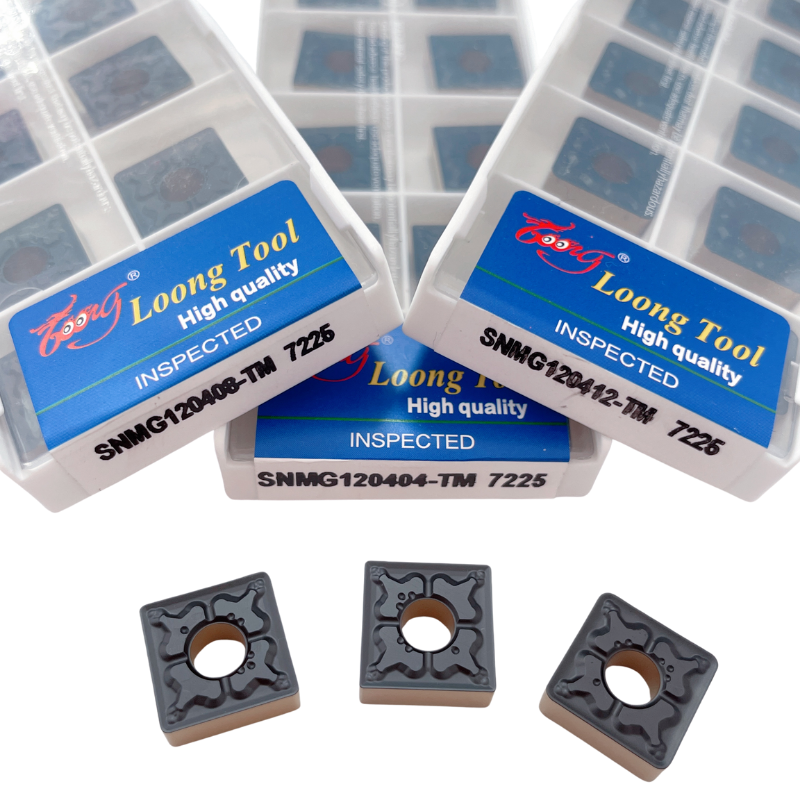
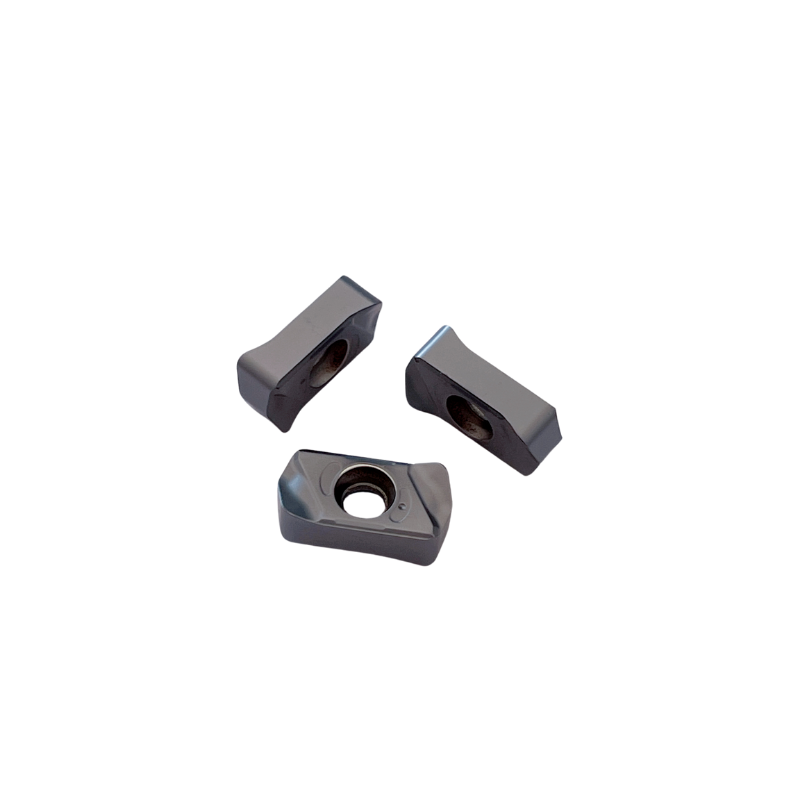
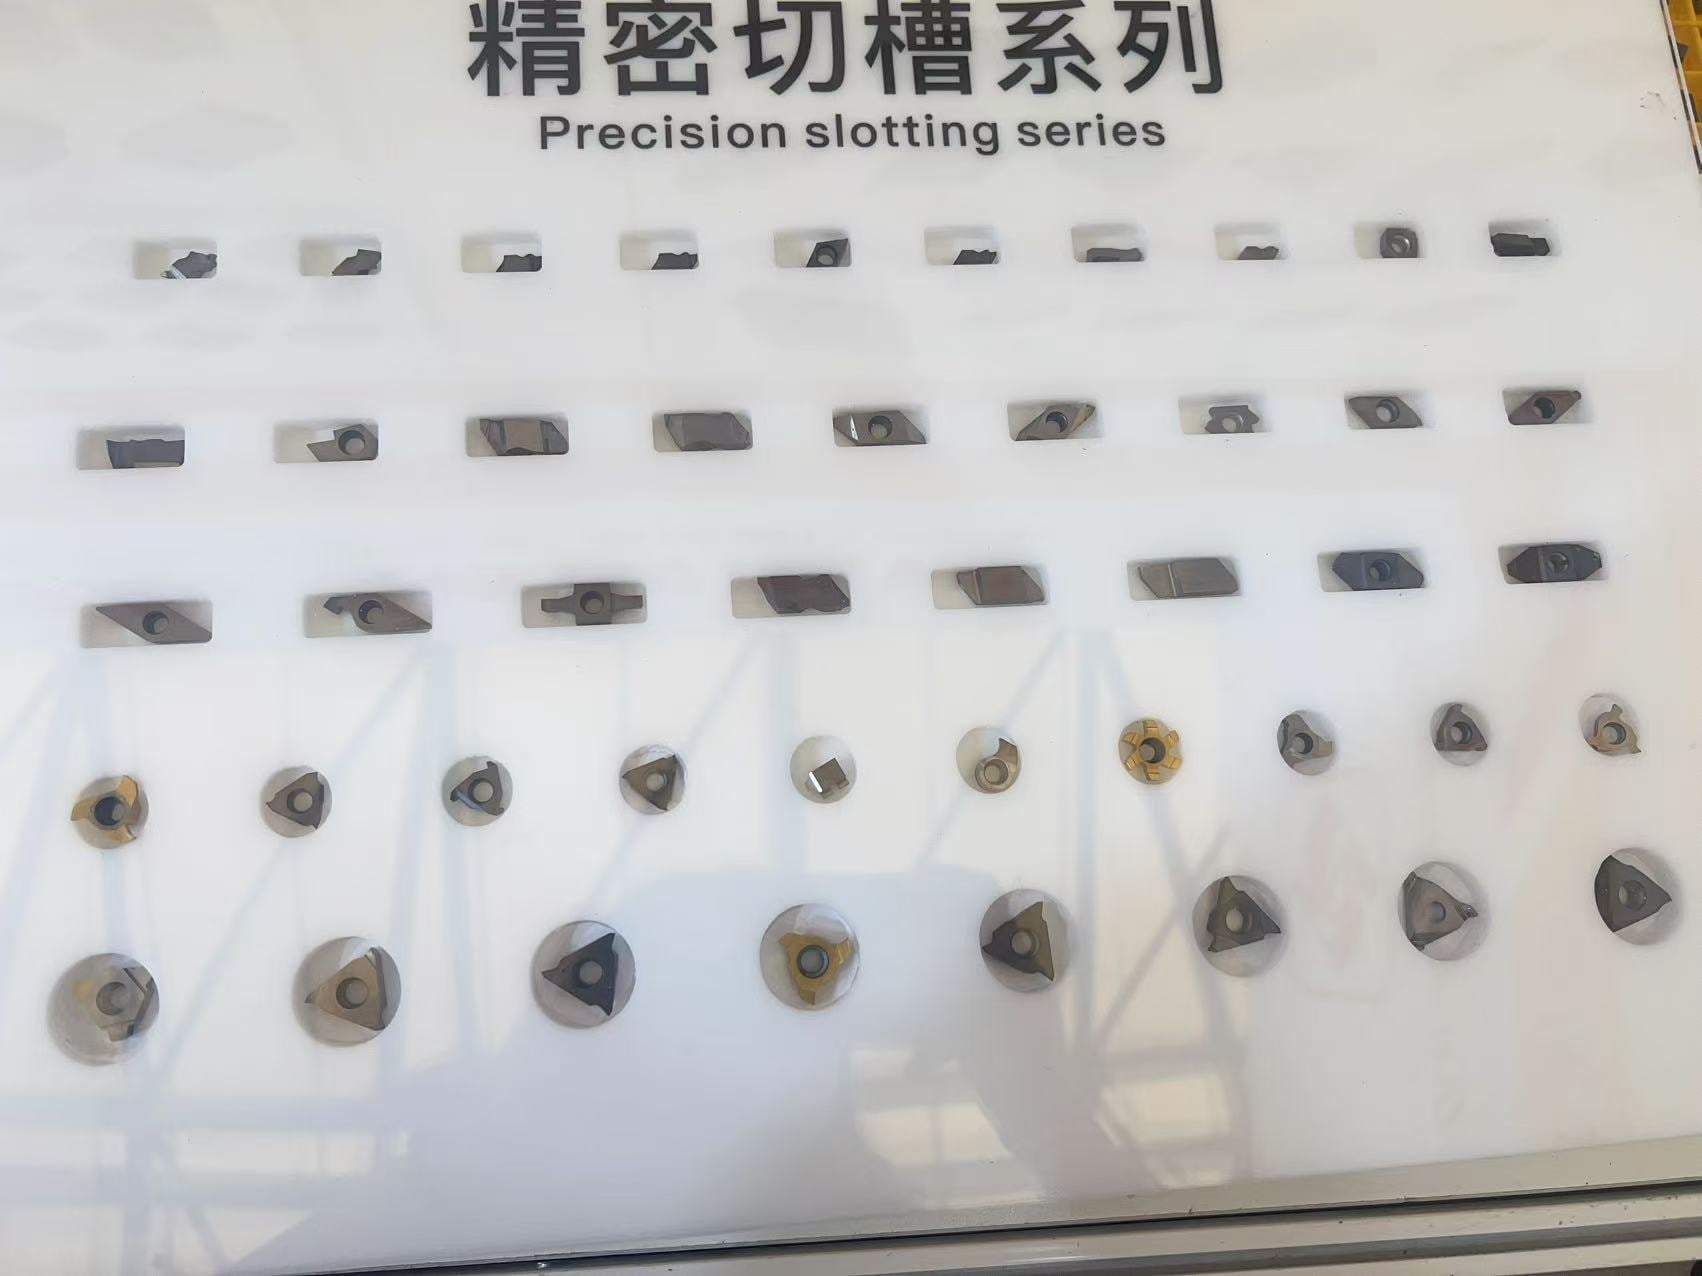
För inköpsansvariga och slutanvändare som är nya inom branschen kan karbidinsetts artikelnummer verka som en kryptisk kod. I verkligheten innehåller varje enskilt insert en mängd teknisk information – från geometri och substratklass till beläggningstyp och spånbrutarkonstruktion. Att förstå dessa "koder" innebär att du snabbt kan identifiera det perfekta insertet för din specifika bearbetningsapplikation.
Artikelnummer: Precision i varje bokstav och siffra
Karbidinsetters artikelnummer följer ISO:s standardbeteckningssystem, där en kombination av bokstäver och siffror exakt definierar insertets geometri. Ta till exempel det vanliga runda insertet "50R6": "50" avser skärmkanten längd på 50 mm, medan "R6" anger en nosradie på 6 mm. Denna kombination anses allmänt vara den "guldstandardmatchning" som passar bäst för slutförande och halvslutförande operationer – en större nosradie fördelar effektivt skärkrafterna, minskar vibrationer och ger en överlägsen ytyta.
Utöver dimensionsparametrar kodar bokstäverna i artikelnumret också kritisk information om insertets form (diamant, triangel, kvadrat etc.), frihetskantvinkel och toleransklass. Att behärska detta kodningssystem gör att köpare kan identifiera exakt vilken typ av insert som krävs utan att behöva utväxla oändliga kommunikationsrundor.
Substrat: Den "mikrovärld" som cementerat karbid utgör
Substratmaterialet definierar insertets "genetiska grundläggning". Shandong Yunfei karbidinsatser har en ultrafin-kornig sinterad karbidbas med volframkarbid (WC)-partiklar förfinade till 0,4 μm. Ju finare kornstorleken är, desto högre hårdhet och slitagebeständighet – men segheten minskar därefter. Därför testar och optimerar Yunfeis tekniska team kontinuerligt balansen mellan hårdhet och seghet, och anpassar den ideala basformuleringen till olika arbetsstycksmaterial och bearbetningsförhållanden för optimal prestanda.
Med andra ord kräver bearbetning av spröda material, som gjutjärn, en hårdare bas för att motstå abrasivt slitage, medan bearbetning av kladdiga material, som rostfritt stål, kräver högre seghet för att förhindra kantavbrytning och termisk sprickbildning.
Beläggningsteknik: Den "osynliga rustningen"
Om basen är insatsens "skelett", så är beläggningen dess "rustning." Shandong Yunfei insatserna använder den vanliga PVD-tekniken (fysisk ångdeposition) för att avsätta flera lager av nanoskala tunna filmer på insatsens yta. Detta höjer ytans hårdhet till över HV2800 och ger en dramatisk förbättring av slitagebeständigheten jämfört med icke-belagda insatser.
Vanliga beläggningssystem inkluderar:
- TiAlN (titanaluminiumnitrid): Utmärkt högtemperaturbeständighet, idealisk för höghastighetsdrystsnittning. Standardbeläggningen för bearbetning av stål och rostfritt stål.
- AlCrN (aluminiumkromnitrid): Högre oxidationstemperatur, lämplig för höghastighetsfräsning och avbruten skärning under extrema termiska förhållanden.
- TiCN (titankarbonitrid): Hög hårdhet kombinerad med låg friktionskoefficient, perfekt för slutförande vid medelhög till låg hastighet där utmärkt ytyta krävs.
Olika beläggningar är anpassade för olika verkstadsmaterial och skärhastigheter. Att välja rätt beläggning ökar ofta bearbetningseffektiviteten betydligt mer än att bara höja skärparametrarna.
Spånbrutarkonstruktion: Den dolda "fluidodynamiken"
Förutom substrat och beläggning spelar spånbrutargeometrin en lika viktig roll. Vid höghastighetsbearbetning kan okontrollerade spån lindas runt arbetsstycket eller verktyget, vilket orsakar sekundärskärning, ytskador eller till och med säkerhetsrisker.
Shandong Yunfei spånbrutare är optimerade genom strömningsdynamisk simulering och finns i flera konfigurationer:
- Kraftfull spånbrutare: Djupare och bredare ränneprofil med maximalt utrymme för spånbortförsel, idealisk för grovbearbetning med stort snittdjup och hög tillförsel.
- Avslutande spånbrutare: Ytligare och skarpare ränneprofil med minimal skärkraft, utformad för lätt djup avslutande pass för att uppnå lägsta möjliga ytråhet.
- Universal spånbrutare: En balanserad design som kombinerar effektiv spånbortförsel och skärstabilitet, lämplig för mellanbearbetning och applikationer med måttliga skärparametrar.
Att välja rätt spånbrutare säkerställer smidig spånbortförsel, förlänger verktygens livslängd och förbättrar arbetsstyckets ytkvalitet avsevärt.
Slutsats
Från artikelnummering till substratklass, från val av beläggning till spånbrytarkonstruktion – varje karbidinsats är en kristallisering av materialvetenskap, geometrisk precision och decennier av bearbetningsexpertis. För inköpsansvariga och slutanvändare innebär att avkoda dessa detaljer att göra smartare verktygsval och lösa bearbetningsutmaningar effektivare.
Osäker på vilken insatsgrad eller chipbreaker som är rätt för ditt användningsområde? Kontakta Shandong Yunfeis tekniska team idag för en kostnadsfri verktygsrådgivning och optimering av skärparametrar!
 Senaste nytt
 EN