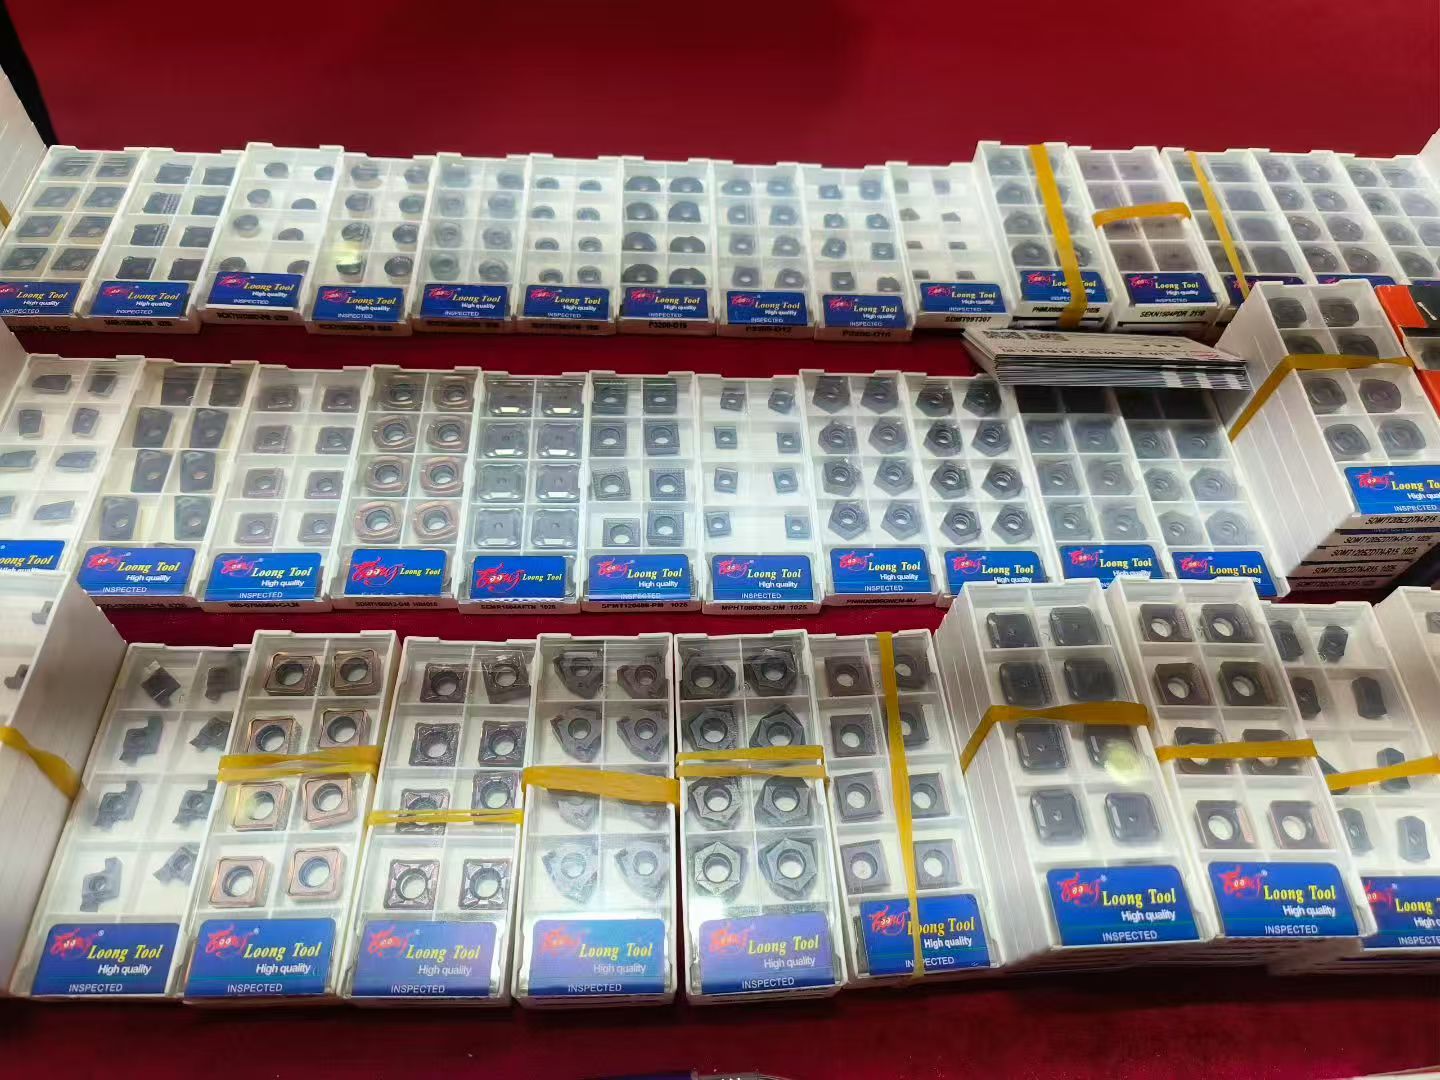
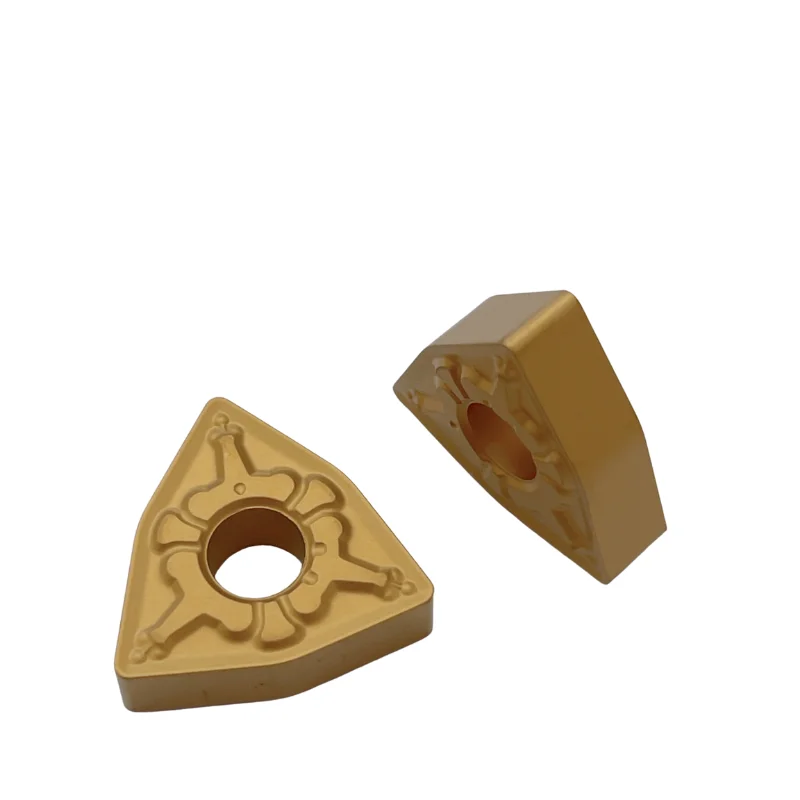
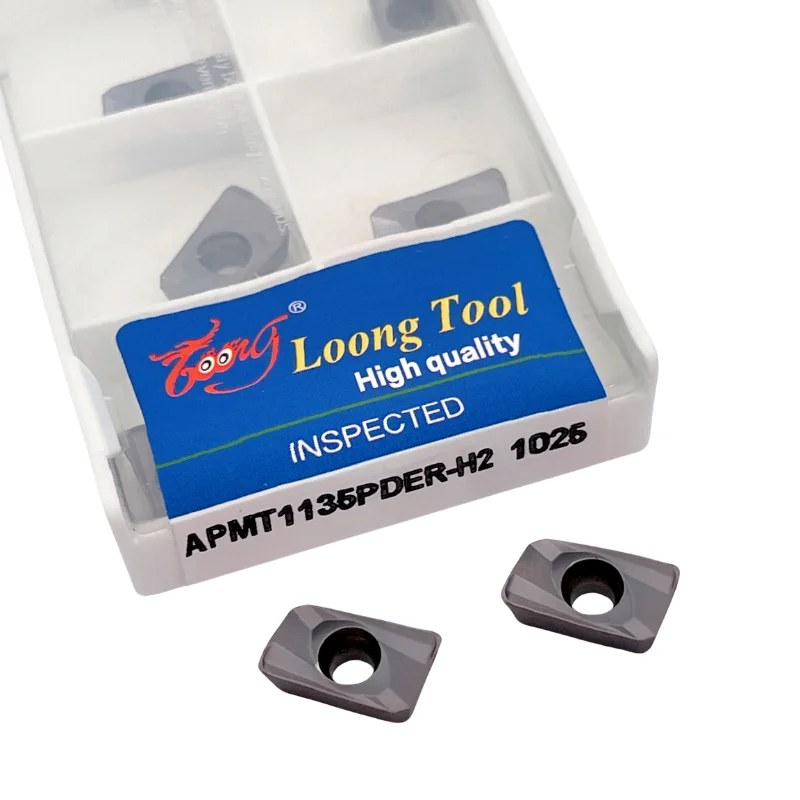
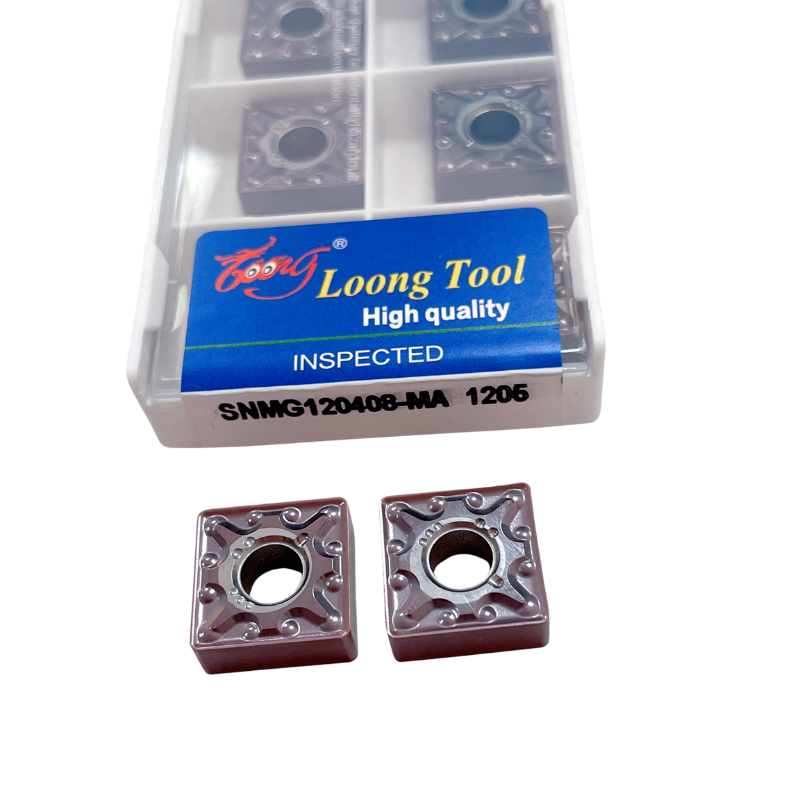
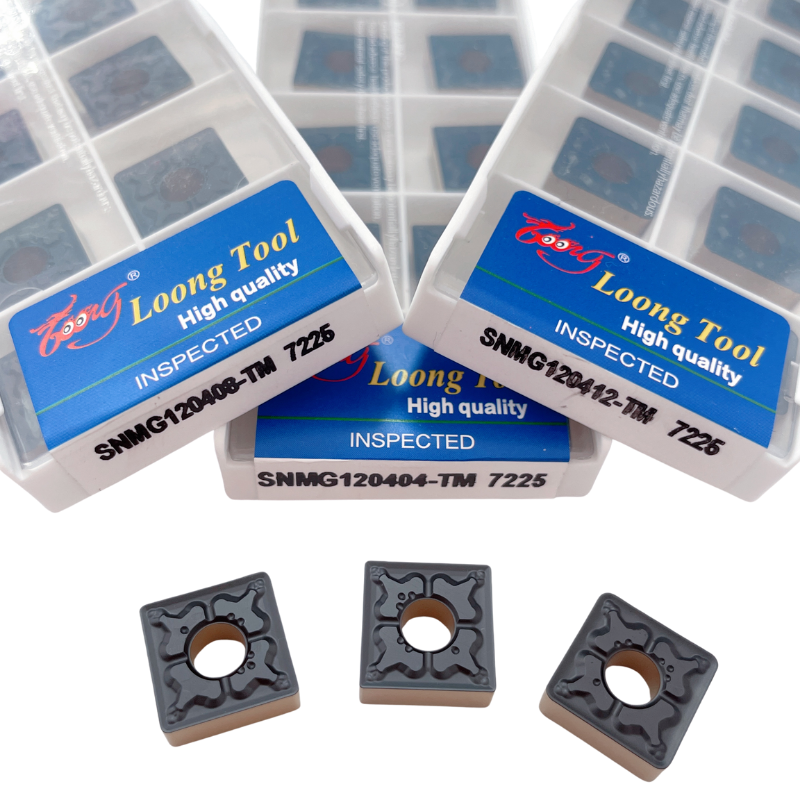
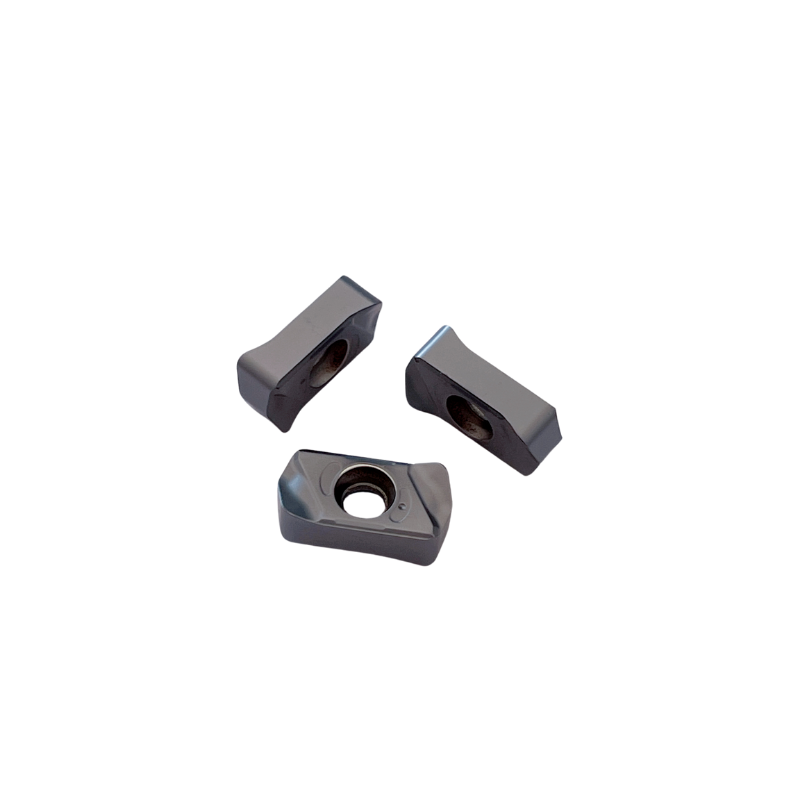
Đối với các chuyên gia mua hàng và người dùng cuối mới gia nhập ngành, mã số mũi cắt hợp kim có thể trông giống như một chuỗi ký tự bí ẩn. Thực tế, mỗi mũi cắt đều chứa một lượng lớn thông tin kỹ thuật — từ hình học và cấp độ vật liệu nền đến loại lớp phủ và thiết kế rãnh thoát phoi. Việc hiểu rõ những "mã số" này giúp bạn nhanh chóng xác định được mũi cắt phù hợp nhất cho ứng dụng gia công cụ thể của mình.
Đánh Số Phần: Độ Chính Xác Trong Từng Chữ Cái Và Con Số
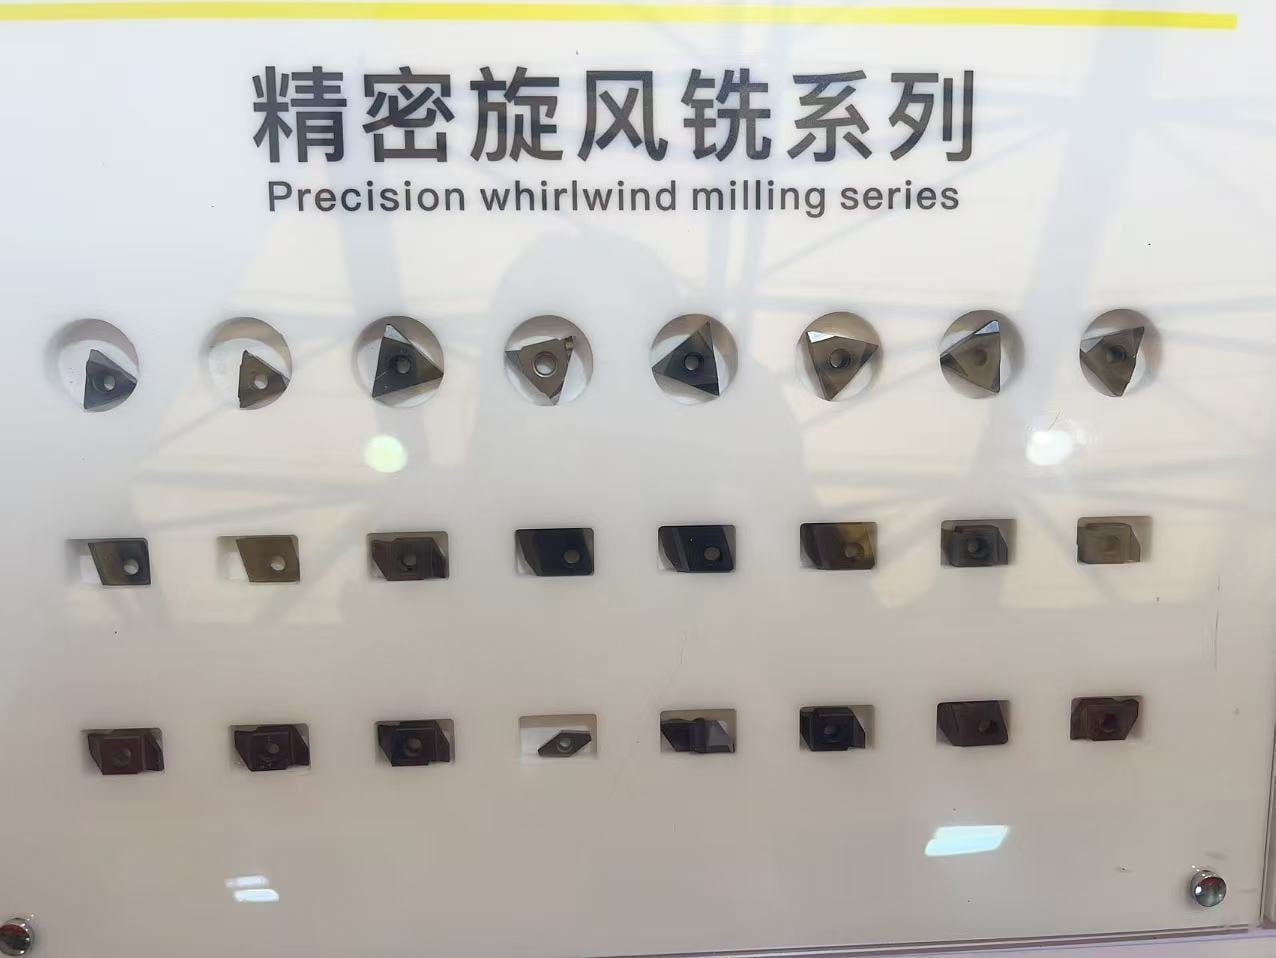
Các mã số phần gá dao cacbua tuân theo hệ thống ký hiệu tiêu chuẩn ISO, trong đó sự kết hợp giữa các chữ cái và chữ số xác định chính xác hình học của phần gá dao. Ví dụ về phần gá dao tròn phổ biến "50R6": "50" chỉ chiều dài lưỡi cắt là 50 mm, còn "R6" biểu thị bán kính mũi dao là 6 mm. Sự kết hợp này được xem rộng rãi như "sự phối hợp hoàn hảo" cho các công việc tiện tinh và tiện bán tinh — bán kính mũi dao lớn hơn giúp phân bố lực cắt một cách hiệu quả, giảm rung động và mang lại độ bóng bề mặt vượt trội.
Ngoài các thông số kích thước, các chữ cái trong mã số còn mã hóa thông tin quan trọng về hình dạng phần gá dao (kim cương, tam giác, vuông, v.v.), góc thoát và cấp sai lệch cho phép. Nắm vững hệ thống mã hóa này giúp người mua xác định chính xác loại phần gá dao cần thiết mà không phải trao đổi qua lại nhiều lần.
Chất nền: Thế giới vi mô của cacbua gắn kết
Vật liệu chất nền xác định "nền tảng di truyền" của phần gá dao. Shandong Yunfei các mảnh cắt carbide có đặc điểm là nền carbide xi măng hạt siêu mịn, với kích thước hạt tungsten carbide (WC) được làm nhỏ tới mức 0.4 μm. Hạt càng mịn thì độ cứng và khả năng chống mài mòn càng cao — tuy nhiên độ dai giảm tương ứng. Vì vậy, đội ngũ kỹ thuật của Yunfei liên tục thử nghiệm và tối ưu hóa sự cân bằng giữa độ cứng và độ dai, lựa chọn thành phần nền phù hợp nhất cho từng loại vật liệu phôi và điều kiện gia công nhằm đạt hiệu suất tối ưu.
Nói một cách đơn giản, gia công các vật liệu giòn như gang đòi hỏi nền cứng hơn để chống mài mòn mài mòn, trong khi gia công các vật liệu dính như thép không gỉ lại cần độ dai cao hơn để ngăn ngừa vỡ cạnh và nứt do nhiệt.
Công nghệ phủ: "Giáp vô hình"
Nếu nền là "bộ khung" của mảnh cắt, thì lớp phủ chính là "giáp" của nó. Shandong Yunfei các đầu cắt sử dụng công nghệ phủ PVD (phủ hơi vật lý) phổ biến, tạo ra nhiều lớp màng mỏng ở quy mô nanomet trên bề mặt đầu cắt. Điều này nâng độ cứng bề mặt lên trên HV2800, cải thiện đáng kể khả năng chống mài mòn so với các đầu cắt không phủ.
Các hệ thống phủ thông dụng bao gồm:
- TiAlN (Titanium Aluminum Nitride): Khả năng chịu nhiệt độ cao xuất sắc, lý tưởng cho gia công khô tốc độ cao. đây là lớp phủ được ưu tiên hàng đầu khi gia công thép và thép không gỉ.
- AlCrN (Nitrua Nhôm-Crom): Nhiệt độ kháng oxy hóa cao hơn, phù hợp cho phay tốc độ cao và cắt gián đoạn trong điều kiện nhiệt độ cực đoan.
- TiCN (Titanium Carbonitride): Độ cứng cao kết hợp hệ số ma sát thấp, hoàn hảo cho các thao tác tiện tinh ở tốc độ trung bình đến thấp, nơi yêu cầu độ bóng bề mặt vượt trội.
Các lớp phủ khác nhau được thiết kế riêng cho từng loại vật liệu phôi và tốc độ cắt. việc lựa chọn lớp phủ phù hợp thường nâng cao hiệu suất gia công nhiều hơn hẳn so với việc đơn thuần tăng thông số cắt.
Thiết kế rãnh thoát phoi: "động lực học chất lỏng" ẩn giấu
Ngoài nền và lớp phủ, hình học rãnh phá vụn phoi cũng đóng vai trò quan trọng ngang bằng. Trong quá trình cắt tốc độ cao, phoi không được kiểm soát có thể quấn quanh phôi hoặc dụng cụ, gây ra hiện tượng cắt thứ cấp, trầy xước bề mặt hoặc thậm chí nguy cơ mất an toàn.
Shandong Yunfei các rãnh phá vụn phoi được tối ưu hóa thông qua mô phỏng động lực học chất lỏng và có nhiều cấu hình khác nhau:
- Rãnh phá vụn phoi loại nặng: Thiết kế rãnh sâu và rộng hơn với không gian thoát phoi tối đa, lý tưởng cho các thao tác gia công thô với chiều sâu cắt lớn và tốc độ tiến dao cao.
- Rãnh phá vụn phoi loại tinh: Hình dáng rãnh nông và sắc hơn với lực cắt tối thiểu, được thiết kế dành riêng cho các bước gia công tinh với chiều sâu cắt nhẹ nhằm đạt độ nhám bề mặt thấp nhất có thể.
- Rãnh phá vụn phoi loại phổ dụng: Thiết kế cân bằng giữa khả năng thoát phoi và độ ổn định khi cắt, phù hợp cho các ứng dụng gia công bán tinh và các thông số cắt ở mức trung bình.
Việc lựa chọn đúng rãnh phá vụn phoi giúp đảm bảo quá trình thoát phoi diễn ra trơn tru, kéo dài tuổi thọ dụng cụ và cải thiện đáng kể chất lượng bề mặt phôi.
Kết luận
Từ cách đặt mã số chi tiết đến cấp độ nền, từ lựa chọn lớp phủ đến thiết kế rãnh thoát phoi — mỗi đầu cắt cacbua đều là kết tinh của khoa học vật liệu, độ chính xác hình học và hàng chục năm kinh nghiệm gia công. Đối với chuyên viên mua hàng và người dùng cuối, việc giải mã những thông tin này giúp đưa ra quyết định lựa chọn dụng cụ hợp lý hơn và giải quyết các thách thức gia công hiệu quả hơn.
Chưa chắc chắn về cấp độ chèn hoặc loại chipbreaker phù hợp với ứng dụng của bạn? Liên hệ ngay đội ngũ kỹ thuật của Shandong Yunfei để được tư vấn miễn phí về dụng cụ cắt và tối ưu hóa thông số cắt!
 Tin nóng
 EN