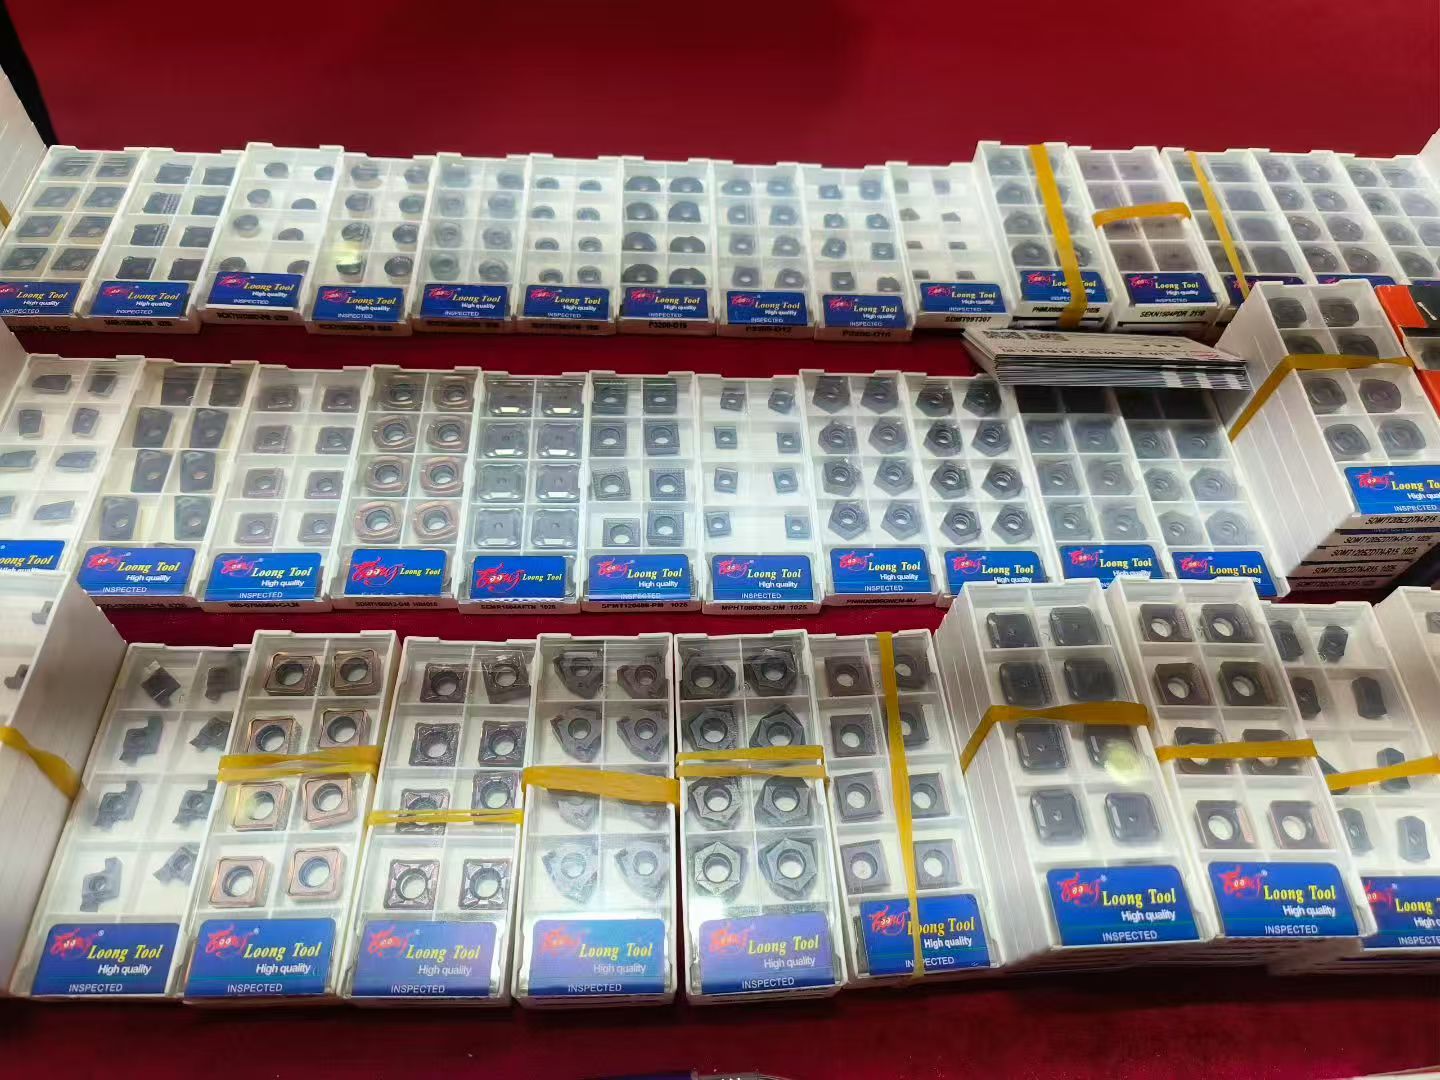
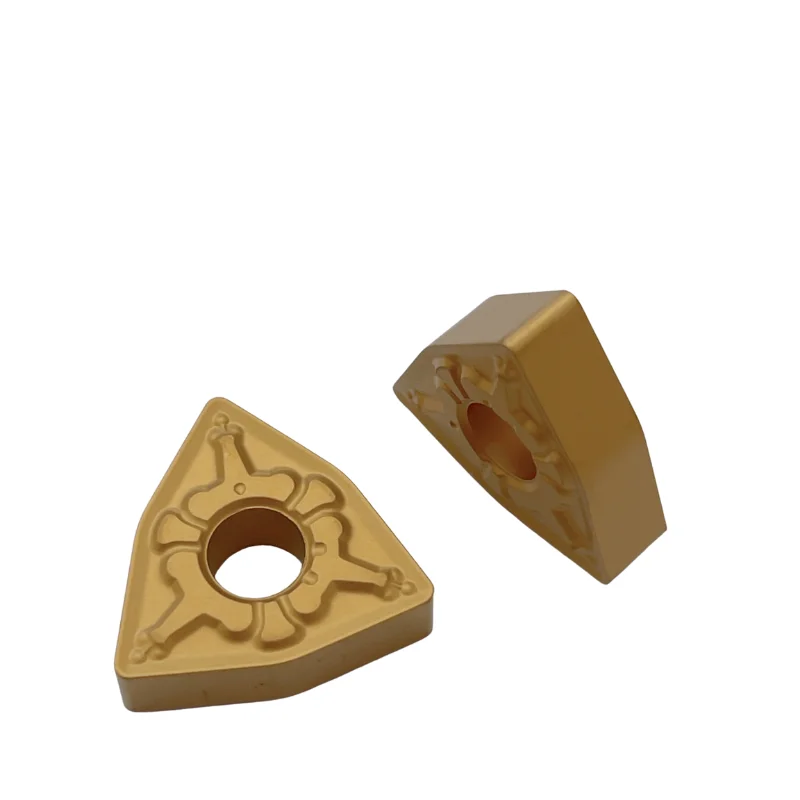
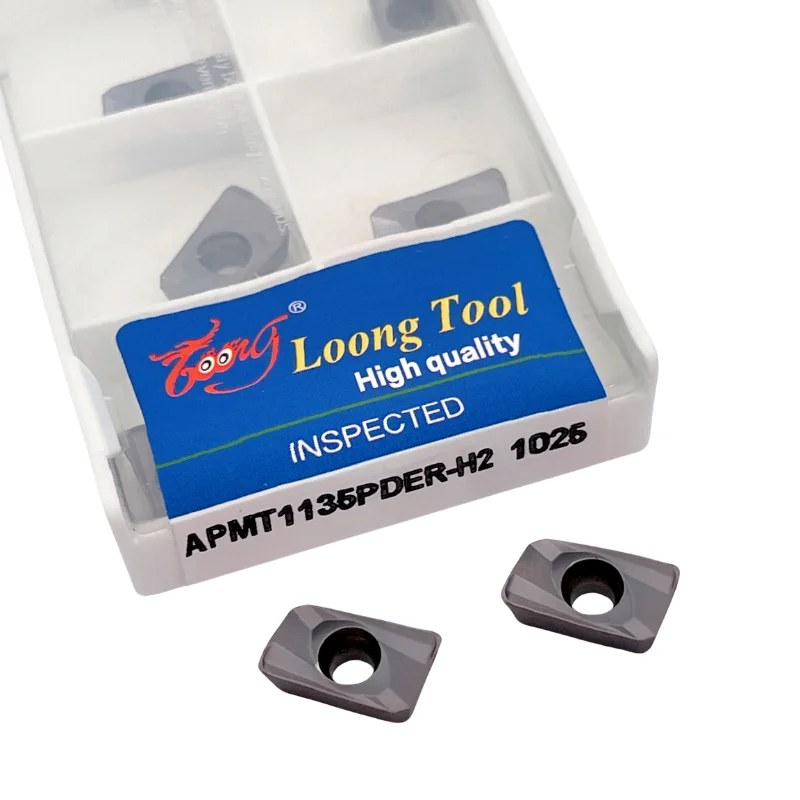
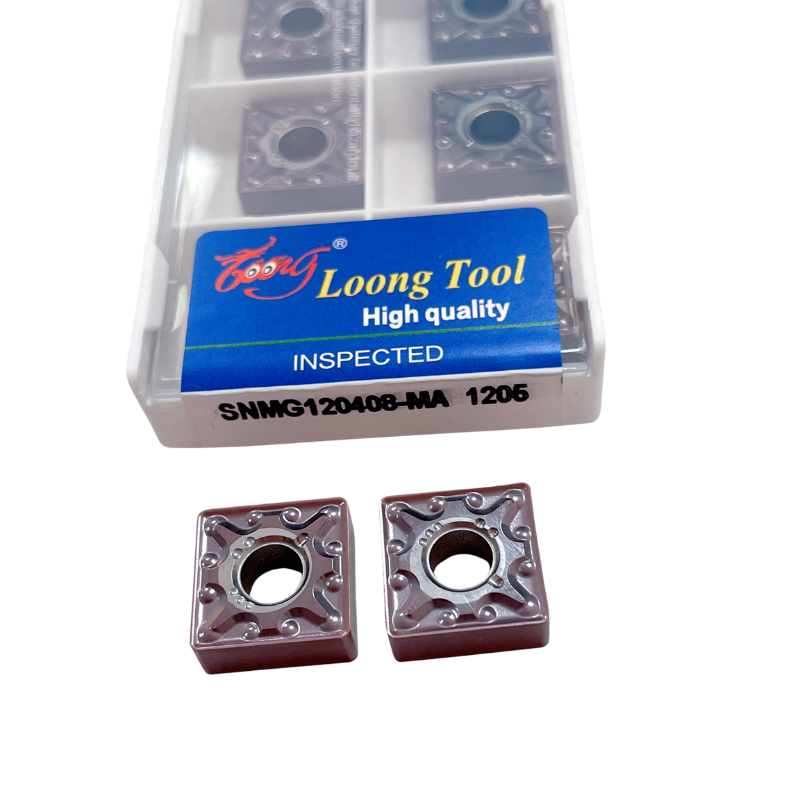
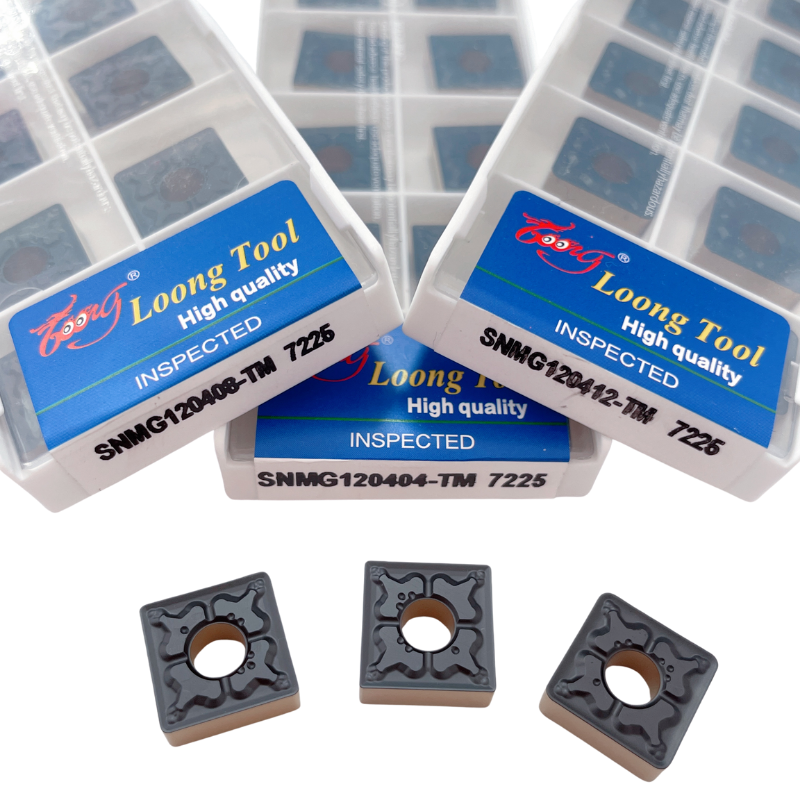
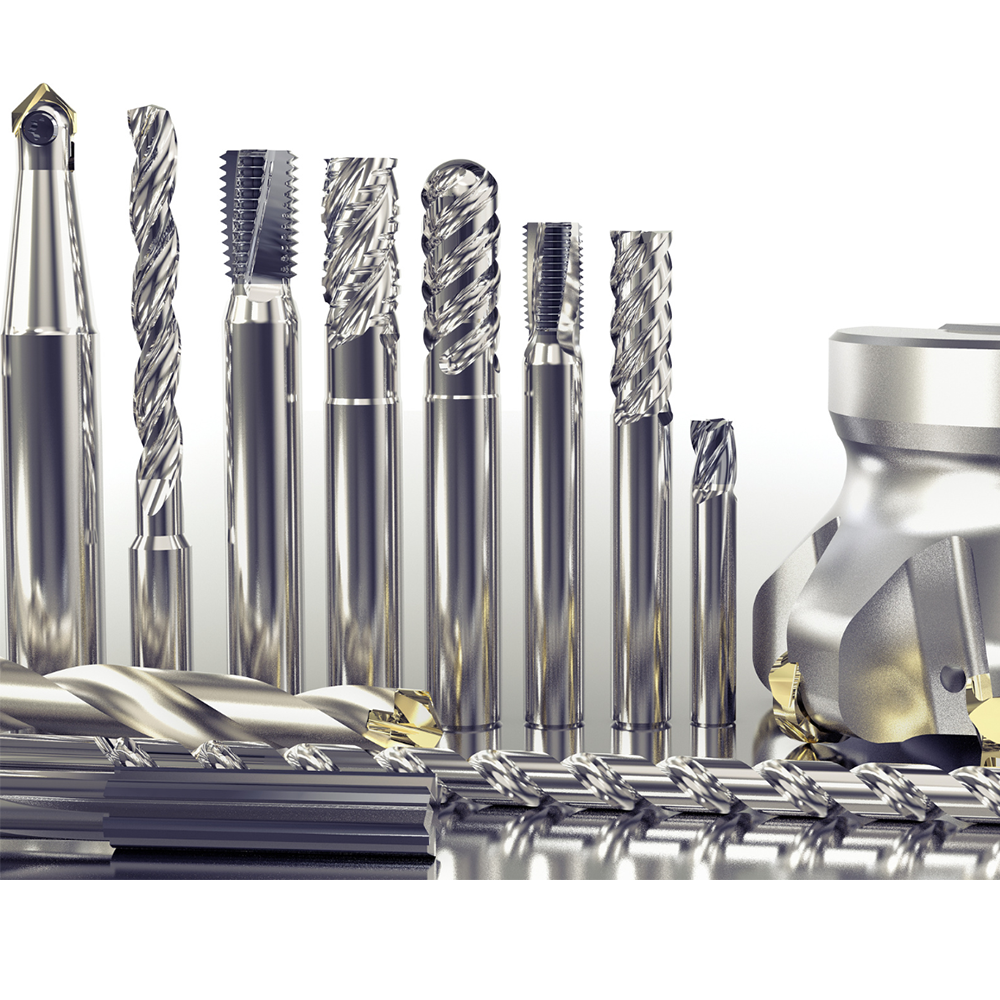
Para los profesionales de compras y los usuarios finales que son nuevos en la industria, los números de pieza de los insertos de carburo pueden parecer un código críptico. En realidad, cada inserto contiene una gran cantidad de información técnica: desde su geometría y su grado de sustrato hasta su tipo de recubrimiento y su diseño de rompevirutas. Comprender estos «códigos» permite identificar rápidamente el inserto ideal para su aplicación de mecanizado específica.
Numeración de piezas: precisión en cada letra y cada dígito
Los números de pieza de las plaquitas de carburo siguen el sistema de designación normativo ISO, en el que una combinación de letras y dígitos define con precisión la geometría de la plaquita. Tomemos como ejemplo la plaquita redonda habitual «50R6»: «50» se refiere a la longitud del filo de corte de 50 mm, mientras que «R6» indica un radio de punta de 6 mm. Esta combinación es ampliamente considerada como la «combinación ideal» para operaciones de acabado y semiacabado: un radio de punta mayor distribuye eficazmente las fuerzas de corte, reduce las vibraciones y ofrece un acabado superficial superior.
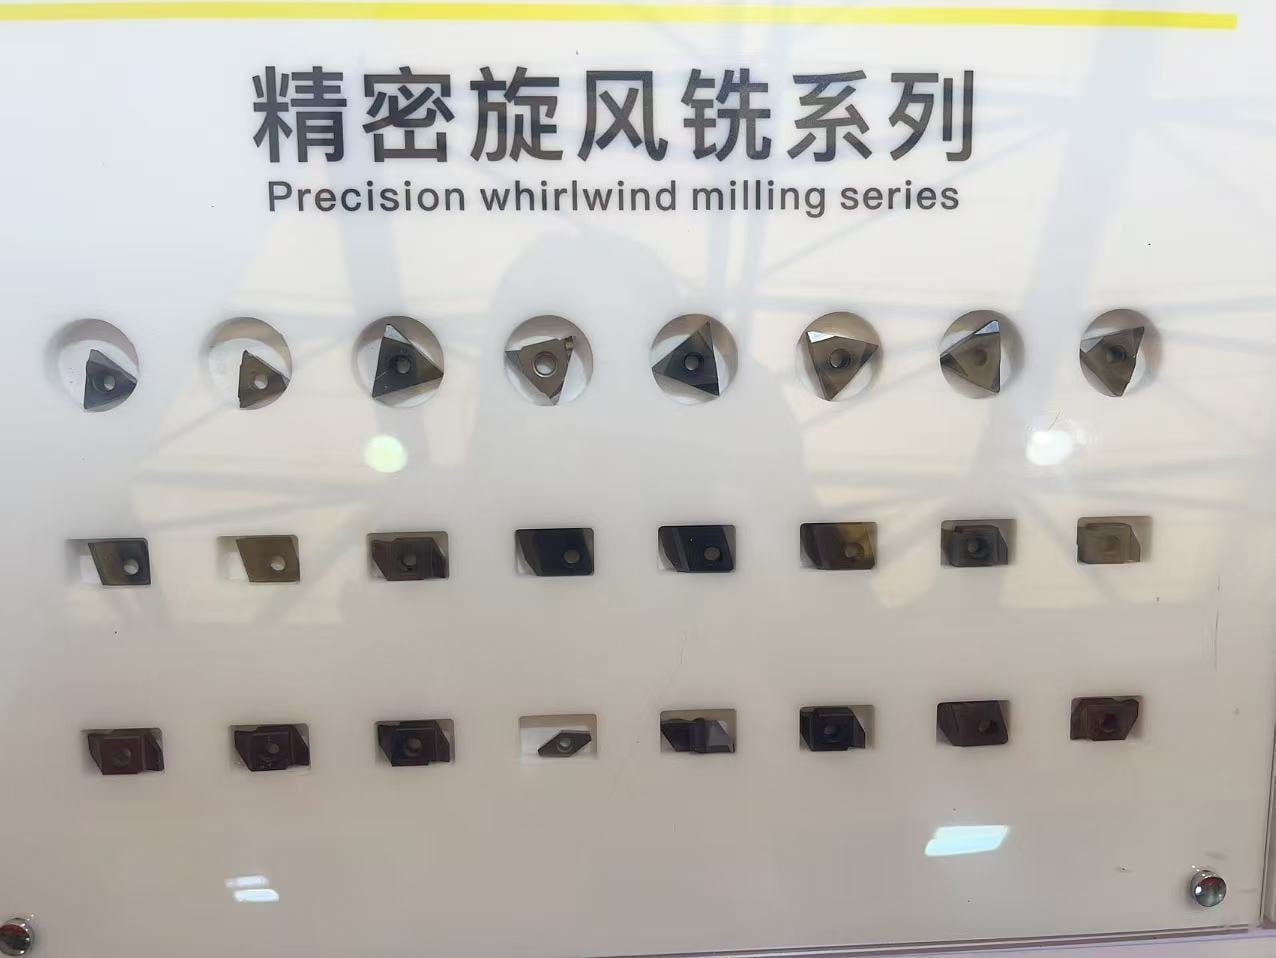
Más allá de los parámetros dimensionales, las letras del número de pieza también codifican información crítica sobre la forma de la plaquita (rombo, triángulo, cuadrado, etc.), el ángulo de despeje y la clase de tolerancia. Dominar este sistema de codificación permite a los compradores identificar con exactitud el tipo de plaquita requerido, evitando intercambios innecesarios de comunicación.
Sustrato: El «mundo microscópico» del carburo cementado
El material del sustrato define la «base genética» de una plaquita. Shandong Yunfei las plaquitas de carburo presentan un sustrato de carburo cementado de grano ultrafino, con partículas de carburo de tungsteno (WC) refinadas hasta un tamaño de 0.4 μm. Cuanto más fino sea el grano, mayor será la dureza y la resistencia al desgaste, aunque la tenacidad disminuirá en consecuencia. Por eso, el equipo técnico de Yunfei realiza pruebas y optimizaciones continuas para lograr un equilibrio óptimo entre dureza y tenacidad, adaptando la formulación ideal del sustrato a distintos materiales de pieza y condiciones de mecanizado para un rendimiento máximo.
En términos sencillos, el mecanizado de materiales frágiles como el hierro fundido exige un sustrato más duro para resistir el desgaste abrasivo, mientras que el mecanizado de materiales pegajosos como el acero inoxidable requiere mayor tenacidad para evitar el astillamiento del filo y las grietas térmicas.
Tecnología de recubrimiento: la «armadura invisible»
Si el sustrato es el «esqueleto» de una plaquita, entonces el recubrimiento es su «armadura». Shandong Yunfei los insertos utilizan la tecnología de recubrimiento PVD (Deposición Física en Vapor) de uso generalizado, depositando múltiples capas de películas delgadas a escala nanométrica sobre la superficie del inserto. Esto eleva la dureza superficial por encima de HV2800, logrando una mejora notable en la resistencia al desgaste en comparación con los insertos sin recubrimiento.
Los sistemas de recubrimiento más comunes incluyen:
- TiAlN (nitruro de titanio-aluminio): Excelente resistencia a altas temperaturas, ideal para el mecanizado en seco a alta velocidad. El recubrimiento preferido para el mecanizado de acero y acero inoxidable.
- AlCrN (nitruro de aluminio-cromo): Temperatura más elevada de resistencia a la oxidación, adecuado para el fresado a alta velocidad y el corte interrumpido bajo condiciones térmicas extremas.
- TiCN (nitruro-carburo de titanio): Alta dureza con un coeficiente de fricción bajo, perfecto para operaciones de acabado a velocidad media-baja que exigen un acabado superficial superior.
Los distintos recubrimientos están diseñados específicamente para distintos materiales de pieza y velocidades de corte. Elegir el recubrimiento adecuado suele incrementar la eficiencia de mecanizado mucho más que simplemente aumentar los parámetros de corte.
Diseño del rompevirutas: La «dinámica de fluidos» oculta
Además del sustrato y el recubrimiento, la geometría del rompevirutas desempeña un papel igualmente fundamental. Durante el mecanizado a alta velocidad, las virutas no controladas pueden enrollarse alrededor de la pieza o de la herramienta, provocando cortes secundarios, rayaduras en la superficie e incluso riesgos para la seguridad.
Shandong Yunfei los rompevirutas están optimizados mediante simulaciones de dinámica de fluidos y se ofrecen en varias configuraciones:
- Rompevirutas para trabajos pesados: Diseño de ranura más profunda y más ancha, con espacio máximo para la evacuación de virutas; ideal para operaciones de desbaste con gran profundidad de corte y avance elevado.
- Rompevirutas para acabado: Perfil de ranura más superficial y más afilado, con fuerza de corte mínima; diseñado para pasadas ligeras de acabado, para lograr la rugosidad superficial más baja posible.
- Rompevirutas universal: Diseño equilibrado que combina evacuación eficiente de virutas y estabilidad durante el corte; adecuado para operaciones de semiacabado y aplicaciones con parámetros de corte medios.
La selección del rompevirutas adecuado garantiza una evacuación fluida de virutas, prolonga la vida útil de la herramienta y mejora significativamente la calidad superficial de la pieza.
Conclusión
Desde la numeración de piezas hasta la calidad del sustrato, desde la selección del recubrimiento hasta el diseño del rompevirutas: cada placa de carburo representa la cristalización de la ciencia de materiales, la precisión geométrica y décadas de experiencia en mecanizado. Para los profesionales de compras y los usuarios finales, descifrar estos detalles significa tomar decisiones más inteligentes sobre herramientas y resolver los desafíos de mecanizado con mayor eficiencia.
¿No está seguro de qué grado de inserto o rompevirutas es el adecuado para su aplicación? ¡Póngase en contacto hoy mismo con el equipo técnico de Shandong Yunfei para una consulta gratuita sobre herramientas y la optimización de parámetros de corte!
 Noticias destacadas
 EN