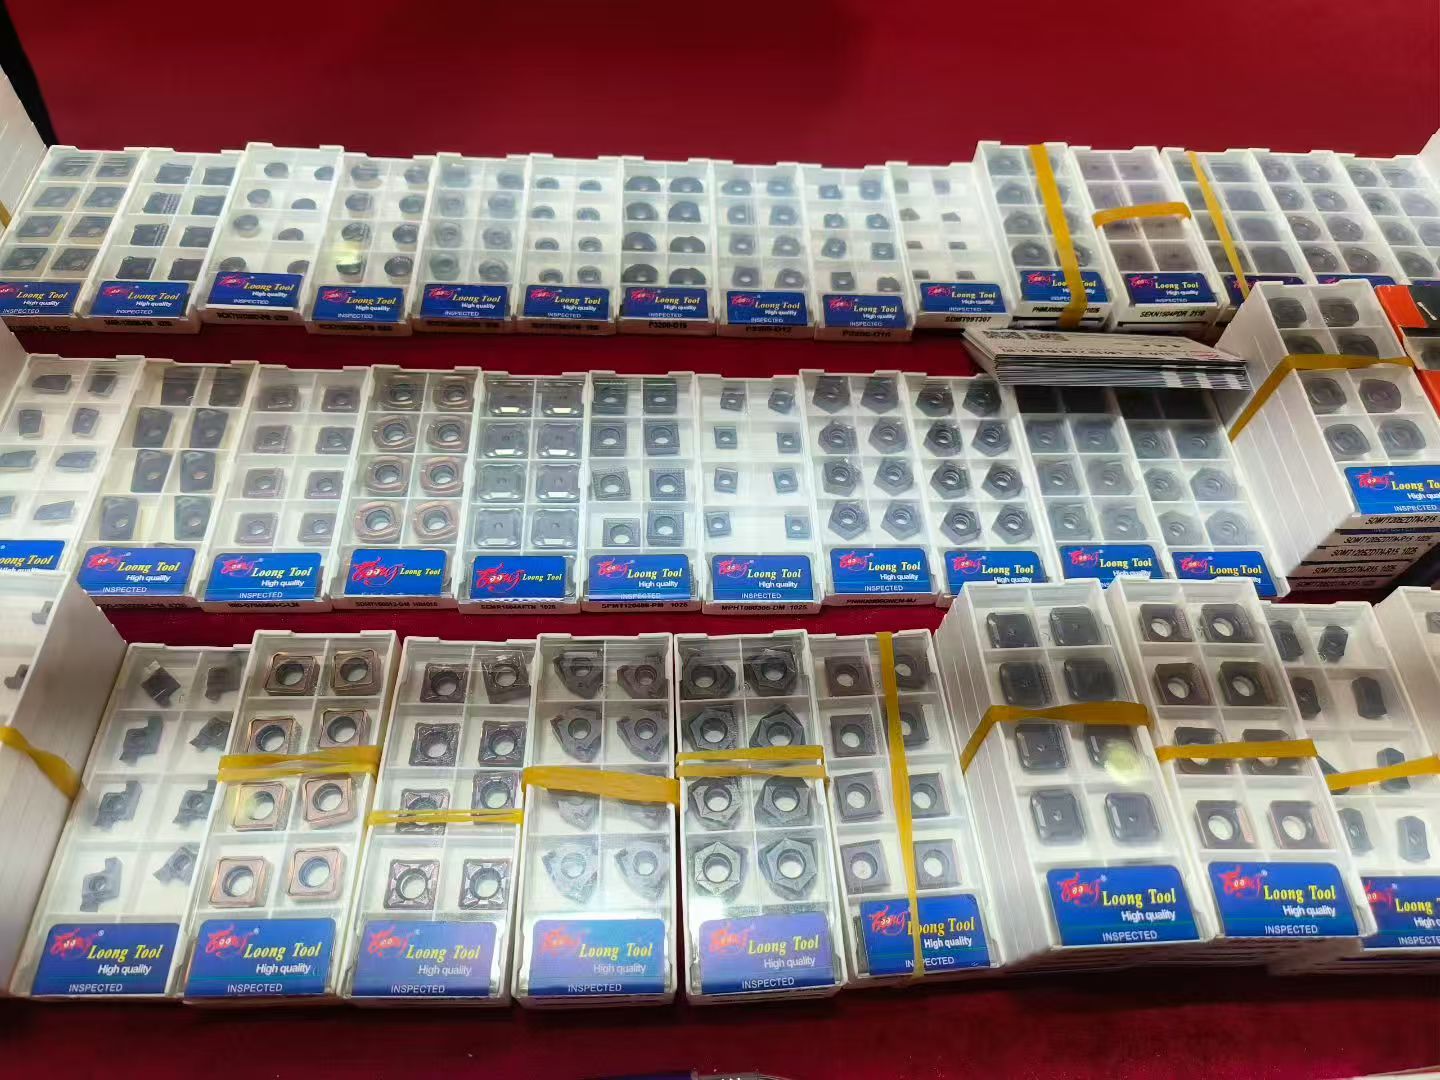
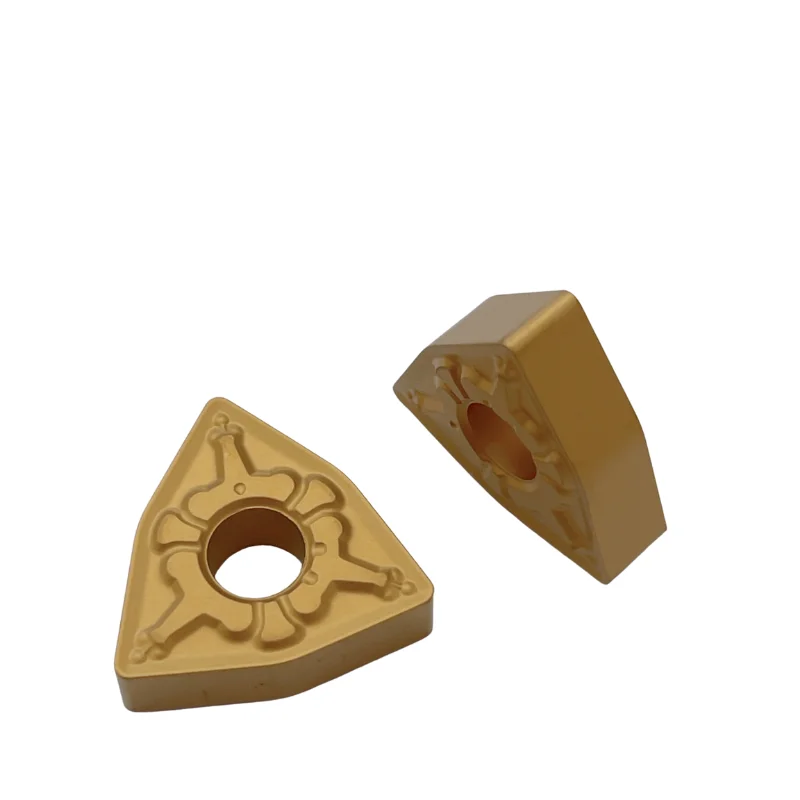
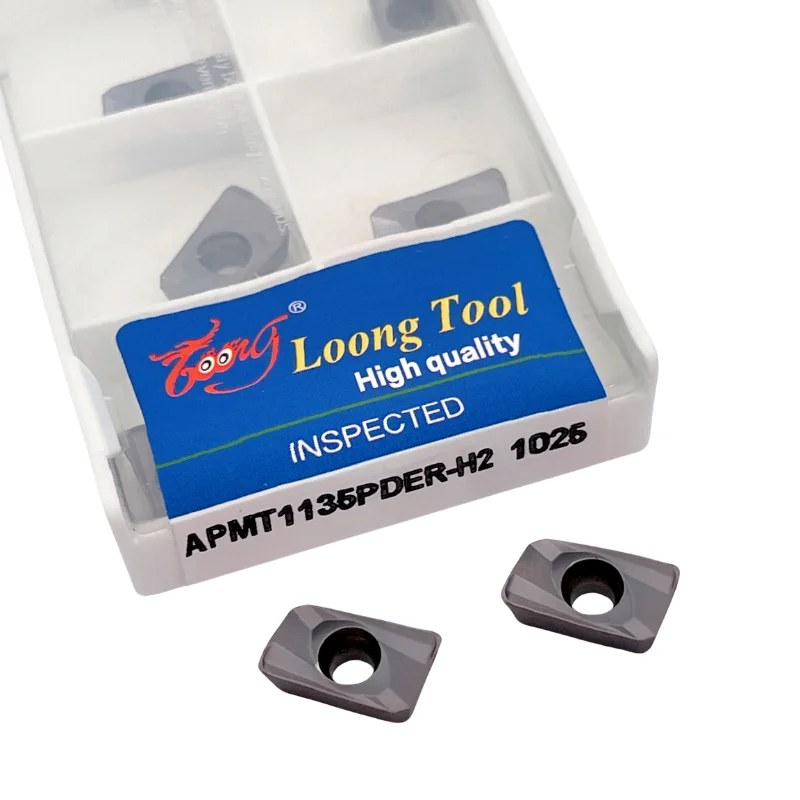
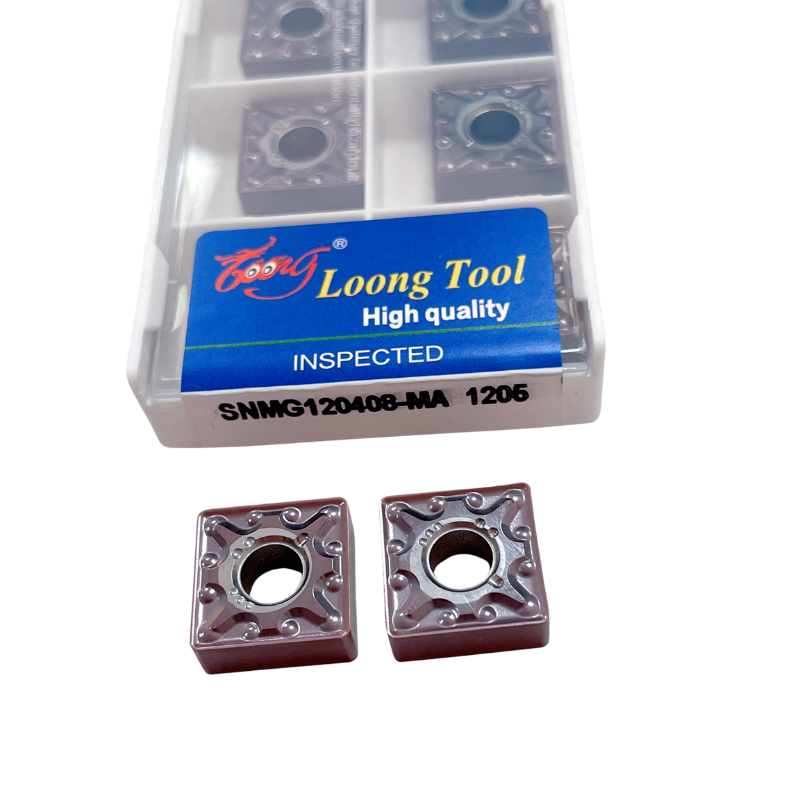
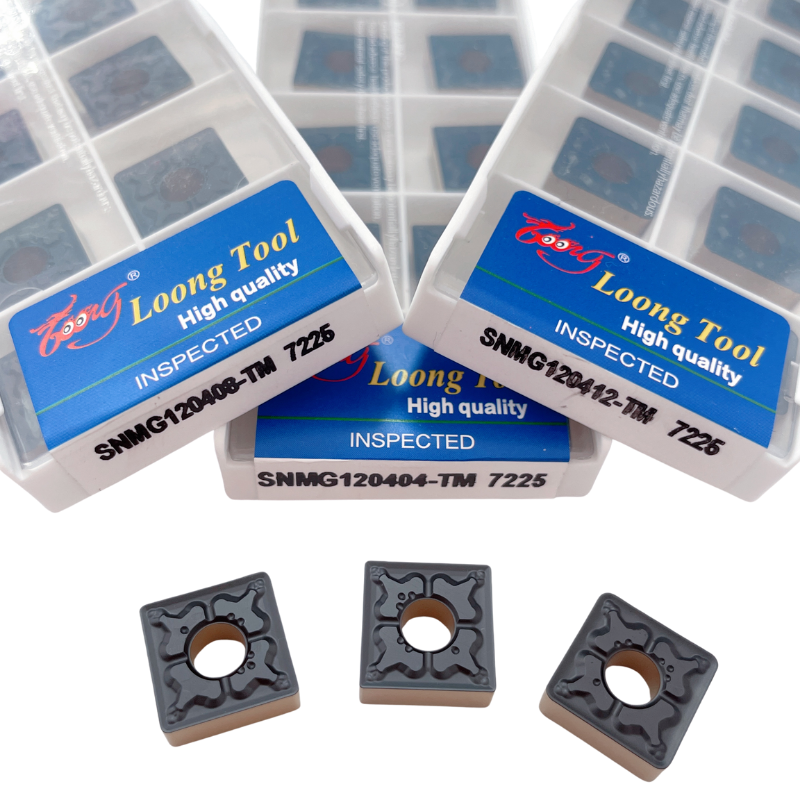
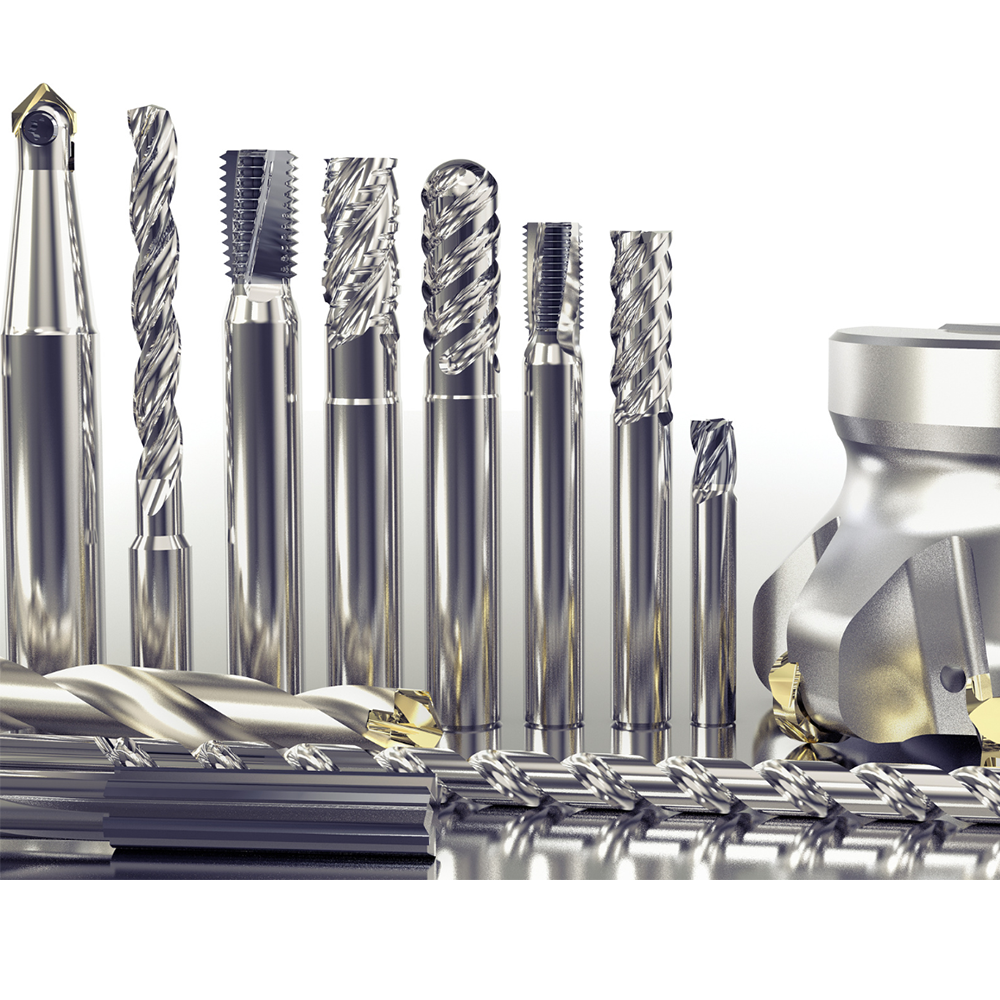
Para profissionais de compras e usuários finais recém-chegados ao setor, os números de peça dos inserts de carboneto podem parecer um código criptográfico. Na realidade, cada insert carrega uma riqueza de informações técnicas — desde geometria e grau do substrato até tipo de revestimento e design do quebra-cavaco. Compreender esses "códigos" permite identificar rapidamente o insert ideal para sua aplicação específica de usinagem.
Numeração de Peças: Precisão em Cada Letra e Dígito
Os números de peça das pastilhas de metal duro seguem o sistema de designação padrão ISO, no qual uma combinação de letras e dígitos define com precisão a geometria da pastilha. Tome como exemplo a pastilha redonda comum "50R6": "50" refere-se ao comprimento da aresta de corte de 50 mm, enquanto "R6" indica um raio de ponta de 6 mm. Essa combinação é amplamente considerada a "combinação ideal" para operações de acabamento e semi-acabamento — um raio de ponta maior distribui eficazmente as forças de corte, reduz vibrações e proporciona um acabamento superficial superior.
Além dos parâmetros dimensionais, as letras no número de peça também codificam informações críticas sobre a forma da pastilha (losango, triângulo, quadrado, etc.), ângulo de folga e classe de tolerância. Dominar esse sistema de codificação permite que os compradores identifiquem exatamente o tipo de pastilha necessário, sem intermináveis trocas de comunicação.
Substrato: O "Mundo Microscópico" do Metal Duro Sinterizado
O material do substrato define a "fundação genética" de uma pastilha. Shandong Yunfei as pastilhas de metal duro apresentam um substrato de metal duro sinterizado de grão ultrafino, com partículas de carboneto de tungstênio (WC) refinadas até ao nível de 0,4 μm. Quanto mais fino o grão, maior a dureza e a resistência ao desgaste — embora a tenacidade diminua proporcionalmente. É por isso que a equipa técnica da Yunfei testa e otimiza continuamente o equilíbrio entre dureza e tenacidade, ajustando a formulação ideal do substrato aos diferentes materiais da peça e às condições de usinagem, para obter um desempenho ótimo.
De forma simplificada, a usinagem de materiais frágeis, como ferro fundido, exige um substrato mais duro para resistir ao desgaste abrasivo, enquanto a usinagem de materiais pegajosos, como aço inoxidável, requer maior tenacidade para evitar lascamentos na aresta de corte e fissuração térmica.
Tecnologia de Revestimento: A "Armadura Invisível"
Se o substrato é o "esqueleto" de uma pastilha, então o revestimento é a sua "armadura." Shandong Yunfei as inserções utilizam a tecnologia de revestimento PVD (Deposição Física em Vapor) convencional, depositando múltiplas camadas de filmes finos em escala nanométrica sobre a superfície da inserção. Isso eleva a dureza superficial para mais de HV2800, proporcionando uma melhoria significativa na resistência ao desgaste em comparação com inserções sem revestimento.
Sistemas de revestimento comuns incluem:
- TiAlN (Nitreto de Titânio-Alumínio): Excelente resistência a altas temperaturas, ideal para usinagem a seco em alta velocidade. o revestimento preferido para usinagem de aço e aço inoxidável.
- AlCrN (Nitreto de Alumínio-Cromo): Temperatura mais elevada de resistência à oxidação, adequado para fresamento em alta velocidade e usinagem interrompida sob condições térmicas extremas.
- TiCN (Carbonitreto de Titânio): Alta dureza com coeficiente de atrito reduzido, perfeito para operações de acabamento em velocidades médias a baixas, que exigem excelente acabamento superficial.
Revestimentos diferentes são projetados especificamente para distintos materiais da peça e velocidades de corte. escolher o revestimento certo frequentemente aumenta a eficiência de usinagem muito mais do que simplesmente elevar os parâmetros de corte.
Design do quebra-cavaco: a "dinâmica de fluidos" oculta
Além do substrato e do revestimento, a geometria do quebra-cavaco desempenha um papel igualmente vital. Durante a usinagem em alta velocidade, cavacos não controlados podem enrolar-se ao redor da peça ou da ferramenta, causando usinagem secundária, arranhões na superfície ou até mesmo riscos à segurança.
Shandong Yunfei os quebra-cavacos são otimizados por meio de simulações de dinâmica dos fluidos e estão disponíveis em diversas configurações:
- Quebra-cavaco pesado: Projeto com ranhura mais profunda e mais larga, oferecendo o máximo espaço para evacuação de cavacos, ideal para operações de desbaste com grande profundidade de corte e avanço elevado.
- Quebra-cavaco para acabamento: Perfil de ranhura mais raso e mais afiado, com força de corte mínima, projetado para passes leves de acabamento, visando obter a menor rugosidade superficial possível.
- Quebra-cavaco universal: Projeto equilibrado que concilia evacuação eficiente de cavacos e estabilidade no corte, adequado para operações de semi-acabamento e aplicações com parâmetros de corte médios.
A seleção do quebra-cavaco adequado garante uma evacuação suave de cavacos, prolonga a vida útil da ferramenta e melhora significativamente a qualidade da superfície da peça.
Conclusão
Do sistema de numeração de peças ao grau do substrato, da seleção do revestimento ao design do quebra-cavaco — cada insert de carboneto é a cristalização da ciência dos materiais, da precisão geométrica e de décadas de experiência em usinagem. Para profissionais de compras e usuários finais, decifrar esses detalhes significa fazer escolhas mais inteligentes de ferramentas e resolver desafios de usinagem com maior eficiência.
Não tem certeza de qual grau de inserção ou quebra-cavaco é ideal para sua aplicação? Entre em contato com a equipe técnica da Shandong Yunfei ainda hoje para uma consulta gratuita sobre ferramentas e otimização de parâmetros de corte!
 Notícias quentes
 EN