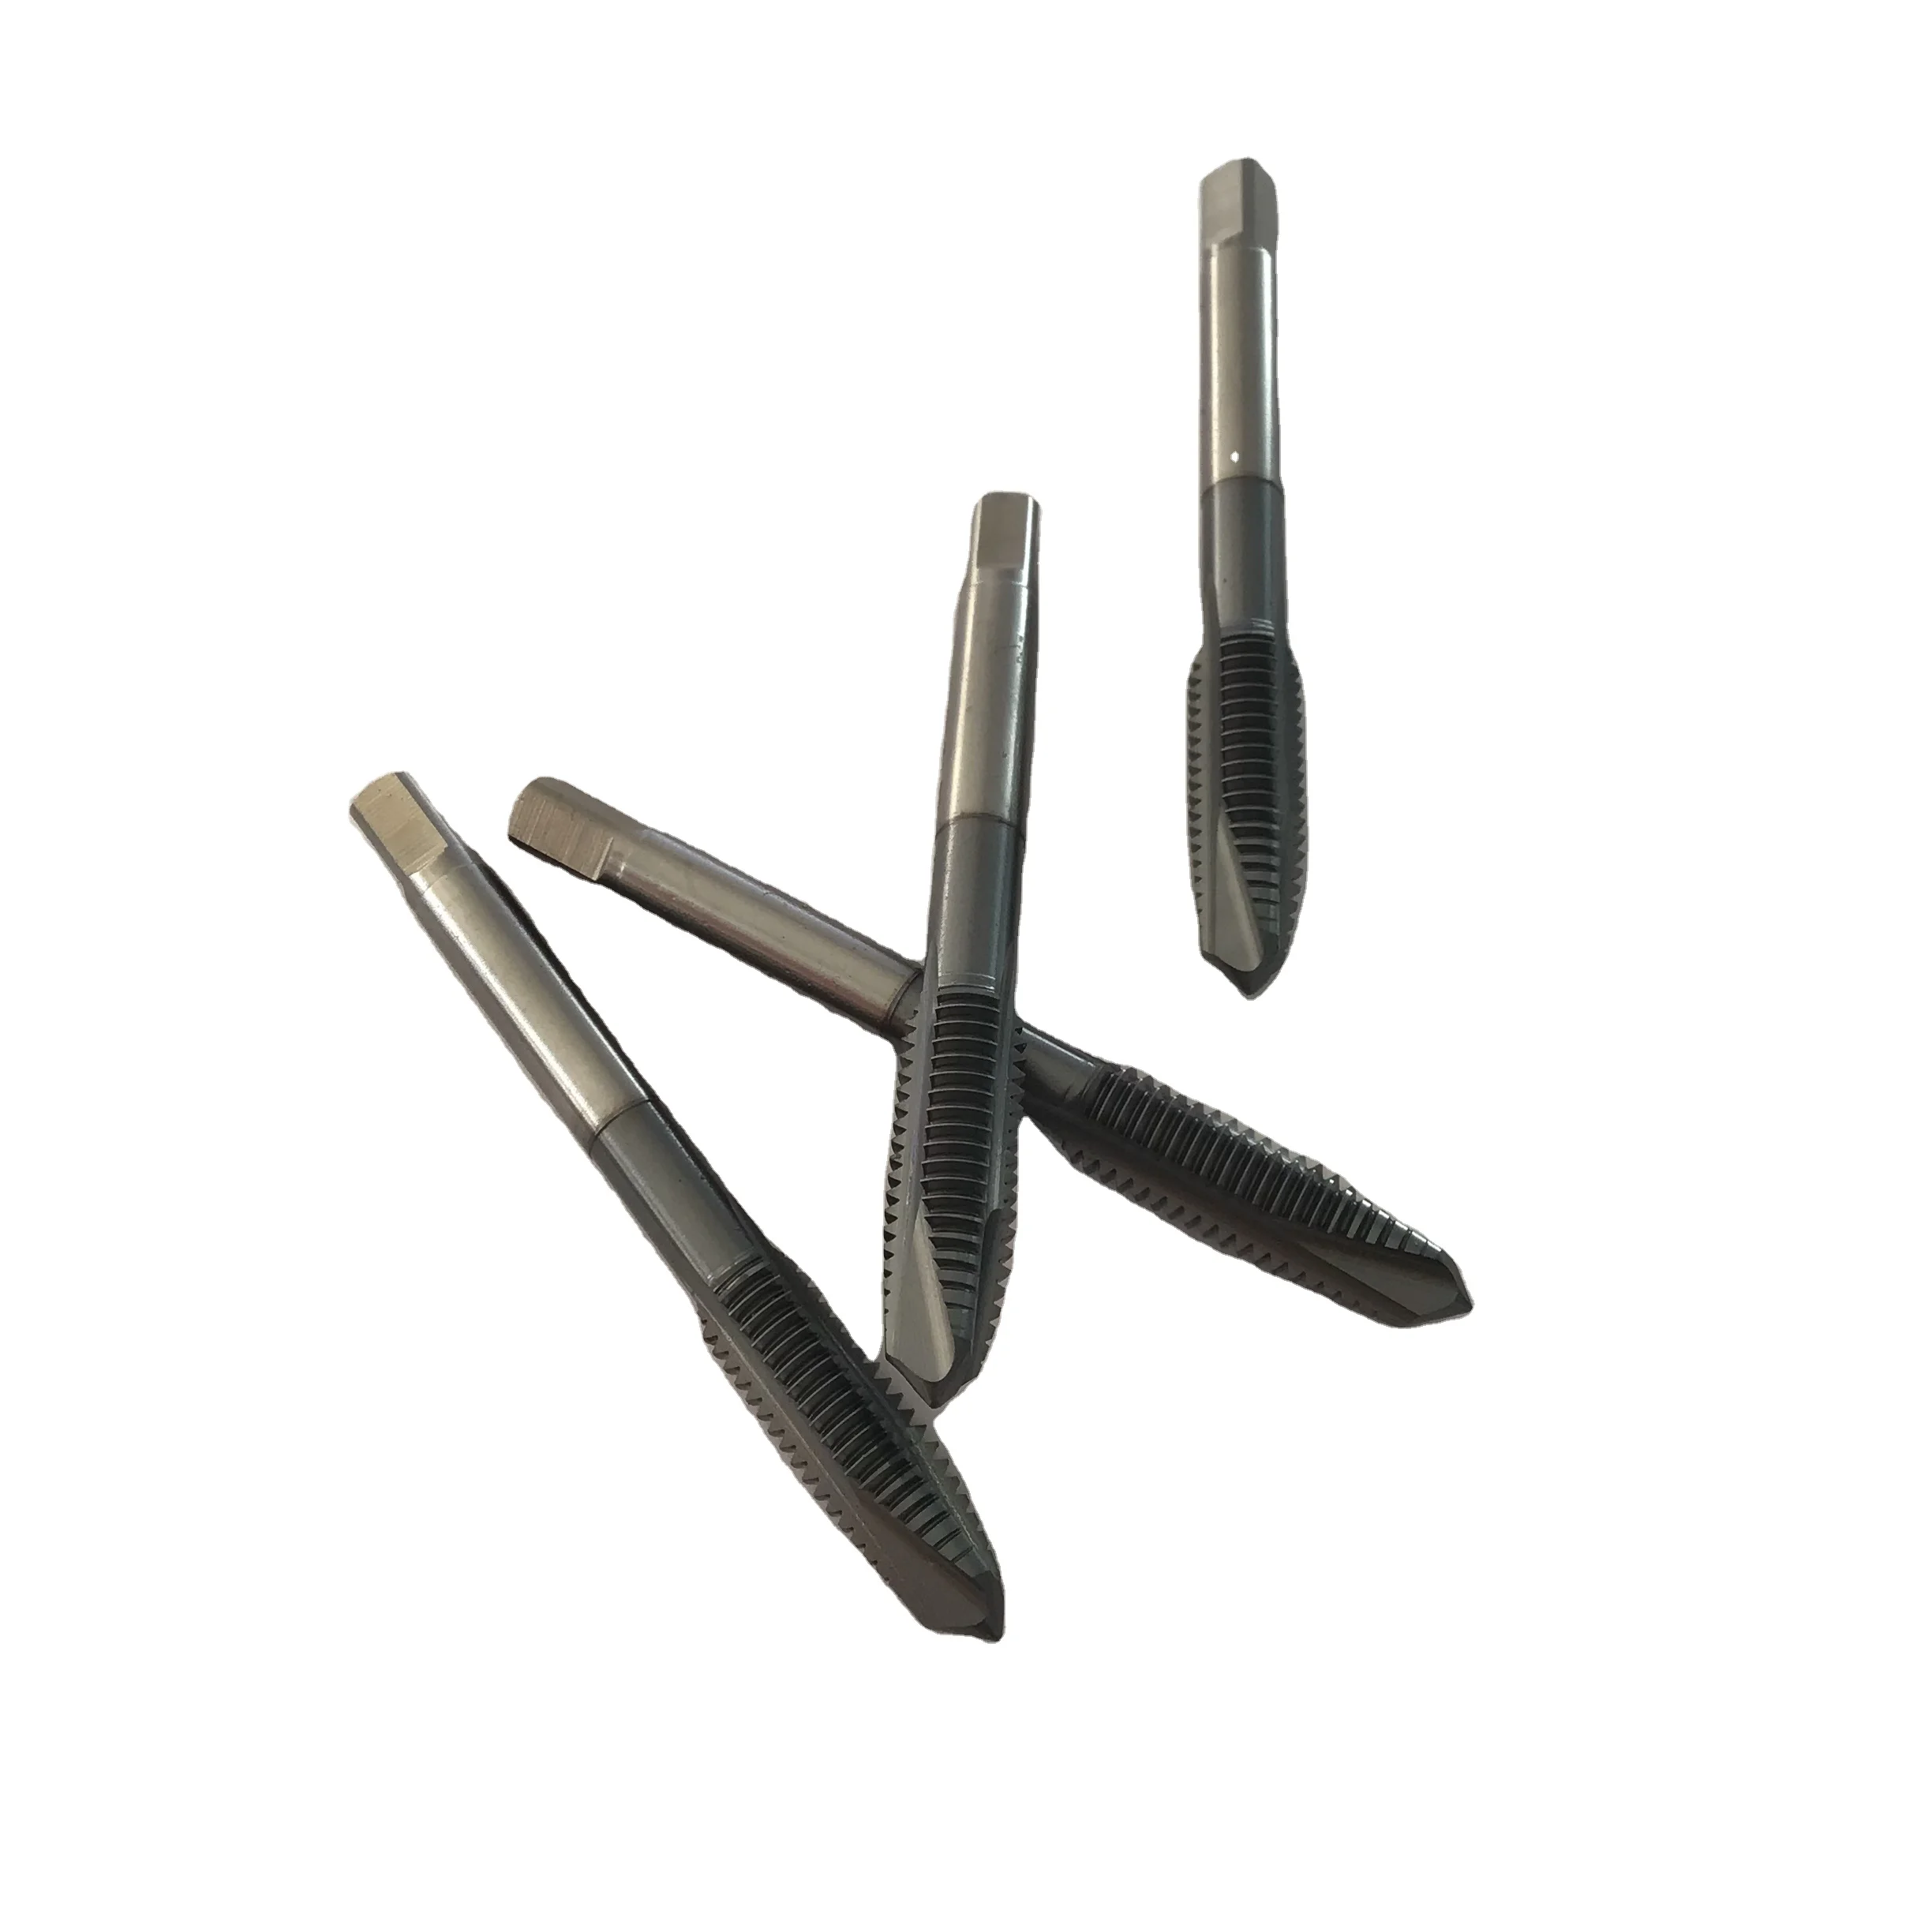
CNC иштетүүдө күтүлбөгөн инструменттин сынгынан гана көңүл бургуучулук эмес—бул кымбат турган машина токтоолорун, кесилген деталдардын чыгарылышын жана жеткирүүлөрдүн кечигүүсүн тудурат. Инструменттердин неге сынып калышын түшүнүү — иштетүү процессин оптималдаоо жана табышыңызды коргоо үчүн биринчи кадам.
Инструменттердин сынгынан баштапкы беш себеби жана аларды болгоо үчүн практикалык кеңештер төмөндө берилген:
1. Параметрлердин ашыгы (артык кесүү жүктөмү)
Ашыкча кесүү тереңдүгү же борборлоштуруу тездиги менен инструментти анын чегинен ашырып жүргүзүү — бул сырткы себеп. Кесүү параметрлери ашыкча агрессивдүү болгондо, кесүү жүктөмү инструменттин мүмкүнчүлүгүнөн ашып кетет, карбид сыяктуу сыйкырсыз материалдар чопурлар же дароо сынгынан.
Чечим: Сунушталган тездик жана борго берилген көрсөткүчтөрдүн таблицаларына ар дайым шилтеме берип, иштелүүчү конкреттүү материалга ылайык параметрлерди оптималдаңыз.
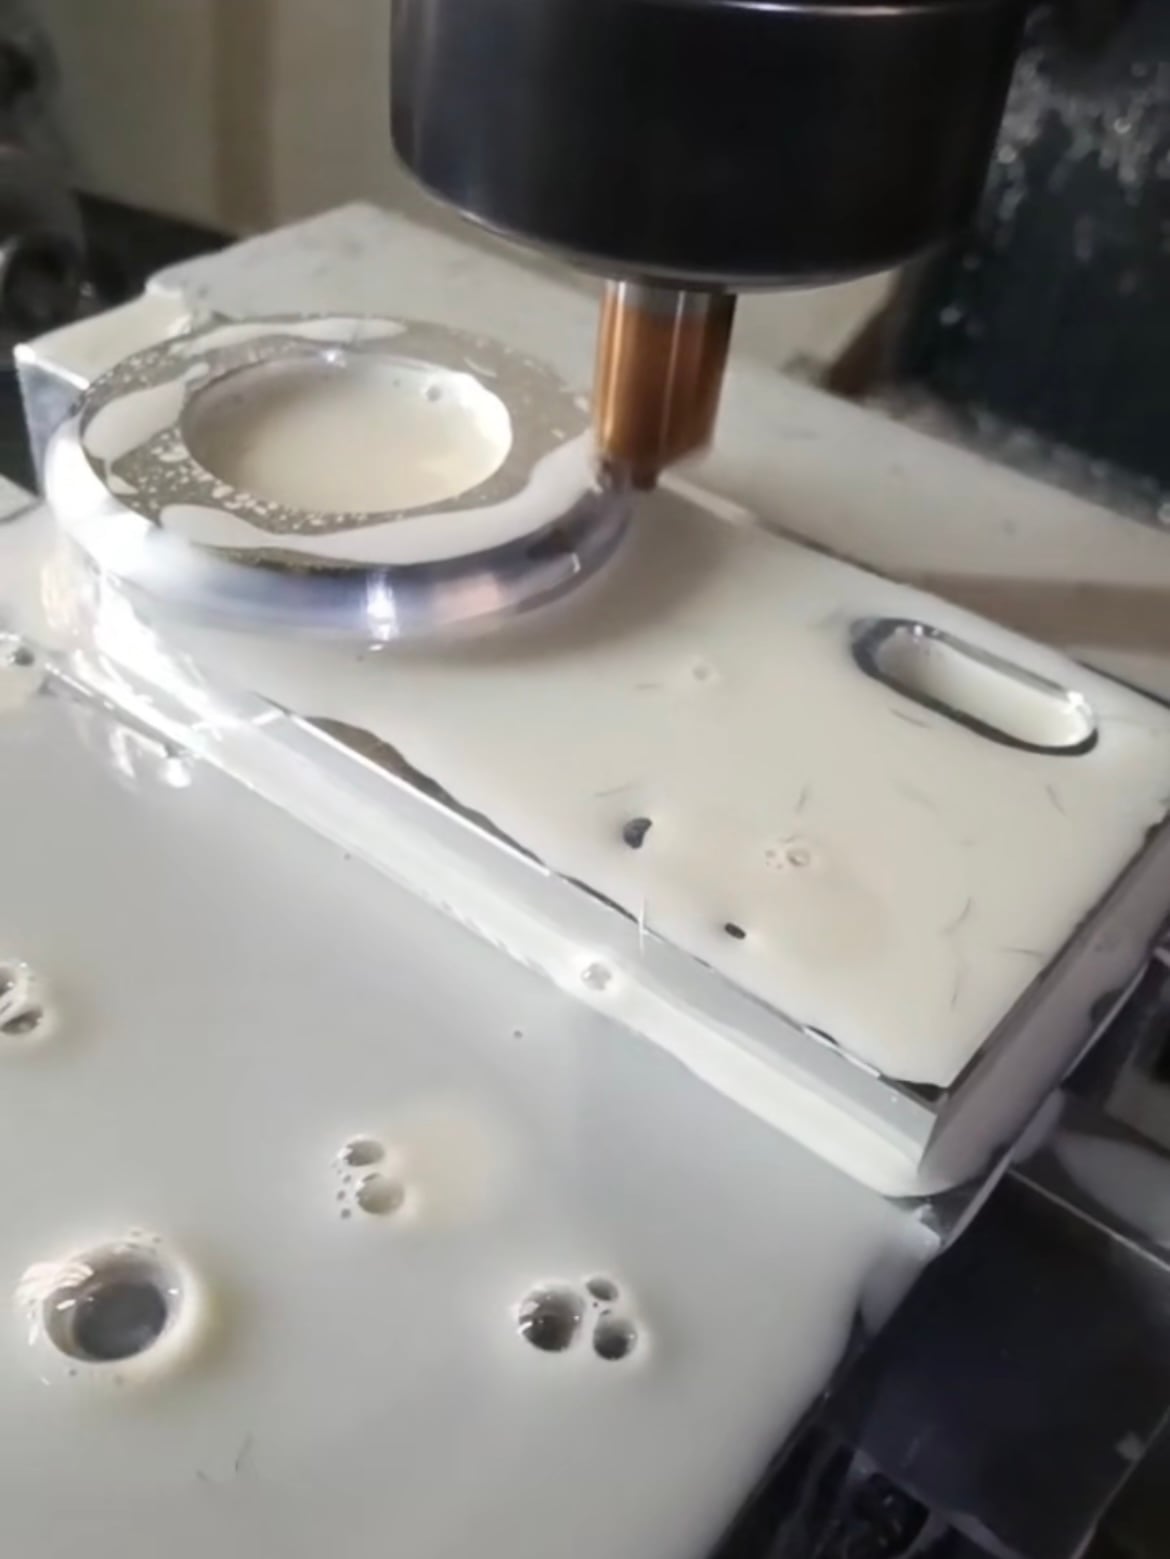
2. Чиптердин тосулуп калышы жана жаман чыгарылышы
Чиптерди тез жана сапаттуу чыгарбаганда, алар жыйланып, кайра кесилет, бул «чиптердин тосулуп калышы» деп аталган кубулушту тудурат. Бул жыйлануу кесүүчү кырдын айланасында чоң басым тудурат, инструменттин ысып кетишин жана андагы түртүкчүлүк күчтөрдүн таасиринен сынгандыгын тудурат.
Чечим: Чиптерди чыгаруу үчүн суу салуу системасыңызды оптималдаңыз жана чиптердин акышын жакшыртуу үчүн атайын көмүртүктүү же геометриялык формалуу инструменттерди колдонуңуз.
3. Туура эмес инструментти бекитүү жана айлануу огу
Таза жана так инструментти бекитүү системасы өтө маанилүү. Инструментти бекитүүчү конустун же коллеттин бетинде тозолгон тозок, чөп же металл чиптери сымал загрязнениялар чоң айлануу огу (вibration) тудурат. Бул татаалдык инструментке күчтүү вибрация жана түрлүү кесүү күчтөрүн тудурат, убакыт өткөндө инструменттин чарчаганынан сынып кетишине алып келет.
Чечим: Коллеттериңиз жана куралды кармап турган бөлүктөрүңүзгө регулярдуу тазалоо жана текшерүү иштетилген куралга туруктуу, концентрик кармоо үчүн керек.
4. Ашыкча чыгыш жана катуулуктун жоктугу
Колдонулуучу куралдын иштетилген талапка жараша ашыкча узун болушу (ашыкча чыгыш) механикалык иштетүүнүн катуулугун катаң төмөндөтөт. Бул кармоо жоктугу куралдын чачырануу жана дүрбүлдөнүүгө (резонанс) баш ийгизет, бул куралдын сынып кетүүсүнө алып келген скрытые микротрещины түзөт.
Чечим: Туруктуулукту максималдуу деңгээлде көтөрүү жана титрөөнү минималдуу деңгээлде кылуу үчүн иштетилген ишке эң кыска куралдын узундугун жана эң чоң мүмкүн болгон диаметринин колдонулуусу керек.
5. Күйгөн куралдар менен кесүү
Сынар курал менен кесүү аракети – бул жалган экономика. Курал күйгөн сайын кесүүчү жээки остроотосу жоголот, натыйжада трение жана кесүү кедергиси көтөрүлөт. Бул куралдын «түрүп калышына» же сынгызылып кетүүсүнө алып келет, айрыкча катуу материалдарды иштетилгенде.
Чечим: Профилактикалык куралдын иштетилүү мөөртүнүн башкаруу системасын иштетип, куралдарды маанилүү издердин биринчи белгилери пайда болгондо ал замена кылып коюңуз.
Корутунду
Кескичтин износу — бул ЧПУ станокторунда иштөөнүн табигый бөлүгү, бирок катастрофалык кескичтин бузулушу көпчүлүк учурда алдын ала болтургузуу мүмкүн. Иштөө үрдүсүңүздү стандартташтыруу, кесүү параметрлерин оптималдаштыруу жана регулярдуу станоктун текшерүүсүн приоритеттүү тутуу аркылуу кескичтин сынгандыгын көп кылып азайтууга, кескичтин жашоо узактыгын узартууга жана жогорку өндүрүштүк эффективдүүлүктү сактоого болот.
 Тынчтык таңдашы
 EN