I världen av CNC-bearbetning är oväntad verktygsbrytning mer än bara en olägenhet – den leder till kostsamma driftstopp, utslängda arbetsstycken och försenade leveranser. Att förstå varför verktyg går sönder är det första steget mot att optimera din bearbetningsprocess och skydda dina vinster.
Här är de fem vanligaste orsakerna till verktygsbrytning samt praktiska tips för att förhindra dem:
1. Överbelastning av parametrar (för hög skärbelastning)
Att belasta ett verktyg för hårt genom för stor skärhöjd eller för höga fördjupningshastigheter är en huvudsaklig orsak till fel. När skärparametrarna är för aggressiva överskrider skärbelastningen verktygets kapacitet, vilket gör att spröda material som karbid spricker eller går av direkt.
Lösning: Referera alltid till de rekommenderade hastighets- och fördjupningstabellerna och optimera parametrarna utifrån det specifika material som bearbetas.
2. Spånsättning och dålig spåntransport
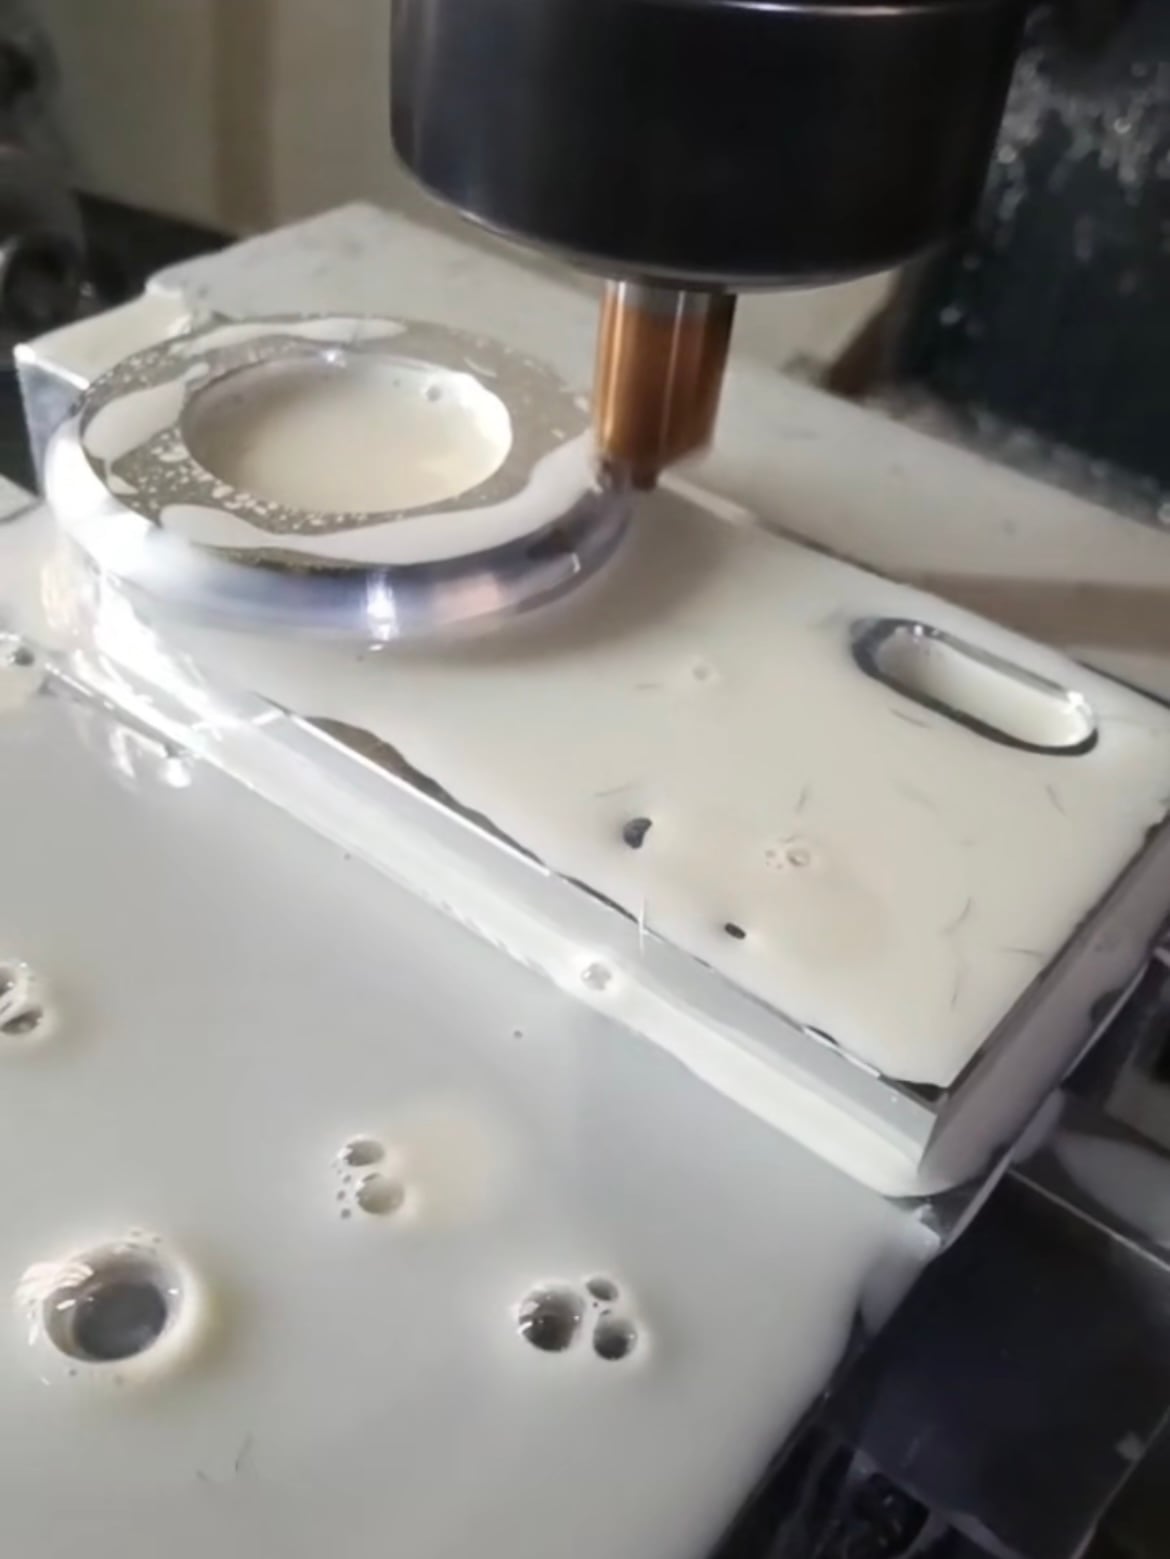
När spån inte transporteras bort effektivt kan det ackumuleras och återskäras, vilket leder till en fenomen kallat "spånpackning". Denna uppsamling skapar enormt tryck runt skäreggen, vilket orsakar att verktyget överhettas och går sönder under plötslig, extrem belastning.
Lösning: Se till att ditt kylmedelssystem är optimerat för spåntransport och överväg att använda verktyg med specialbeläggningar eller geometrier som är utformade för bättre spånflöde.
3. Felaktig verktygsfästning och runout
Ett rent och precist verktygshållarsystem är avgörande. Kontaminering på konen eller kolföret i verktygshållaren – till exempel damm, smuts eller metallspån – kan orsaka betydlig runout (svängning). Denna obalans utsätter verktyget för kraftiga vibrationer och ojämna skärkrafter, vilket leder till utmattningsskador med tiden.
Lösning: Rengör och inspektera regelbundet dina kolfästen och verktygshållare för att säkerställa ett säkert och koncentriskt grepp på verktyget.
4. För stor utskjutande längd och brist på styvhet
Att använda ett verktyg som är för långt för tillämpningen (för stor utskjutande längd) minskar drastiskt styvheten i bearbetningsuppsättningen. Denna brist på stöd gör verktyget benäget att böjas och vibrera (resonans), vilket kan skapa dolda mikrospännrissningar som till slut orsakar att verktyget går av.
Lösning: Använd alltid kortast möjliga verktygslängd och största möjliga diameter för uppgiften för att maximera stabiliteten och minimera vibrationer.
5. Skära med släta verktyg
Att försöka skära med ett slitett verktyg är en falsk besparing. När ett verktyg slits förlorar skärkanten sin skärpa, vilket leder till en kraftig ökning av friktionen och skärmotståndet. Detta leder ofta till att verktyget "gräver sig in" eller går av, särskilt vid bearbetning av hårdade material.
Lösning: Inför ett proaktivt system för verktygslevnadsstyrning och byt verktyg vid första tecknen på betydande slitage.
Slutsats
Även om verktygsslitage är en oundviklig del av CNC-bearbetning är katastrofalt verktygsbrott ofta förhindrabart. Genom att standardisera dina bearbetningsprocesser, optimera skärparametrar och prioritera regelbunden underhåll av maskiner kan du kraftigt minska verktygsbrott, förlänga verktygens livslängd och bibehålla hög produktionsverkningsgrad.
 Senaste nytt
 EN