CNC өңдеу әлемінде күтпеген құралдың сынғаны тек қана қолайсыздық емес — бұл қымбат тұратын станоктың тоқтауына, қалдырылған дайындамаларға және жеткізу мерзімдерінің кешігуіне әкеледі. Құралдардың неге істен шығатынын түсіну — өңдеу процесіңізді оптималдау мен пайданы қорғаудың бірінші қадамы.
Құралдың сынғанының 5 негізгі себебі мен оны болдырмауға арналған тәжірибелік кеңестер:
1. Параметрлердің артық жүктемесі (артық кесу жүктемесі)
Тереңдіктің артық немесе берілу жылдамдығының артық болуы құралды шектен тыс қолдануға әкеледі, бұл негізгі істен шығу себебі болып табылады. Кесу параметрлері өте агрессивті болса, кесу жүктемесі құралдың өткізу қабілетінен асады, сондықтан карбид сияқты мыжылғыш материалдар бірден жарылып кетеді немесе сынады.
Шешім: Әрқашан ұсынылатын жылдамдық пен берілу кестелеріне сүйеніңіз және өңделетін нақты материалға қарай параметрлерді оптималдаңыз.
2. Стружка тығылуы және оның нашар шығарылуы
Чиптерді тиімді түрде шығармаған кезде олар жиналып, қайтадан кесілуі мүмкін, бұл «чиптердің тығыздалуы» деп аталатын құбылысқа әкеледі. Бұл жиналу нәтижесінде кесу қырының айналасында өте күшті қысым пайда болады, сондықтан құрал қыздырылады және андай қатты, қатарынан келетін кернеу әсерінен сынады.
Шешім: Чиптерді шығару үшін суыту жүйеңізді оптималды етіп орнатыңыз және чиптердің жақсы ағуын қамтамасыз ететін арнайы қаптамалы немесе геометриялық параметрлері бар құралдарды қолдануды қарастырыңыз.
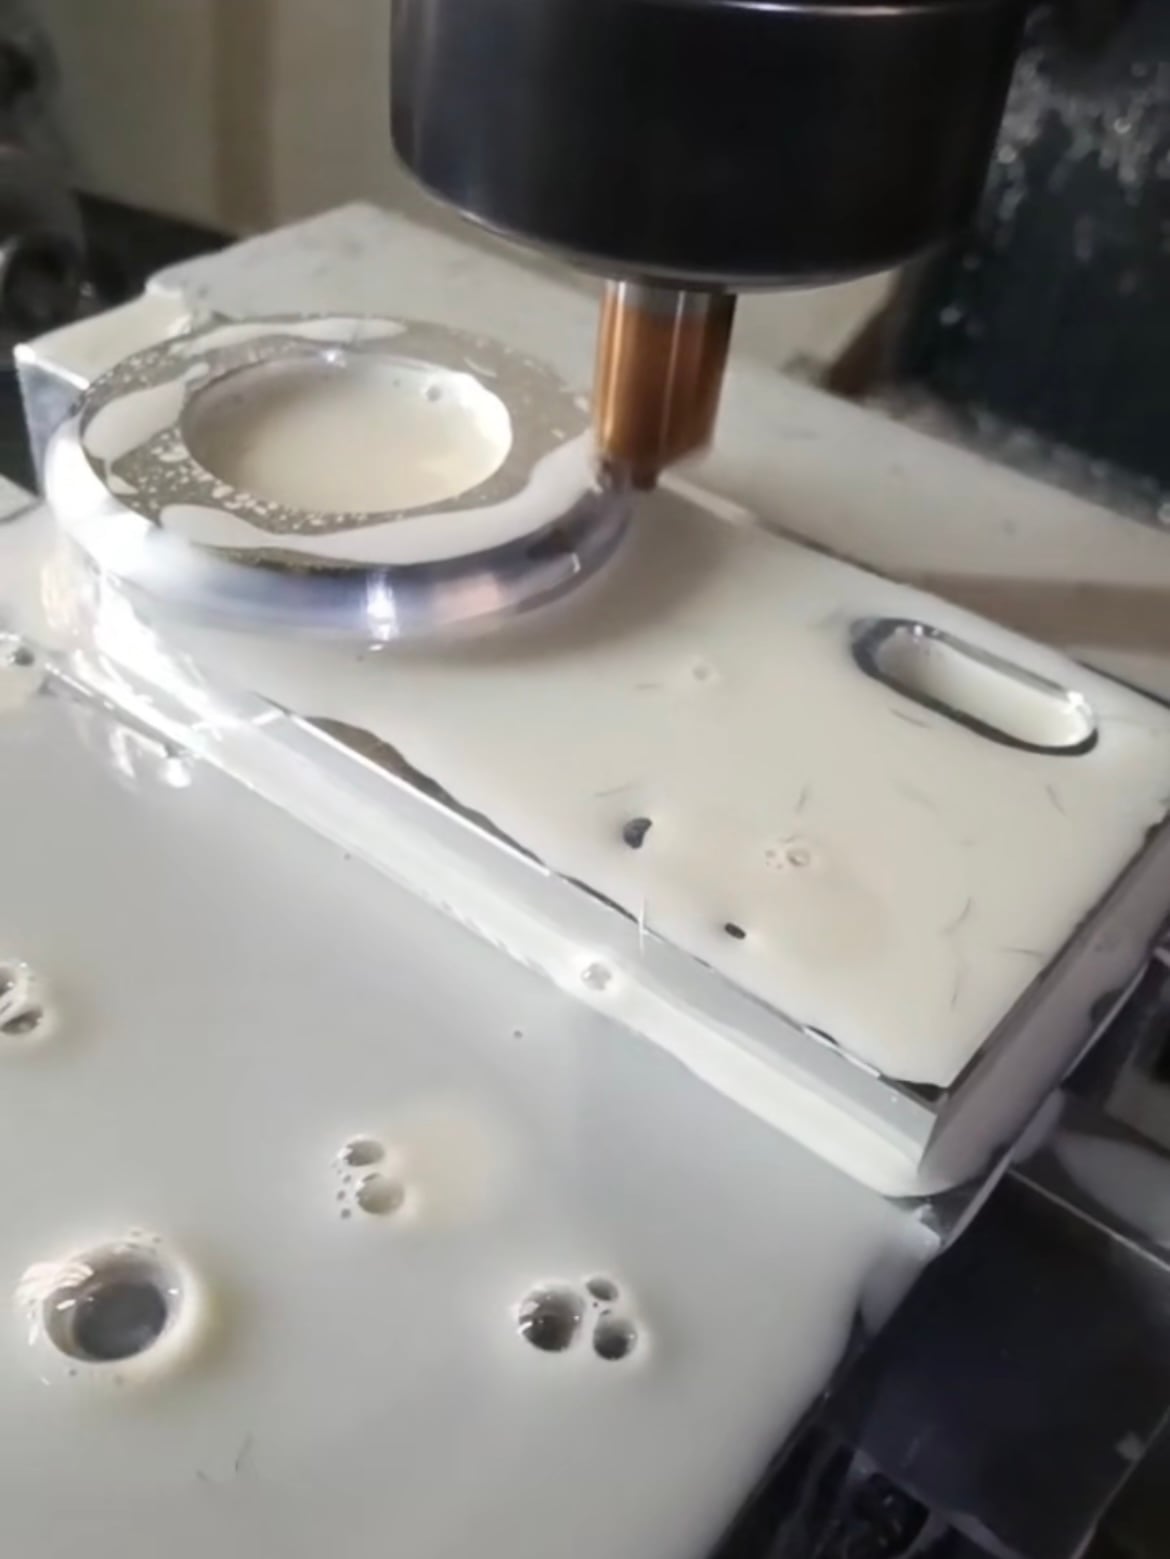
құралдың дұрыс бекітілуі мен айналу осінің ауытқуы
Таза және дәл құрал ұстағыш жүйесі өте маңызды. Тұтқа немесе патрондың конусты бетіндегі ластану — мысалы, тозаң, кір немесе металдың ұнтағы — айналу осінің ауытқуына (титреуіне) әкеледі. Бұл тепе-теңдіктің бұзылуы құралға күшті тербеліс пен тең емес кесу күштерін тигізеді, салдарынан уақыт өте келе құралдың қатты жорғалуына әкеледі.
Шешім: Құралдың тұрақты және центрге сай ұсталуын қамтамасыз ету үшін патрондарыңызбен құрал ұстағыштарыңызды регулярлы тазартып, тексеріңіз.
4. Артық шығыңқылық және қаттылықтың жетіспеушілігі
Қолданылатын құралдың ұзындығы қолданылуына қарағанда артық болса (артық шығыңқылық), ол өңдеу орнатуының қаттылығын әлдеқайда төмендетеді. Бұл қолданыстағы қолдау жетіспеушілігі құралдың ауытқуы мен дірілдеуіне (резонансына) әкеледі, сондықтан көрінбейтін микротрещиналар пайда болады да, соңында құрал сынады.
Шешім: Тұрақтылықты максималды деңгейге көтеру және тербелісті азайту үшін әрқашан ең қысқа құрал ұзындығын және жұмысқа сәйкес ең үлкен мүмкін болатын диаметрді қолданыңыз.
5. Түйіспеген құралдармен кесу
Сырып қалған құралмен кесуге тырысу – бұл шығындарды азайтуға болмайтын қате. Құрал түйіспеген сайын оның кесу жиегі өткірлігін жоғалтады, нәтижесінде үйкеліс пен кесу кедергісі күрт өседі. Бұл әсіресе қатты материалдарды өңдеген кезде құралдың «батып кетуіне» немесе сынуына әкеледі.
Шешім: Алдын ала құралдың жұмыс істеу мерзімін басқару жүйесін енгізіңіз және құралдарды белгілі бір дәрежедегі тозу белгілері пайда болған кезде алмастырыңыз.
Қорытынды
Құралдың тозуы — CNC өңдеудің болмақ құрамдас бөлігі болса да, катастрофалық құралдың бұзылуы жиі-жіе алдын алуға болады. Өңдеу процестеріңізді стандарттау, кесу параметрлерін оптималдау және ретті машинаның техникалық қызметіне көп назар аудару арқылы сіз құралдың сынғыштығын қатты төмендетуге, құралдың қызмет ету мерзімін ұзартуға және жоғары өндірістік тиімділікті сақтауға болады.
 Қызығушылық тудыратын жаңалықтар
 EN