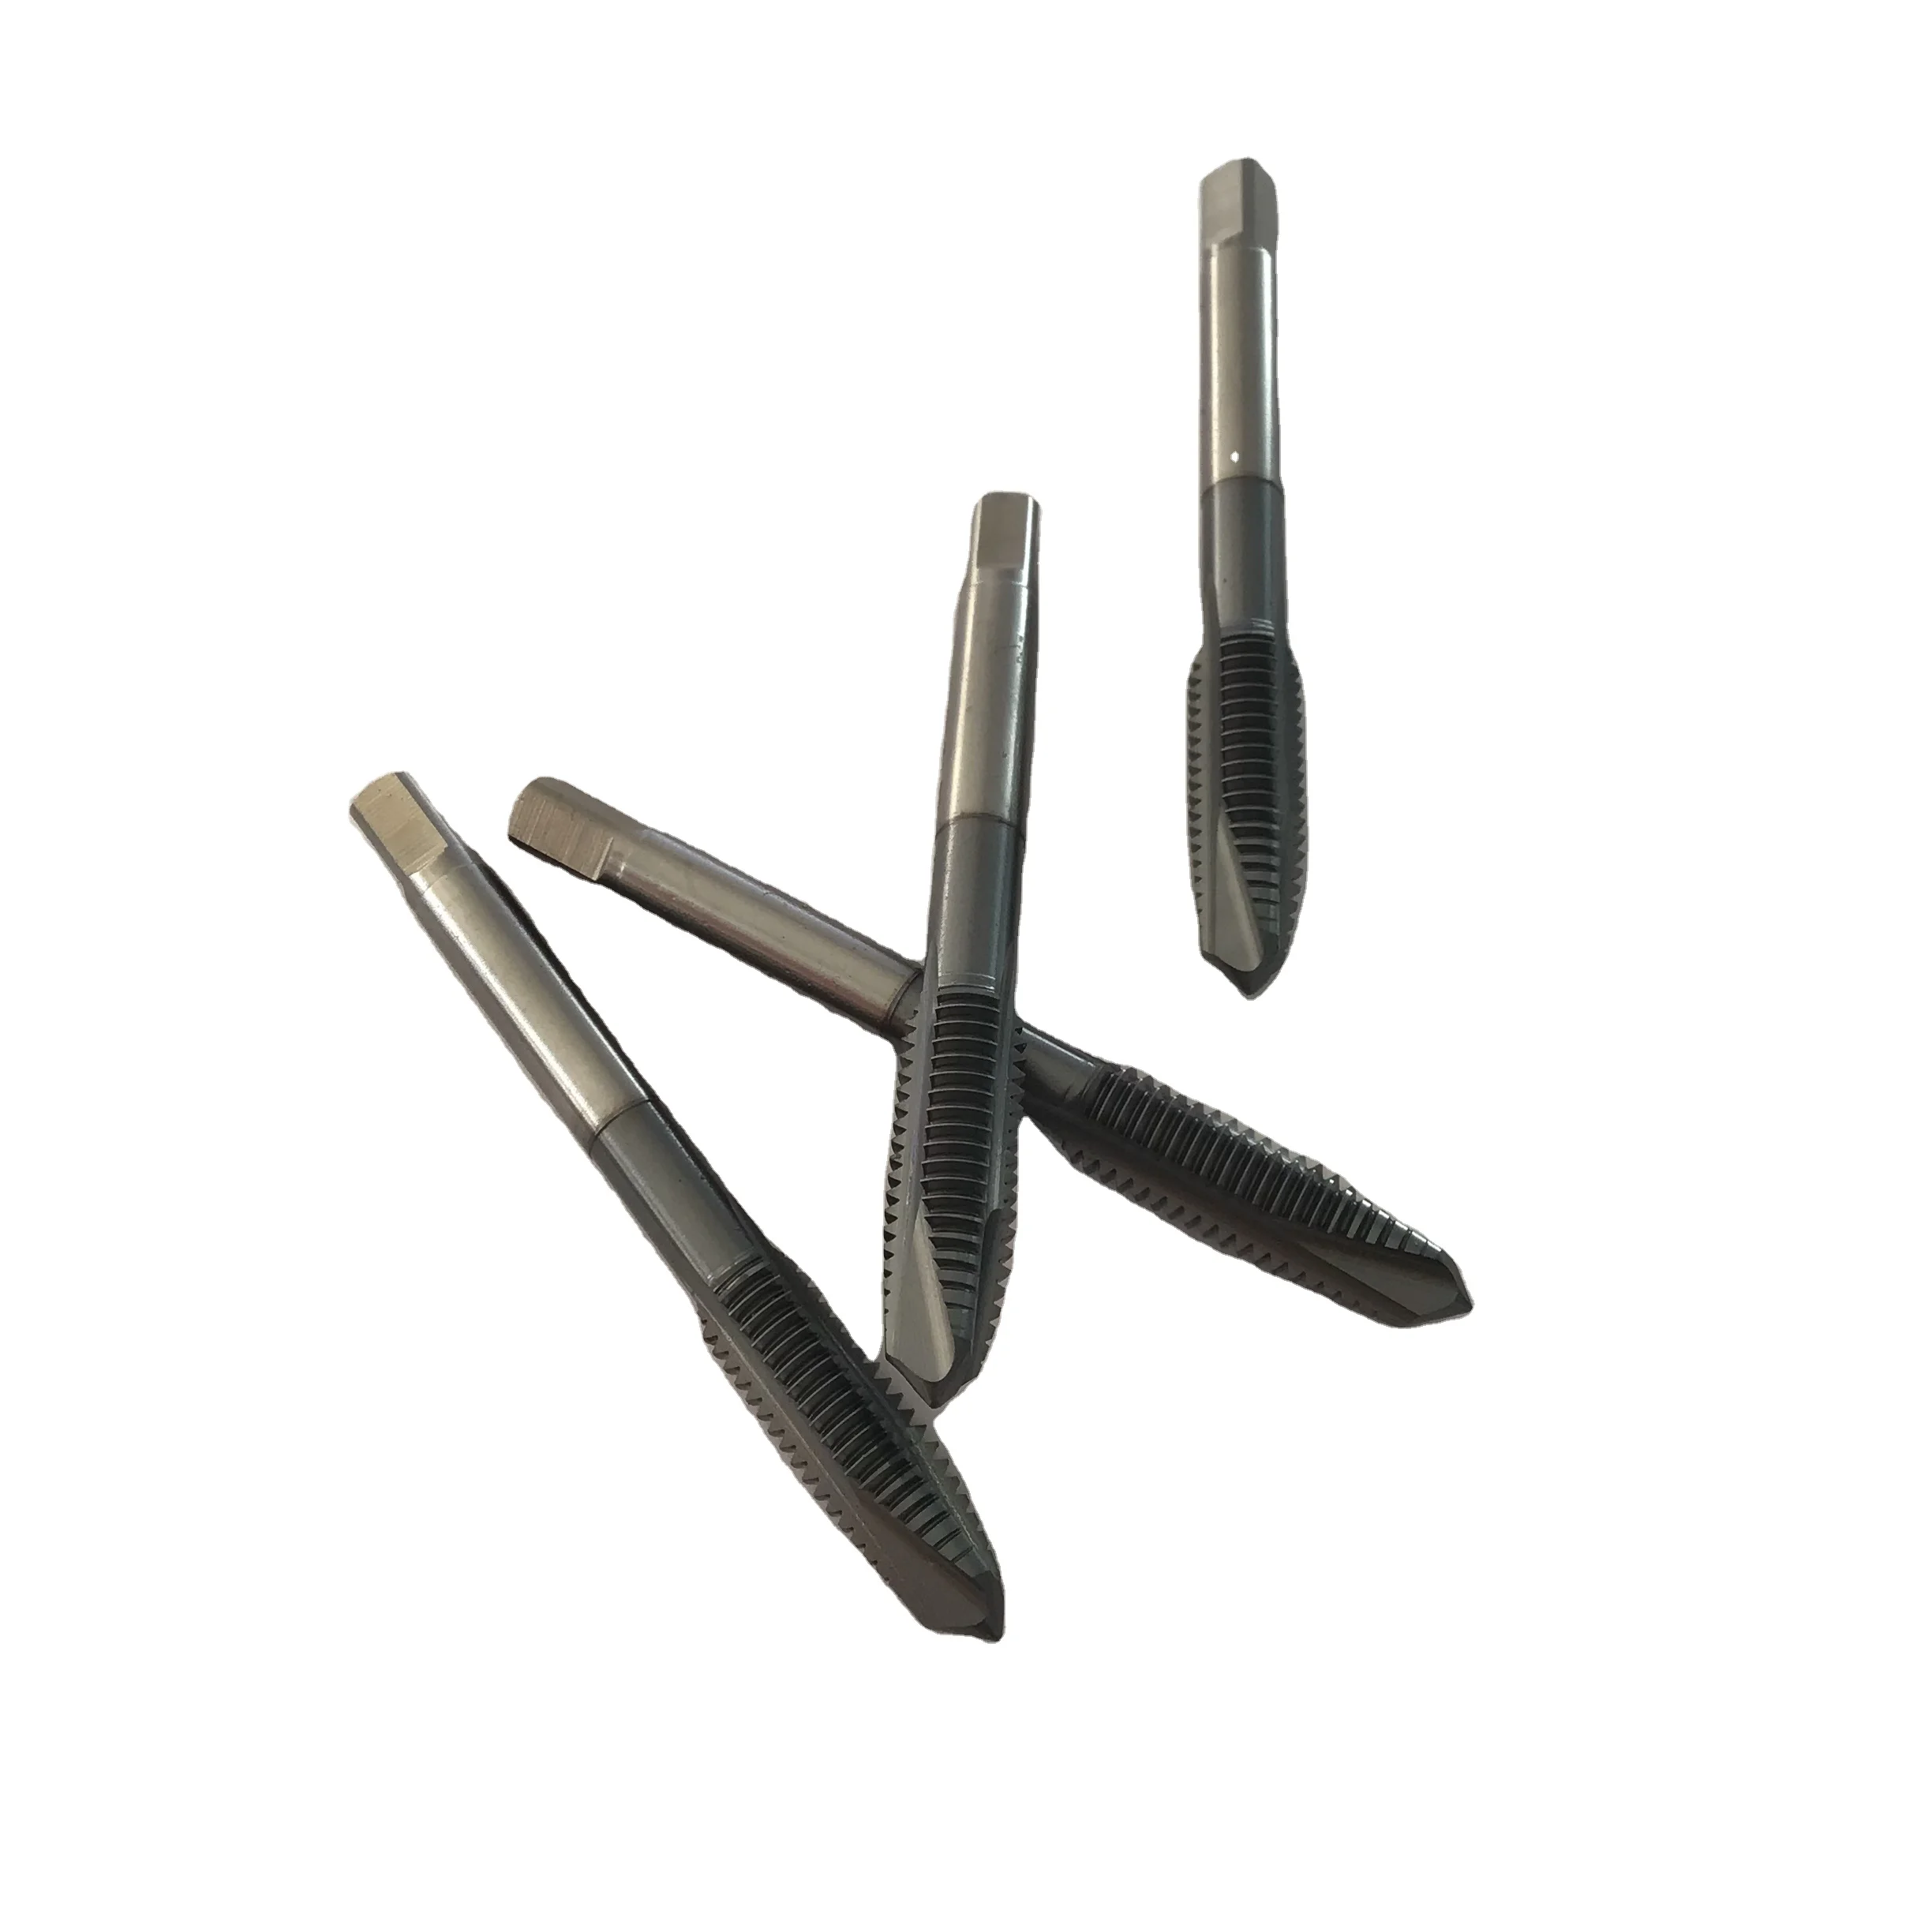
Sa mundo ng CNC machining, ang di-inaasahang pagkabasag ng tool ay higit pa sa simpleng abala—ito ay nagdudulot ng mahal na panahon ng paghinto ng makina, mga sirang workpiece, at mga antas na hindi naipapadala sa tamang oras. Ang pag-unawa kung bakit nababigo ang mga tool ay ang unang hakbang patungo sa pag-optimize ng iyong proseso sa pagmamasak at sa proteksyon ng iyong kita.
Narito ang nangungunang 5 karaniwang dahilan ng pagkabasag ng tool at mga praktikal na tip upang maiwasan ito:
1. Labis na Beban sa Parameter (Sobrang Lakas ng Pagpuputol)
Ang pagpilit sa isang tool na lumampas sa kanyang limitasyon sa pamamagitan ng labis na lalim ng pagpuputol o mga rate ng feed ay isang pangunahing sanhi ng pagkabigo. Kapag ang mga parameter sa pagpuputol ay sobrang agresibo, ang lakas ng pagpuputol ay lumalampas sa kakayahan ng tool, na nagdudulot ng pagkabasag o pagputol agad ng mga madaling mabasag na materyales tulad ng carbide.
Solusyon: Laging tumukoy sa mga inirerekomendang chart para sa bilis at feed, at i-optimize ang mga parameter batay sa tiyak na materyal na pinapagawa.
2. Pagkakablock ng Chip at Mahinang Pag-alis Nito
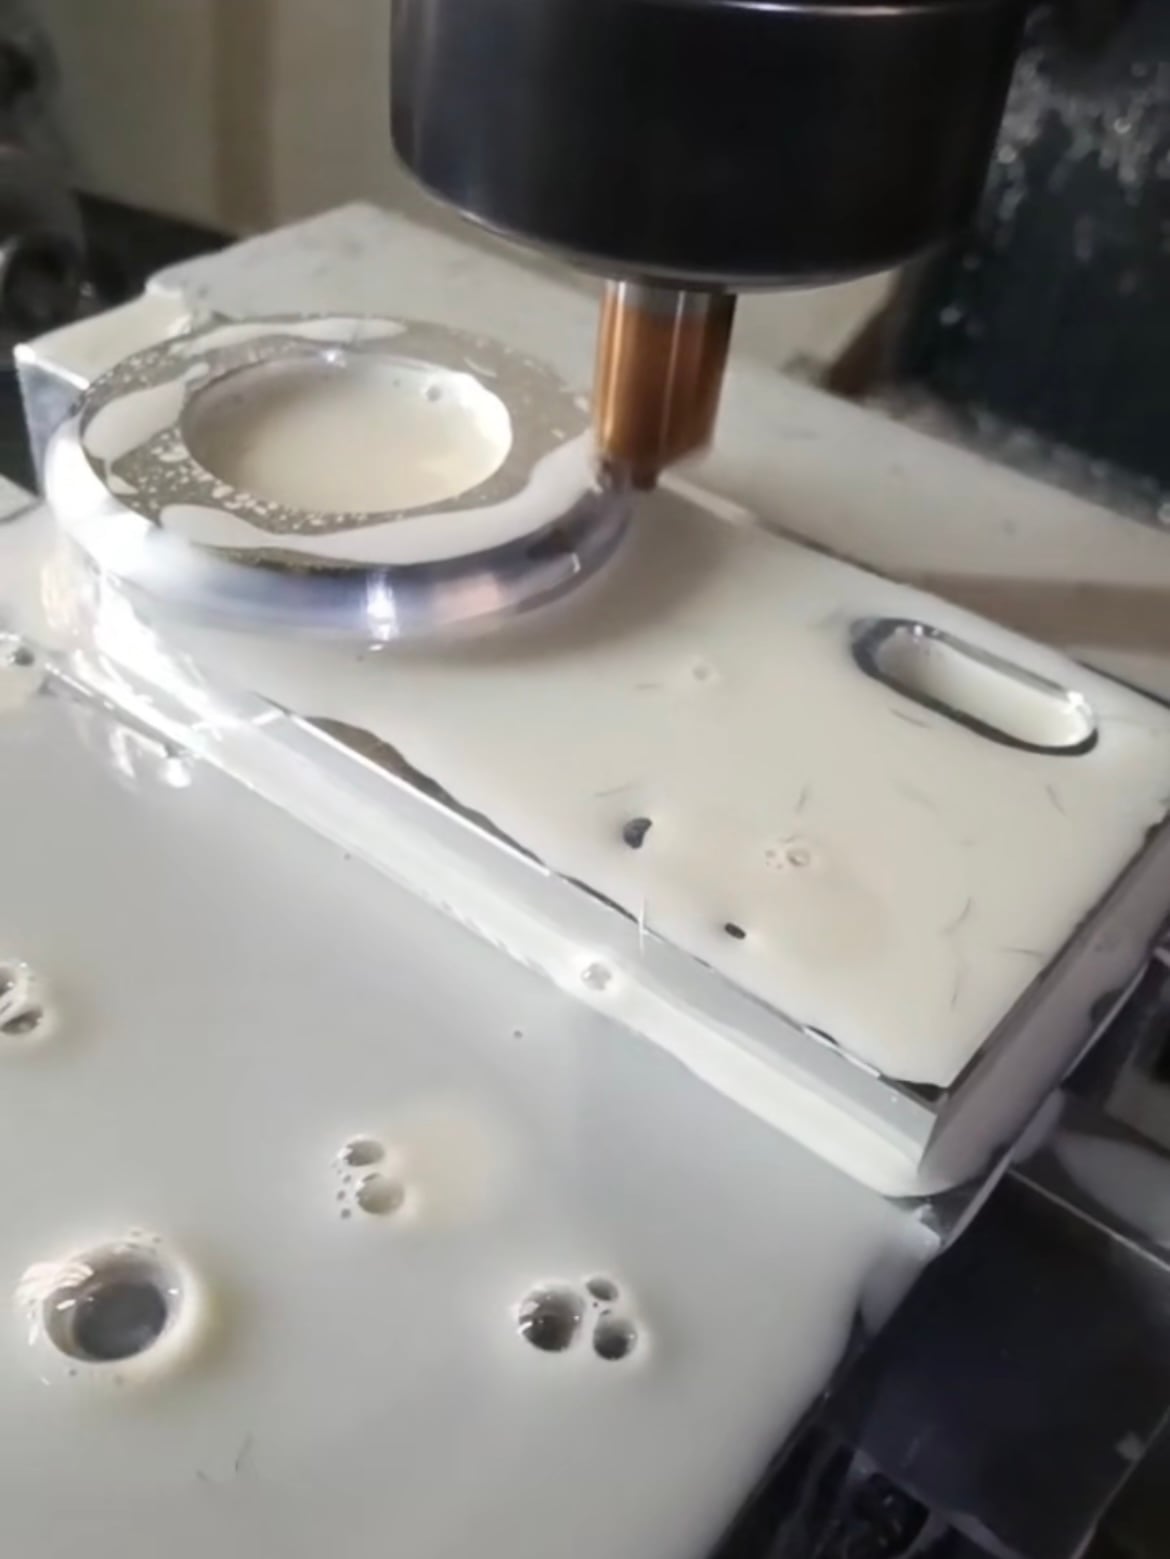
Kapag hindi maayos na inaalis ang mga chip, maaari silang mag-akumula at muling maputol, na nagdudulot ng isang pangyayari na tinatawag na "chip packing." Ang pag-akumula na ito ay lumilikha ng napakalaking presyon sa paligid ng gilid ng pagpuputol, na nagdudulot ng sobrang init sa tool at pagkabasag nito dahil sa biglang, labis na stress.
Solusyon: Siguraduhing na-optimize ang iyong sistema ng coolant para sa pag-alis ng chip, at isaalang-alang ang paggamit ng mga tool na may espesyal na coating o geometry na idinisenyo para sa mas mahusay na daloy ng chip.
3. Hindi Tamang Pagkakabit ng Tool at Runout
Ang malinis at eksaktong sistema ng paghawak ng tool ay kritikal. Ang kontaminasyon sa taper o collet ng tool holder—tulad ng alikabok, dumi, o mga sipa ng metal—ay maaaring magdulot ng malaking runout (pagkabali). Ang imbalance na ito ay nagpapakilos sa tool ng labis na vibration at di-pantay na pwersa sa pagpuputol, na humahantong sa pagkabigo dahil sa fatigue sa paglipas ng panahon.
Solusyon: Linisin at suriin nang regular ang iyong collets at mga holder ng tool upang matiyak ang ligtas at sentrikong pagkakapit sa tool.
4. Sobrang Habang Nalabas at Kakulangan sa Rigidity
Ang paggamit ng tool na sobrang mahaba para sa aplikasyon (sobrang habang nalabas) ay malaki ang bawas sa rigidity ng setup sa pagmamachine. Ang kakulangan sa suporta na ito ay nagiging sanhi ng deflection at chatter (resonance) sa tool, na maaaring mag-likha ng nakatagong micro-cracks na sa huli ay magpapabagsak sa tool.
Solusyon: Gamitin palagi ang pinakamaikling haba ng tool at ang pinakamalaking posibleng diameter para sa gawain upang mapatibay ang stability at bawasan ang vibration.
5. Pag-cut gamit ang mga Dull na Tool
Ang pagsubok na mag-cut gamit ang isang nasuot na tool ay isang pekeng ekonomiya. Habang dumudumi ang tool, nawawala ang kanyang sharpness sa cutting edge, na nagdudulot ng malaking pagtaas sa friction at cutting resistance. Ito ay madalas na nagiging sanhi ng "pagdikit" o pagsabog ng tool, lalo na kapag ginamit sa mga hardened materials.
Solusyon: Magpatupad ng proaktibong sistema sa pamamahala ng tool life at palitan ang mga tool sa unang senyas ng malaking wear.
Kongklusyon
Kahit ang pagkasira ng kagamitan ay isang hindi maiiwasang bahagi ng CNC machining, ang pangkalahatang pagkabigo ng kagamitan ay madalas na maiiwasan. Sa pamamagitan ng pagpapakatumba sa iyong mga proseso sa pagmamachine, pag-optimize ng mga parameter sa pagputol, at pagbibigay-priority sa regular na pagpapanatili ng makina, maaari mong makabuluhan na bawasan ang pagkabasag ng kagamitan, palawigin ang buhay ng kagamitan, at panatilihin ang mataas na kahusayan sa produksyon.
 Mga Maiinit na Balita
 EN