CNC ishlov berish sohasida kutilmagan asboblar qirilishi faqat noqulaylik emas — bu qimmatli mashina to'xtashlariga, yaroqsiz qilingan detallarga va yetkazib berish muddatlarining kechikishiga olib keladi. Asboblar nima uchun buzilishini tushunish — ishlov berish jarayoningizni optimallashtirish va foydangizni himoya qilishning birinchi qadami.
Quyida asboblar qirilishiga sabab bo'ladigan 5 ta eng ko'p uchraydigan sabablar va ularni oldini olishning amaliy usullari keltirilgan:
1. Parametrlarning ortiqcha yuklanishi (ortiqcha kesish yuklanmasi)
Asbobni kesish chuqurligini yoki uzatish tezligini ortiqcha qilib ishlatish — bu uning vafot etishining asosiy sabablaridan biridir. Agar kesish parametrlari juda qattiq o'rnatilsa, kesish yuklanmasi asbobning sig'imi chegarasidan oshib ketadi va karbid kabi sirpanuvchan materiallar darhol chipalanadi yoki sinadi.
Yechim: Doimiy ravishda tavsiya etilgan tezlik va oqim jadvallariga murojaat qiling va ishlov berilayotgan maxsus materialga qarab parametrlarni optimallashtiring.
2. Chiplarning to'planishi va yomon chiqarilishi
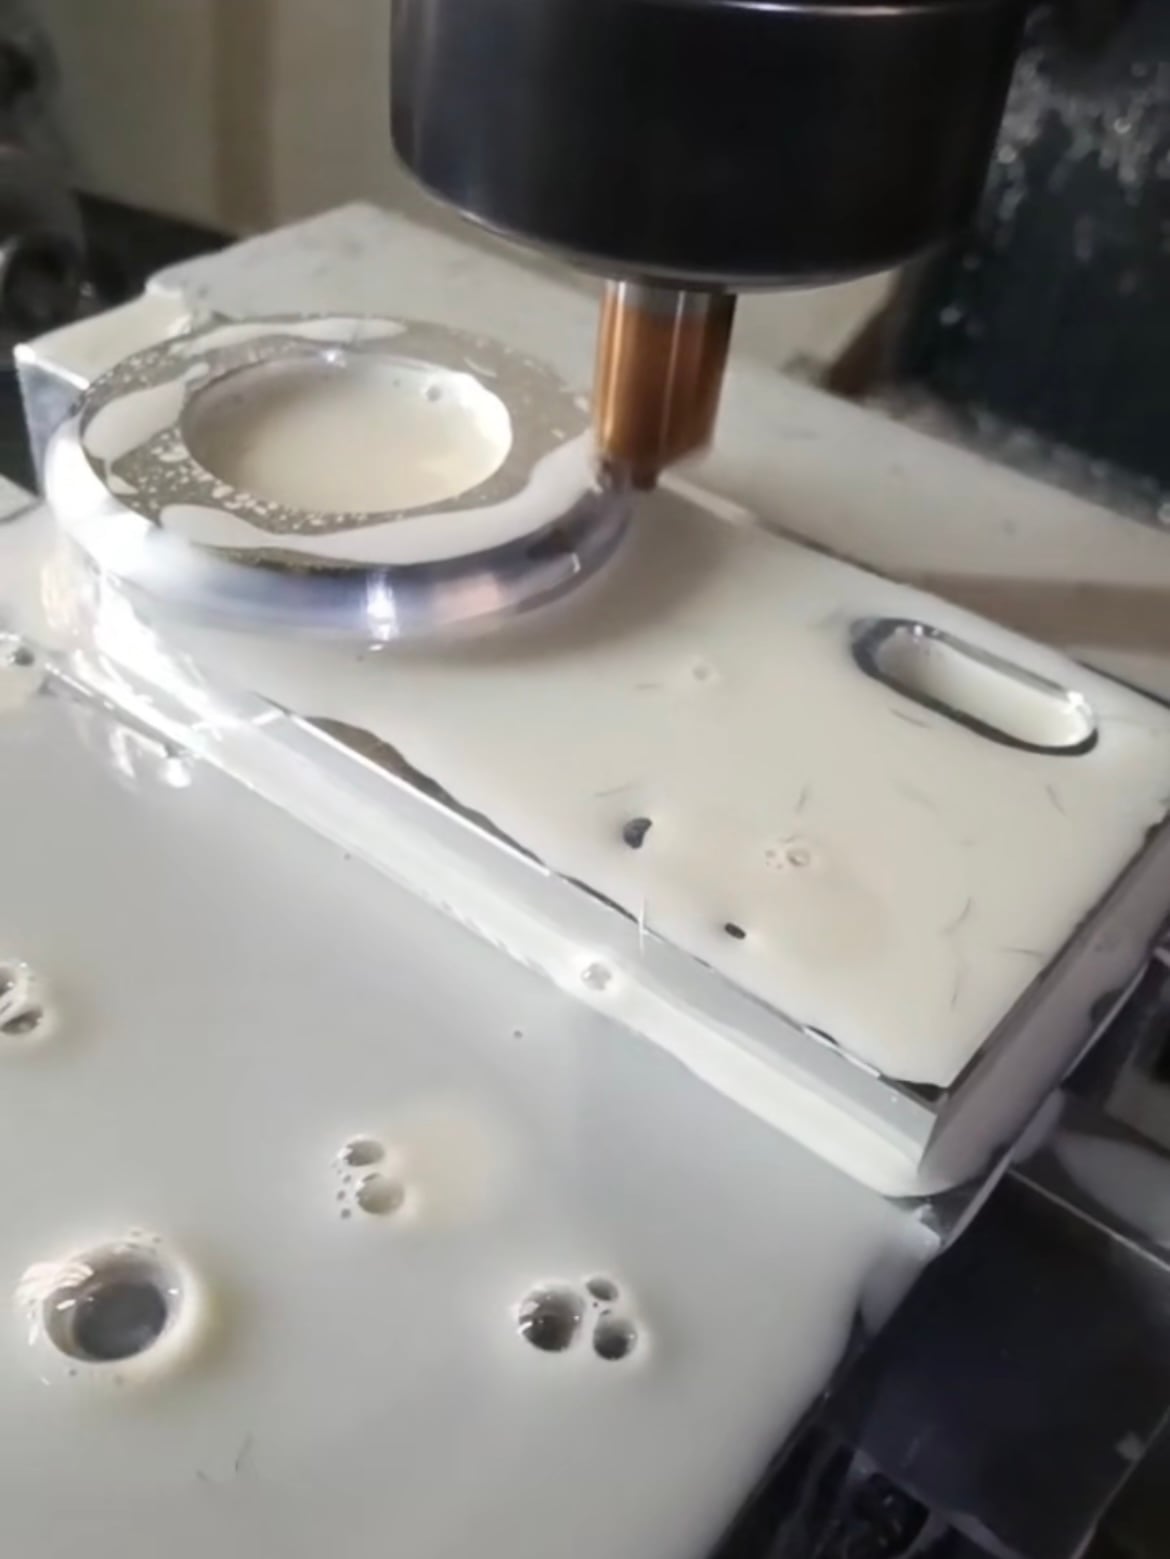
Agar chiplar samarali ravishda chiqarilmasa, ular to'planib, qayta kesilishiga sabab bo'ladi; bu hodisa "chip to'planishi" deb ataladi. Bu to'planish kesuv qirrasi atrofida katta bosim yuzaga keltiradi va vositani keskin, juda katta yuk ostida qizdirib, sindiradi.
Yechim: Chiplarni chiqarish uchun sovutish tizimingizni optimallashtiring va chiplarni yaxshiroq o'tkazish uchun maxsus qoplamalar yoki geometriyalarga ega vositalardan foydalanishni ko'rib chiqing.
3. Noto'g'ri vosita mahkamlash va radial siljish
Tozalik va aniqlik talab qilinadigan vosita ushlab turish tizimi juda muhim. Vosita ushlagichning konus yoki gilzasi (kollet) yuzasidagi ifloslanish — chang, axlat yoki metall chiplari — katta radial siljishga (tebranishga) sabab bo'ladi. Bu noziklik vositaga kuchli tebranish va tengsiz kesuv kuchlarini ta'sir ettiradi va vaqt o'tishi bilan vositaning charchashdan vafot etishiga olib keladi.
Yechim: Asboblar uskunasi va asbob tutqichlaringizni doimiy ravishda tozalab, tekshiring, shunda asbobga xavfsiz, markaziy qulflanish ta'minlanadi.
4. Ortiqcha uzunlik va qattiqlikning yetishmasligi
Ishlatilayotgan ishlov berish sohasiga nisbatan juda uzun asbobdan foydalanish (ortiqcha uzunlik) ishlov berish sozlamasining qattiqligini keskin darajada pasaytiradi. Bu qo'llab-quvvatlashning yetishmasligi asbobni burilishga va g'uvillashga (rezonansga) moyil qiladi, bu esa ko'rinmas mikro-troshiqchalarga sabab bo'ladi va natijada asbob sinadi.
Yechim: Doimiy ravishda ishni maksimal barqarorlik va minimal tebranish bilan bajarish uchun eng qisqa asbob uzunligi va eng katta mumkin bo'lgan diametrdan foydalaning.
5. Sotilgan asboblar bilan kesish
Sotilgan asbobdan kesishga urinish — noto'g'ri iqtisodiy yondashuvdir. Asbob sotilganda kesish chetidan o'tkirlik yo'qoladi, bu esa ishqalanish va kesish qarshiligini keskin oshiradi. Buning natijasida asbob «qo'rqib ketadi» yoki sinadi, ayniqsa qattiqroq materiallarni ishlov berishda.
Yechim: Faol asboblar umr muddati boshqaruvi tizimini joriy eting va asboblar sezilarli yeyilish belgilari paydo bo'lganda ularni almashtiring.
Xulosa
Asboblar iznolishi CNC ishlov berishning oldini ololmaydigan qismi bo'lsa-da, falokatli asboblar uzilishi ko'pincha oldini olinadi. Ishlov berish jarayonlaringizni standartlashtirish, kesish parametrlarini optimallashtirish va muntazam avtomatik uskunalar ta'minotini ta'minlash orqali siz asboblar uzilishini sezilarli darajada kamaytirishingiz, asboblar umrini uzaytirishingiz va yuqori ishlab chiqarish samaradorligini saqlab turishingiz mumkin.
 So'nggi yangiliklar
 EN