CNC加工の世界では、予期せぬ工具の破損は単なる不便さ以上の問題です。機械のダウンタイム、不良品の発生、納期遅延など、多額のコストを伴います。工具が破損する原因を理解することは、加工プロセスの最適化と収益性の確保への第一歩です。
以下に、工具破損の主な原因上位5つとその実践的な防止策をご紹介します:
1.パラメータの過負荷(過大な切削負荷)
切り込み深さや送り速度を工具の限界以上に設定すると、工具が破損する主な原因となります。切削条件が過激になると、切削負荷が工具の耐力限界を超え、炭化タングステンなどの脆い材料では、瞬時に欠けたり折れたりします。
解決策: 推奨される切削速度および送り量のチャートを常に参照し、加工対象の特定材料に応じてパラメータを最適化してください。
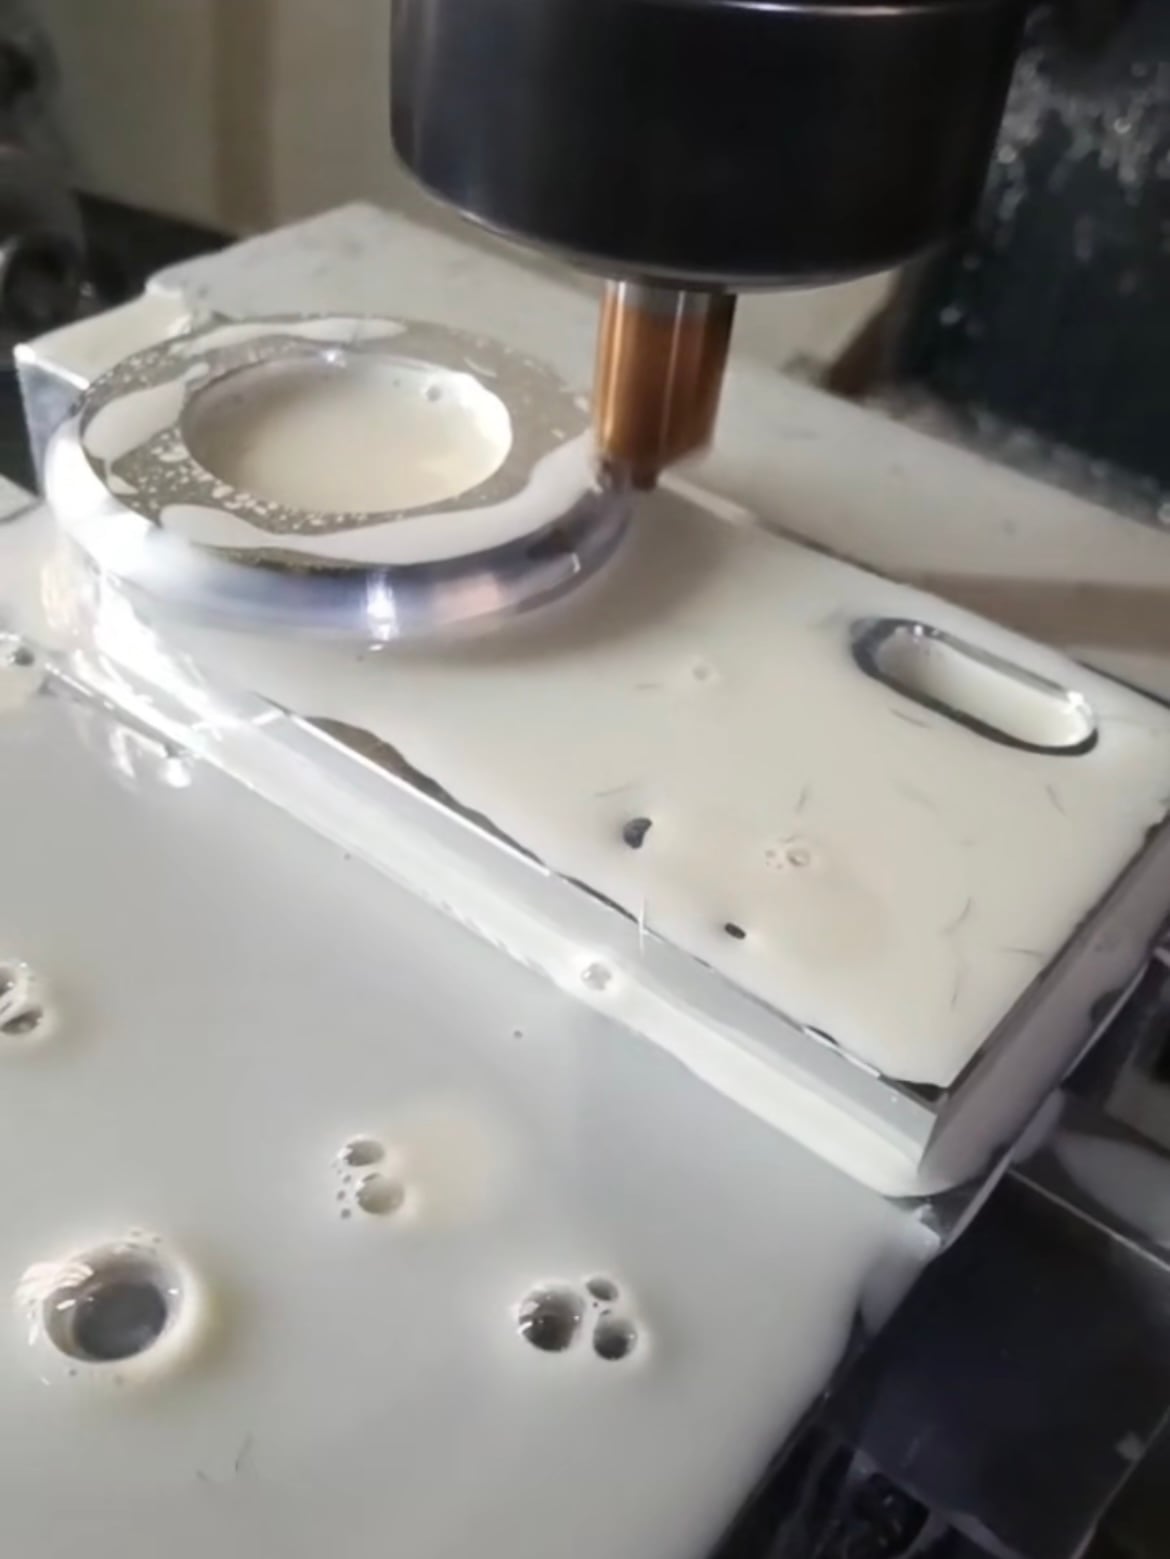
2. 切粉の詰まりと排出不良
切粉が効率的に排出されないと、切粉が堆積して再切断される「切粉詰まり(Chip Packing)」という現象が発生します。この堆積により、切刃周辺に極めて大きな圧力が生じ、工具が過熱し、急激かつ極端な応力によって破損する原因となります。
解決策: 切粉の排出を最適化した冷却液供給システムを確実に使用し、切粉の流れを改善するための特殊コーティングや専用形状を備えた工具の採用を検討してください。
3. 工具の不適切なクランプおよびランアウト
清潔で高精度な工具保持システムは極めて重要です。ツールホルダーのモアレ面やコレー ットに、ほこり・汚れ・金属屑などの異物が付着すると、著しいランアウト(振れ)が生じます。このような不均衡は、工具に強い振動および不均一な切削力を及ぼし、時間とともに疲労破壊を引き起こします。
解決策: コレットおよびツールホルダーを定期的に清掃・点検し、工具を確実かつ同心に保持できる状態を維持してください。
4. オーバーハングの過剰化と剛性の不足
加工用途に対して工具が長すぎること(オーバーハングの過剰化)は、機械加工セットアップの剛性を著しく低下させます。このような支持不足により、工具はたわみやチャッタリング(共振)を起こしやすくなり、目に見えない微小な亀裂が発生して、最終的に工具が折断する原因となります。
解決策: 安定性を最大限に高め、振動を最小限に抑えるため、常に作業に必要な最短の工具長さと可能な限り大きな直径の工具をご使用ください。
5. 鈍った工具での切削
摩耗した工具で切削を試みることは、一見コスト削減に見えますが、実際には逆効果です。工具が摩耗すると、切刃の鋭さが失われ、摩擦と切削抵抗が急激に増加します。これは特に高硬度材の加工時に、工具が「食い込む」ことや破損につながることがあります。
解決策: 工具寿命管理を積極的に実施し、顕著な摩耗が見られた時点で直ちに工具を交換してください。
まとめ
工具の摩耗はCNC加工において避けられない現象ですが、重大な工具破損は多くの場合、予防可能です。加工プロセスを標準化し、切削条件を最適化し、定期的な機械メンテナンスを重視することで、工具の破損を大幅に減らし、工具寿命を延ばし、高い生産効率を維持できます。
 最新ニュース
 EN