В мире обработки на станках с ЧПУ неожиданная поломка инструмента — это не просто неудобство: она приводит к дорогостоящим простоям оборудования, браку заготовок и задержкам поставок. Понимание причин выхода инструмента из строя — первый шаг к оптимизации процесса обработки и защите вашей прибыли.
Ниже перечислены пять наиболее распространенных причин поломки инструмента и практические рекомендации по их предотвращению:
1. Перегрузка параметров (избыточная нагрузка при резании)
Превышение допустимых пределов инструмента за счет чрезмерной глубины резания или подачи является одной из главных причин его разрушения. При слишком агрессивных параметрах резания нагрузка превышает возможности инструмента, что приводит к сколам или мгновенному облому хрупких материалов, таких как твердый сплав.
Решение: Всегда обращайтесь к рекомендуемым таблицам скоростей и подач, а также оптимизируйте параметры в зависимости от конкретного обрабатываемого материала.
2. Засорение стружкой и плохая эвакуация
Если стружка не удаляется эффективно, она может накапливаться и повторно резаться, что приводит к явлению, известному как «уплотнение стружки». Такое скопление создаёт чрезвычайно высокое давление вокруг режущей кромки, вызывая перегрев инструмента и его разрушение под действием внезапных и экстремальных нагрузок.
Решение: Убедитесь, что ваша система охлаждения оптимизирована для эвакуации стружки, и рассмотрите возможность использования инструментов со специальными покрытиями или геометрией, предназначенными для улучшения отвода стружки.
3. Неправильное зажимание инструмента и биение
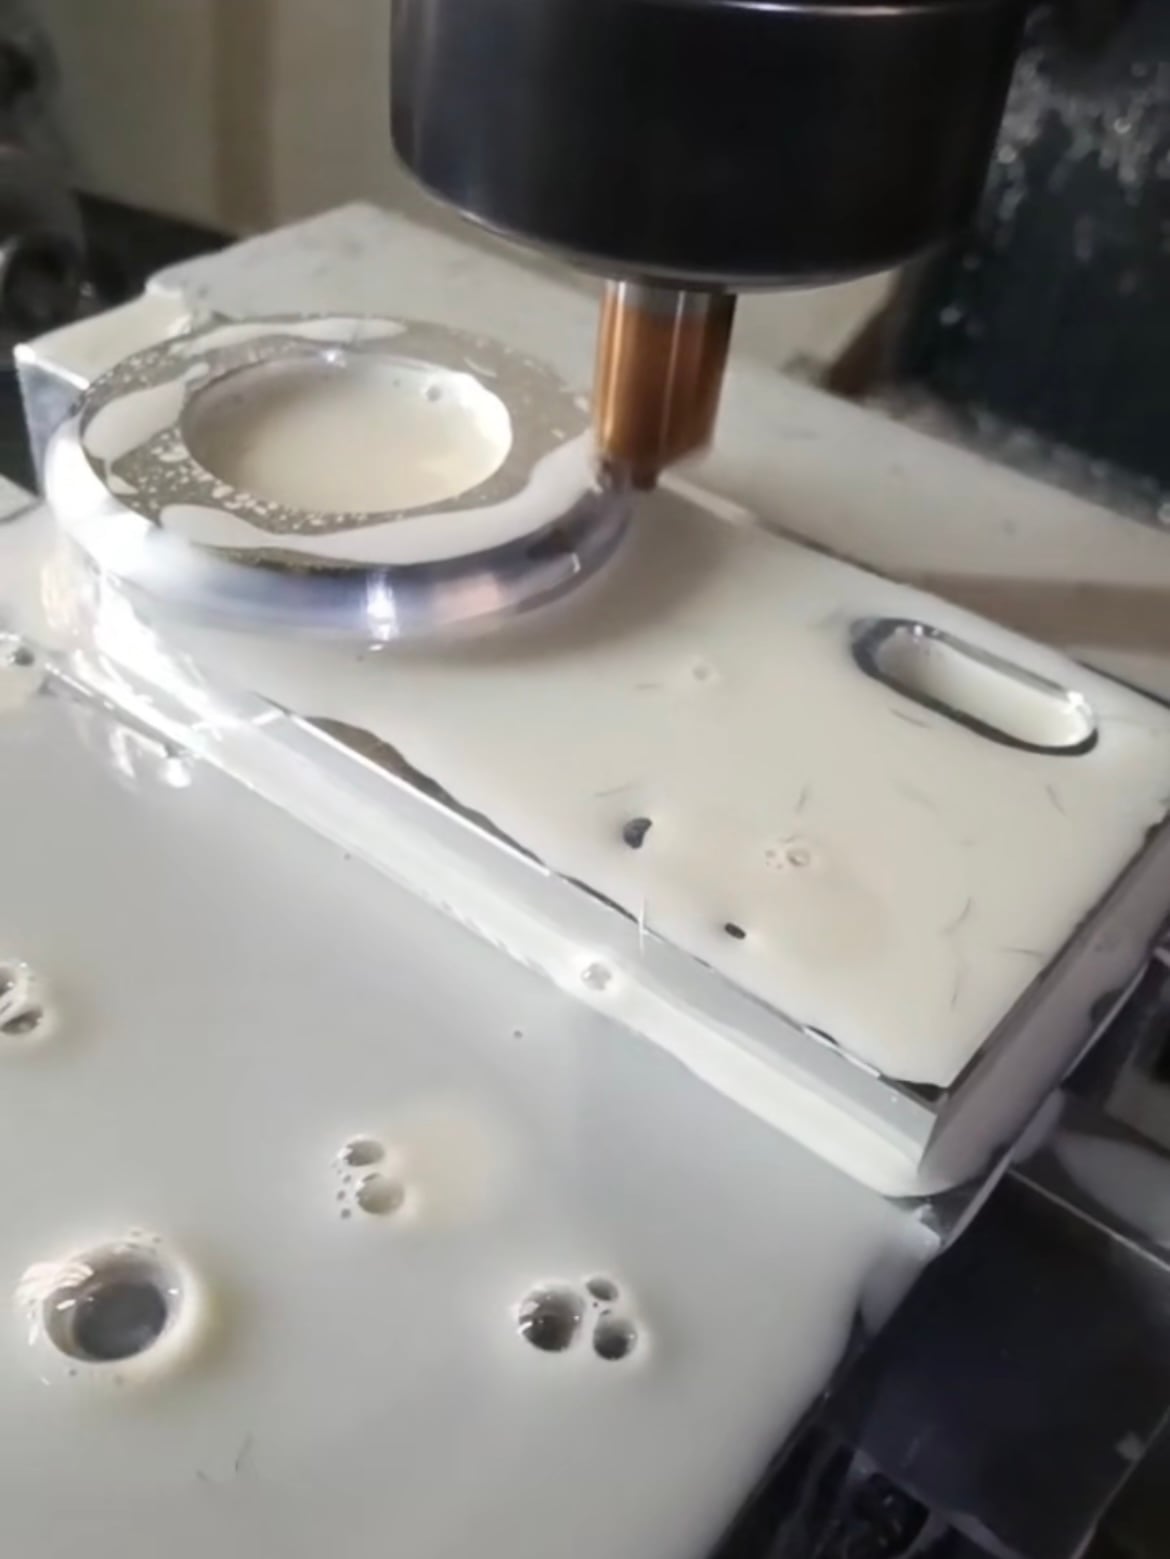
Чистая и точная система зажима инструмента имеет решающее значение. Загрязнение конуса патрона или цангового зажима — например, пылью, грязью или металлической стружкой — может вызвать значительное биение (вибрацию). Этот дисбаланс подвергает инструмент сильной вибрации и неравномерным силам резания, что со временем приводит к усталостному разрушению.
Решение: Регулярно очищайте и осматривайте патроны и инструментальные оправки, чтобы обеспечить надежное и соосное зажатие инструмента.
4. Избыточный вылет и недостаточная жесткость
Использование инструмента, длина которого слишком велика для данной задачи (избыточный вылет), резко снижает жесткость технологической системы обработки. Недостаток поддержки делает инструмент склонным к прогибу и вибрации (резонансу), что может привести к образованию скрытых микротрещин, в конечном итоге вызывающих поломку инструмента.
Решение: Всегда используйте инструмент минимально возможной длины и максимально допустимого диаметра для данной задачи, чтобы обеспечить максимальную устойчивость и минимизировать вибрацию.
5. Обработка тупыми инструментами
Попытка обработки детали изношенным инструментом — ложная экономия. По мере затупления инструмента режущая кромка теряет остроту, вследствие чего резко возрастают трение и сопротивление резанию. Это часто приводит к «зарыванию» инструмента или его поломке, особенно при обработке закаленных материалов.
Решение: Внедрите проактивную систему управления сроком службы инструмента и заменяйте инструменты при первых признаках значительного износа.
Заключение
Хотя износ инструмента неизбежен при фрезеровании на станках с ЧПУ, катастрофический выход инструмента из строя зачастую можно предотвратить. Стандартизация технологических процессов обработки, оптимизация режимов резания и регулярное техническое обслуживание оборудования позволяют значительно снизить количество поломок инструмента, продлить срок его службы и обеспечить высокую производительность.
 Горячие новости
 EN