سی این سی مشیننگ کی دنیا میں، غیر متوقع آلہ کے ٹوٹ جانے کا صرف ایک تکلیف دہ واقعہ ہونا کافی نہیں ہے—بلکہ اس کے نتیجے میں مشین کا وقت ضائع ہوتا ہے، کام کے ٹکڑے خراب ہو جاتے ہیں اور ترسیل میں تاخیر آ جاتی ہے۔ اس بات کو سمجھنا کہ آلہ کیوں ناکام ہوتے ہیں، آپ کے مشیننگ عمل کو بہتر بنانے اور اپنے منافع کے تحفظ کا پہلا قدم ہے۔
ذیل میں آلہ کے ٹوٹنے کی درج بالا پانچ عام وجوہات اور انہیں روکنے کے عملی طریقے دیے گئے ہیں:
1. پیرامیٹر کا زیادہ بوجھ (زیادہ سے زیادہ کاٹنے کا بوجھ)
زیادہ گہرائی کے کاٹنے یا فیڈ ریٹس کے ساتھ آلہ کو اس کی حد سے آگے دھکیلنا ناکامی کی ایک اہم وجہ ہے۔ جب کاٹنے کے پیرامیٹرز بہت شدید ہوتے ہیں تو کاٹنے کا بوجھ آلہ کی صلاحیت سے تجاوز کر جاتا ہے، جس کی وجہ سے کاربائیڈ جیسے شدید مواد ٹوٹ جاتے ہیں یا فوری طور پر ٹوٹ جاتے ہیں۔
حل: ہمیشہ تجویز کردہ رفتار اور فیڈ چارٹس کا حوالہ دیں، اور مشیننگ کے دوران استعمال ہونے والے مخصوص مواد کی بنیاد پر پیرامیٹرز کو بہتر بنائیں۔
2. چپس کا اٹکنا اور غیر موثر نکاسی
جب چپس کو مؤثر طریقے سے نکالا نہیں جاتا ہے تو وہ جمع ہو سکتی ہیں اور دوبارہ کٹ سکتی ہیں، جس کے نتیجے میں "چپ پیکنگ" کا مظہر پیدا ہوتا ہے۔ یہ تراکم کٹنگ ایج کے اردگرد شدید دباؤ پیدا کرتی ہے، جس کی وجہ سے آلہ گرم ہو جاتا ہے اور اچانک شدید تناؤ کے تحت ٹوٹ جاتا ہے۔
حل: یقینی بنائیں کہ آپ کا کولنٹ سسٹم چپس کی نکاسی کے لیے بہترین طریقے سے درست کیا گیا ہو، اور بہتر چپ فلو کے لیے خاص کوٹنگ یا جیومیٹری کے ساتھ بنائے گئے آلے استعمال کرنے پر غور کریں۔
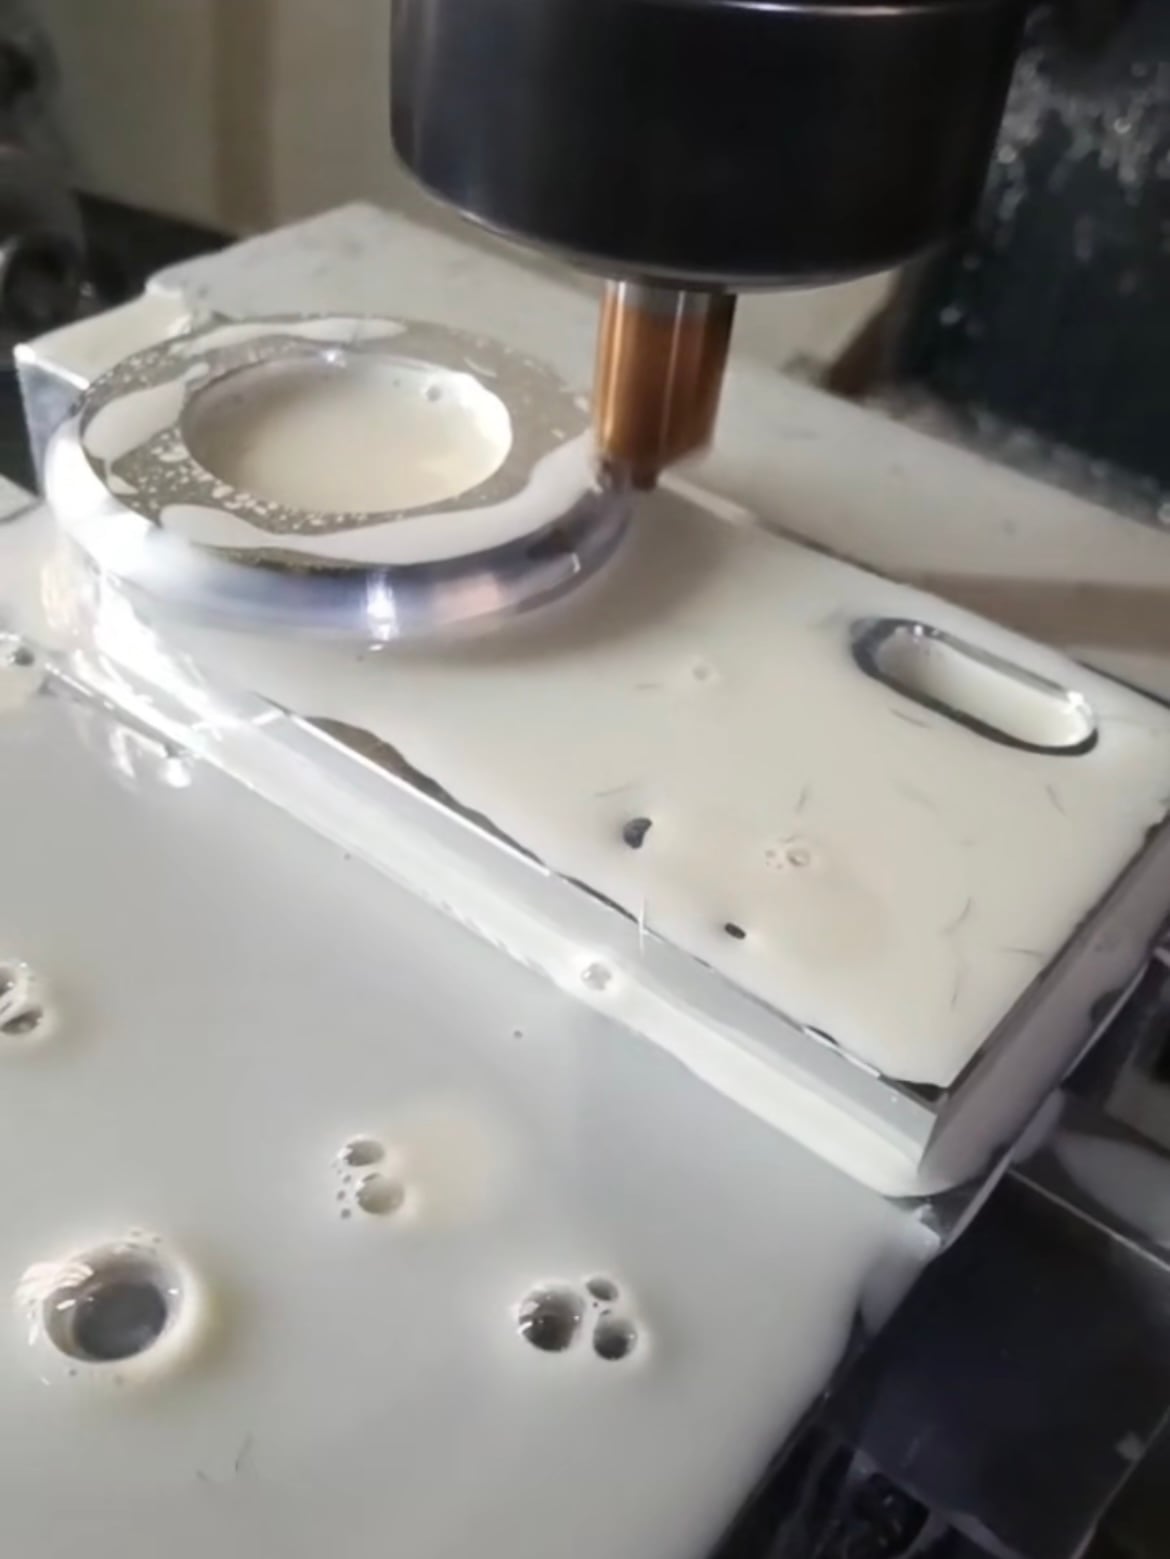
3. غلط آلہ کلیمپنگ اور رن آؤٹ
ایک صاف اور درست آلہ ہولڈنگ سسٹم انتہائی اہم ہے۔ آلہ ہولڈر کے ٹیپر یا کولیٹ پر آلودگی—جیسے دھول، گندگی یا دھاتی برش—کا ہونا قابلِ ذکر رن آؤٹ (وبّل) کا باعث بن سکتا ہے۔ یہ عدم توازن آلہ کو شدید وائبریشن اور غیر یکساں کٹنگ فورسز کے تحت رکھتا ہے، جس کی وجہ سے وقتاً فوقتاً تھکاوٹ کی وجہ سے فیل ہونا ہوتا ہے۔
حل: اپنے کولیٹس اور ٹول ہولڈرز کو باقاعدگی سے صاف کریں اور ان کا معائنہ کریں تاکہ ٹول پر مضبوط اور مرکزی قبضہ برقرار رہے۔
4. بہت زیادہ باہر نکلا ہوا حصہ اور سختی کی کمی
درست درجہ حرارت کے لیے بہت لمبا ٹول استعمال کرنا (بہت زیادہ باہر نکلا ہوا حصہ) مشیننگ کے سیٹ اپ کی سختی کو نمایاں طور پر کم کر دیتا ہے۔ اس قسم کی حمایت کی کمی سے ٹول کا انحراف اور چیٹر (رسوننس) کا امکان بڑھ جاتا ہے، جو پوشیدہ مائیکرو دراڑیں پیدا کر سکتا ہے جو آخر کار ٹول کو توڑ دیتی ہیں۔
حل: مستحکم اور وائبریشن کو کم سے کم رکھنے کے لیے ہمیشہ کام کے لیے سب سے چھوٹی ٹول لمبائی اور سب سے بڑے ممکنہ قطر کا استعمال کریں۔
5. کھنڈر والے ٹول کے ساتھ کاٹنا
کھنڈر والے ٹول کے ساتھ کاٹنے کی کوشش کرنا غلط معیشت ہے۔ جب ٹول کھنڈر ہوتا ہے تو اس کا کاٹنے والا کنارہ اپنی تیزی کھو دیتا ہے، جس کی وجہ سے رگڑ اور کاٹنے کی مزاحمت بہت زیادہ بڑھ جاتی ہے۔ اس کی وجہ سے اکثر ٹول "اندر گھس جاتا ہے" یا ٹوٹ جاتا ہے، خاص طور پر جب سخت مواد کو مشین کیا جا رہا ہو۔
حل: فعال ٹول کی عمر کے انتظامی نظام کو لاگو کریں اور ٹول کو واضح پہلی علامتِ استعمال کے بعد فوراً تبدیل کر دیں۔
نتیجہ
جبکہ ٹول ویئر سی این سی مشیننگ کا ایک لازمی حصہ ہے، تاہم تباہ کن ٹول فیلر اکثر روکا جا سکتا ہے۔ اپنے مشیننگ عمل کو معیاری بنانے، کٹنگ پیرامیٹرز کو بہتر بنانے اور باقاعدہ مشین کی دیکھ بھال کو ترجیح دینے سے آپ ٹول کے ٹوٹنے کو کافی حد تک کم کر سکتے ہیں، ٹول کی عمر بڑھا سکتے ہیں اور اعلیٰ پیداواری کارکردگی برقرار رکھ سکتے ہیں۔
 گرم خبریں
 EN