Trong lĩnh vực gia công CNC, việc dụng cụ đột ngột bị gãy không chỉ là một bất tiện — mà còn dẫn đến thời gian ngừng máy tốn kém, phôi bị loại bỏ và giao hàng bị chậm trễ. Việc hiểu rõ nguyên nhân gây hỏng dụng cụ là bước đầu tiên để tối ưu hóa quy trình gia công và bảo vệ lợi nhuận của bạn.
Dưới đây là 5 nguyên nhân phổ biến nhất gây gãy dụng cụ cùng các lời khuyên thực tiễn nhằm phòng tránh chúng:
1. Quá tải thông số (tải cắt quá lớn)
Đẩy dụng cụ vượt quá giới hạn cho phép bằng cách chọn chiều sâu cắt hoặc tốc độ chạy dao quá cao là nguyên nhân chính gây hỏng. Khi các thông số cắt quá mạnh bạo, tải cắt vượt quá khả năng chịu đựng của dụng cụ, khiến các vật liệu giòn như carbide bị mẻ hoặc gãy ngay lập tức.
Giải pháp: Luôn tham khảo các biểu đồ tốc độ và lượng chạy dao được khuyến nghị, đồng thời tối ưu hóa các thông số dựa trên vật liệu cụ thể đang được gia công.
2. Tắc phoi và thoát phoi kém
Khi phoi không được thoát ra một cách hiệu quả, chúng có thể tích tụ và bị cắt lại, dẫn đến hiện tượng gọi là "tắc phoi". Sự tích tụ này tạo ra áp lực rất lớn xung quanh lưỡi cắt, khiến dụng cụ bị quá nhiệt và gãy do ứng suất đột ngột, cực lớn.
Giải pháp: Đảm bảo hệ thống làm mát của bạn được tối ưu hóa để thoát phoi, đồng thời cân nhắc sử dụng các dụng cụ có lớp phủ đặc biệt hoặc hình học được thiết kế nhằm cải thiện khả năng thoát phoi.
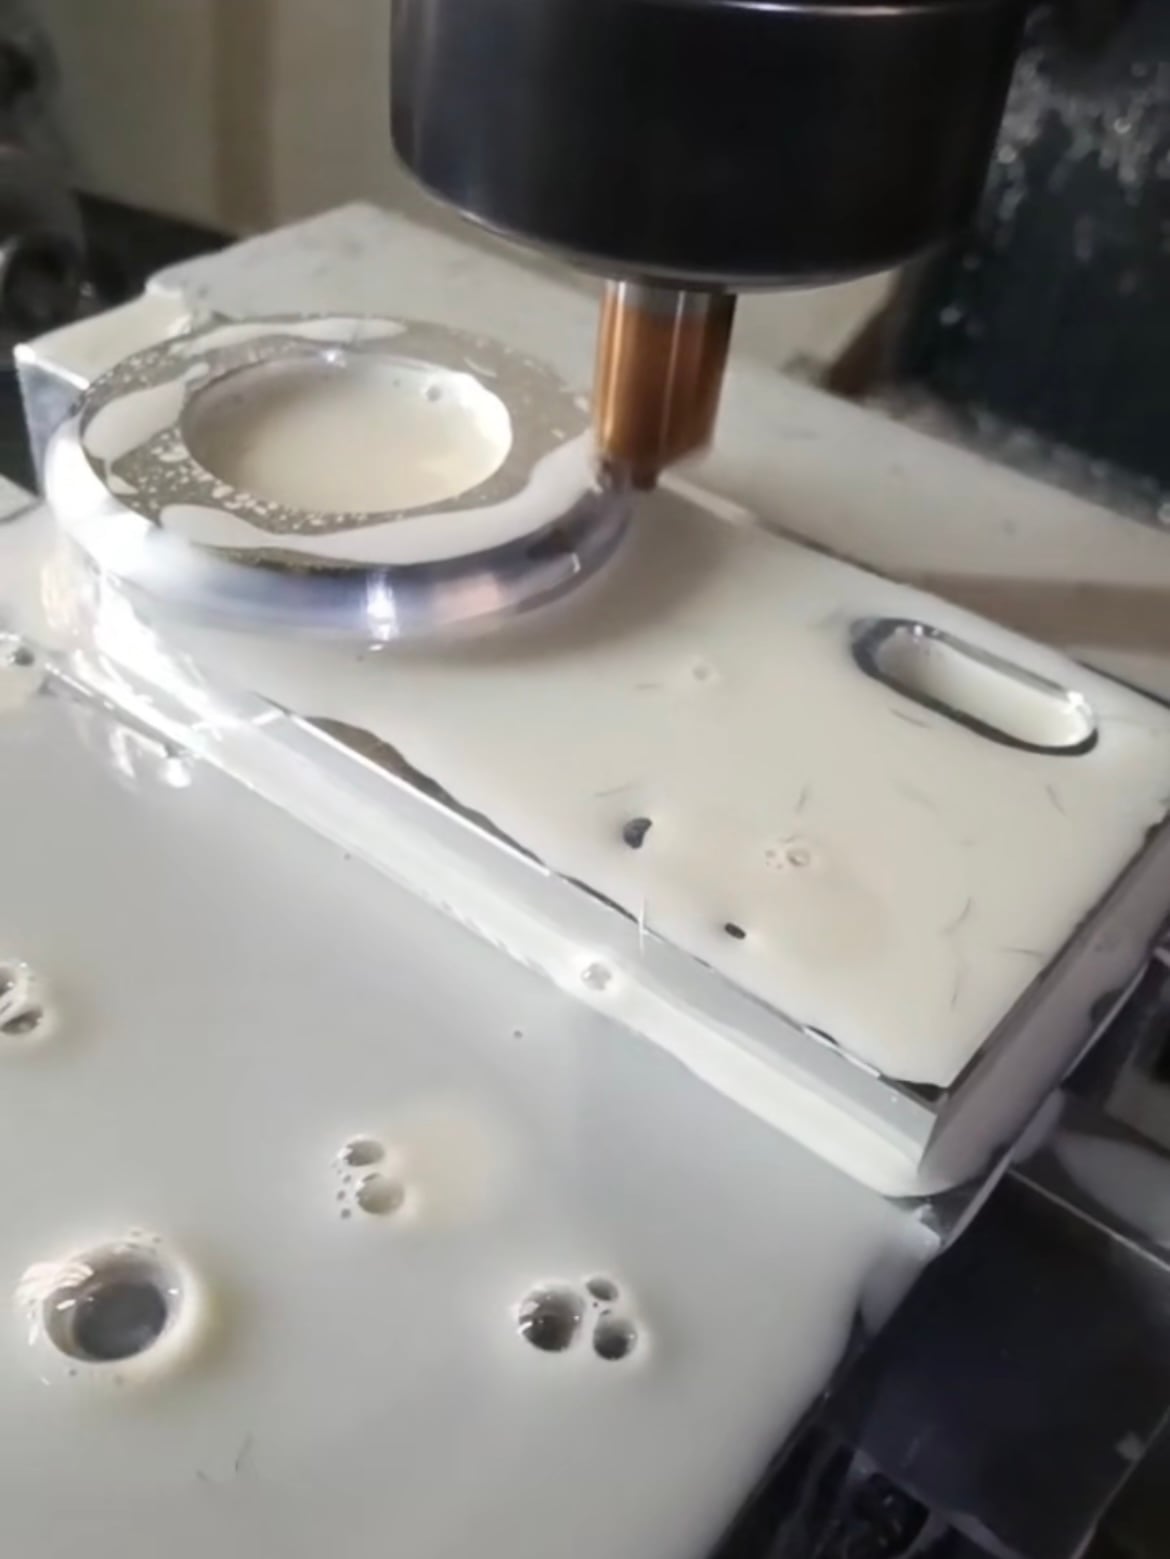
3. Kẹp dụng cụ không đúng cách và độ đảo tâm
Một hệ thống kẹp dụng cụ sạch và chính xác là yếu tố then chốt. Các chất bẩn trên phần côn của giá kẹp hoặc mâm cặp—như bụi, đất cát hoặc vụn kim loại—có thể gây ra độ đảo tâm (độ rung) đáng kể. Sự mất cân bằng này khiến dụng cụ chịu rung động mạnh và lực cắt không đều, dẫn đến hỏng do mỏi theo thời gian.
Giải pháp: Làm sạch và kiểm tra thường xuyên các đầu kẹp (collet) và giá đỡ dụng cụ để đảm bảo độ bám chắc và đồng tâm trên dụng cụ.
4. Độ nhô ra quá mức và thiếu độ cứng vững
Sử dụng dụng cụ quá dài so với yêu cầu ứng dụng (độ nhô ra quá mức) sẽ làm giảm đáng kể độ cứng vững của hệ thống gia công. Việc thiếu sự hỗ trợ này khiến dụng cụ dễ bị biến dạng và rung động (cộng hưởng), từ đó tạo ra các vết nứt vi mô ẩn mà về sau có thể dẫn đến gãy dụng cụ.
Giải pháp: Luôn sử dụng dụng cụ ngắn nhất và có đường kính lớn nhất có thể phù hợp với công việc nhằm tối đa hóa độ ổn định và giảm thiểu rung động.
5. Cắt bằng dụng cụ cùn
Cố gắng cắt bằng dụng cụ đã mòn là một cách tiết kiệm sai lầm. Khi dụng cụ bị mòn, lưỡi cắt mất đi độ sắc bén, khiến ma sát và lực cản cắt tăng vọt. Điều này thường dẫn đến hiện tượng dụng cụ "bị chìm sâu" hoặc gãy, đặc biệt khi gia công các vật liệu cứng.
Giải pháp: Áp dụng hệ thống quản lý tuổi thọ dụng cụ chủ động và thay thế dụng cụ ngay khi xuất hiện dấu hiệu mài mòn rõ rệt.
Kết luận
Mặc dù mài mòn dụng cụ là một phần không thể tránh khỏi trong gia công CNC, nhưng sự cố phá hủy dụng cụ nghiêm trọng thường có thể phòng ngừa được. Bằng cách chuẩn hóa quy trình gia công, tối ưu hóa các thông số cắt và ưu tiên bảo trì máy định kỳ, bạn có thể giảm đáng kể tình trạng gãy dụng cụ, kéo dài tuổi thọ dụng cụ và duy trì hiệu suất sản xuất cao.
 Tin nóng
 EN