In der Welt der CNC-Bearbeitung ist ein unerwarteter Werkzeugbruch mehr als nur eine Unannehmlichkeit – er führt zu kostspieligen Maschinenausfällen, Ausschuss an Werkstücken und Lieferverzögerungen. Das Verständnis dafür, warum Werkzeuge versagen, ist der erste Schritt zur Optimierung Ihres Zerspanungsprozesses und zum Schutz Ihrer Gewinnspanne.
Hier sind die fünf häufigsten Ursachen für Werkzeugbrüche sowie praktische Tipps, um sie zu vermeiden:
1. Parameterüberlastung (zu hohe Schnittlast)
Wenn ein Werkzeug durch zu große Schnitttiefe oder Vorschubgeschwindigkeiten über seine Grenzen hinaus beansprucht wird, ist dies eine Hauptursache für Versagen. Werden die Schnittparameter zu aggressiv gewählt, übersteigt die Schnittlast die Belastbarkeit des Werkzeugs, wodurch spröde Materialien wie Hartmetall sofort abplatzen oder brechen.
Lösung: Beziehen Sie sich stets auf die empfohlenen Schnittgeschwindigkeits- und Vorschubtabellen und optimieren Sie die Parameter anhand des jeweiligen zu bearbeitenden Werkstoffs.
2. Späneverstopfung und unzureichende Späneabfuhr
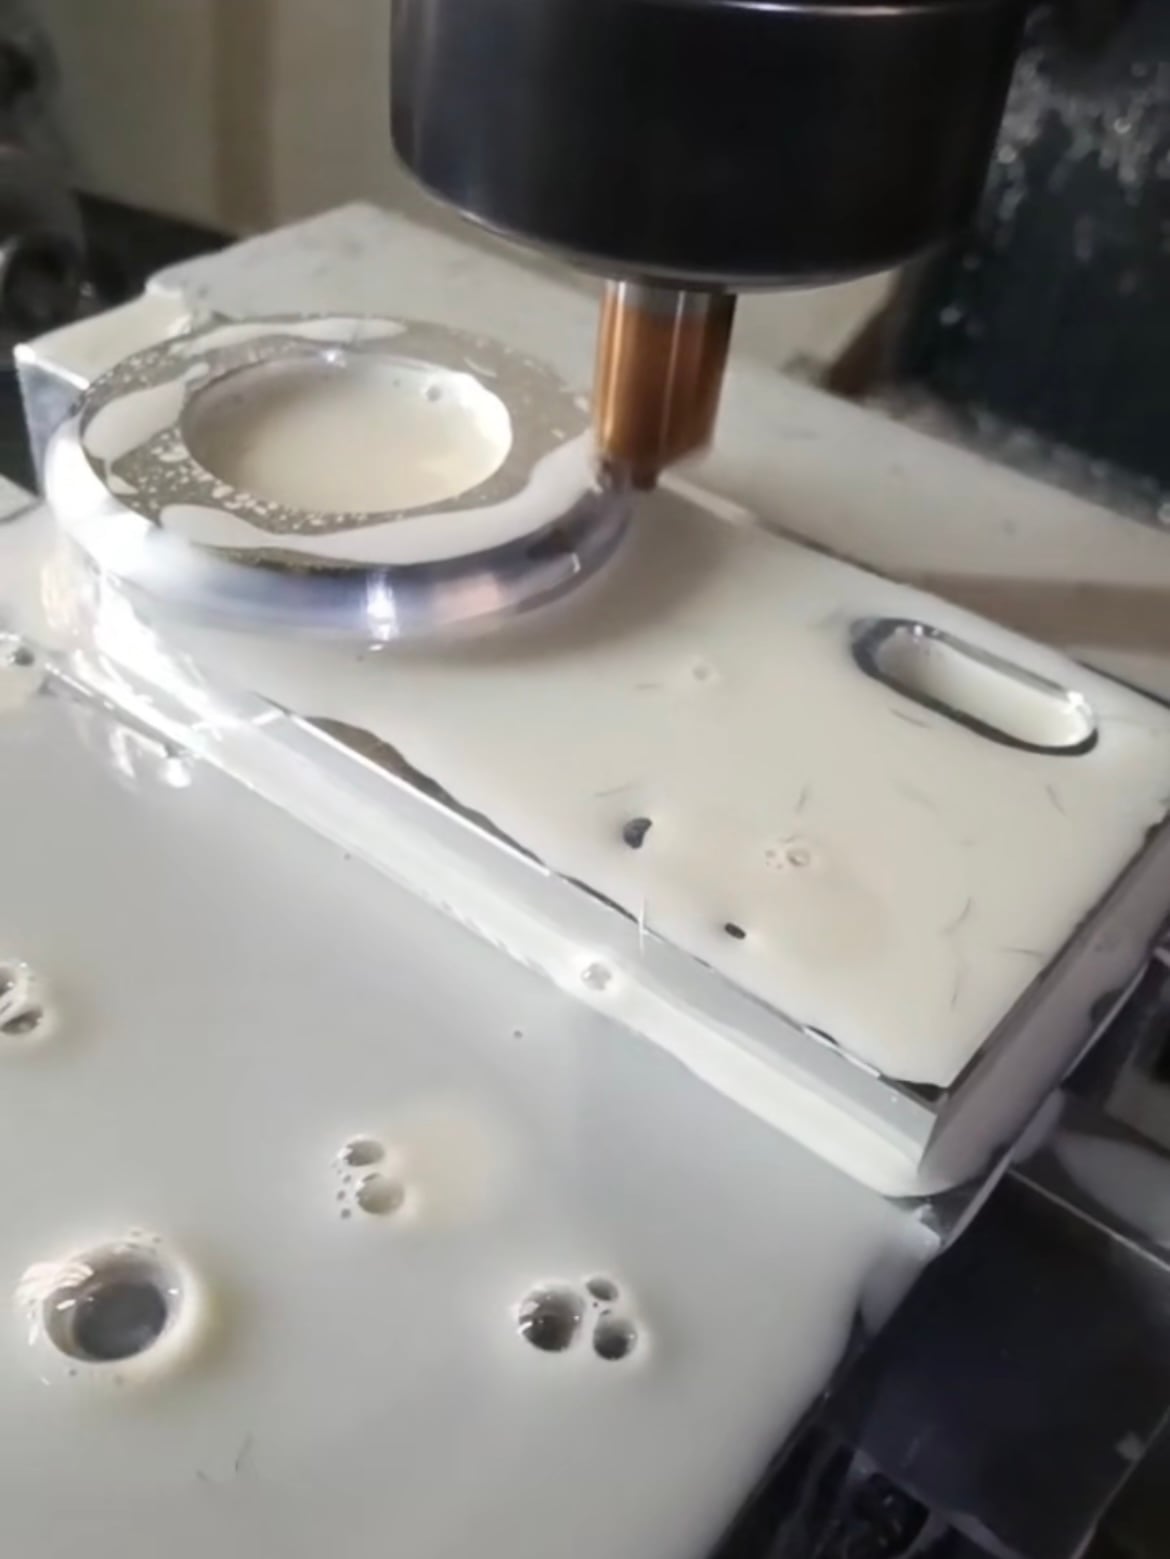
Wenn Späne nicht effizient abgeführt werden, können sie sich ansammeln und erneut zerspanen, was zu einem Phänomen namens „Späneverpackung“ führt. Diese Ansammlung erzeugt einen enormen Druck um die Schneidkante, wodurch das Werkzeug überhitzt und unter plötzlicher, extremer Belastung bricht.
Lösung: Stellen Sie sicher, dass Ihr Kühlmittelsystem für die Späneabfuhr optimiert ist, und erwägen Sie den Einsatz von Werkzeugen mit speziellen Beschichtungen oder Geometrien, die eine verbesserte Späneführung ermöglichen.
3. Unzureichende Werkzeugaufspannung und Laufgenauigkeit
Ein sauberes und präzises Werkzeugaufnahmesystem ist entscheidend. Verunreinigungen an der Konusfläche des Werkzeughalters oder der Spannzange – wie Staub, Schmutz oder Metallspäne – können zu einer erheblichen Laufungenauigkeit (Wobble) führen. Diese Unwucht führt zu starken Vibrationen und ungleichmäßigen Schnitkräften am Werkzeug, was im Laufe der Zeit zu einer Ermüdungsbruchbeanspruchung führt.
Lösung: Reinigen und prüfen Sie Ihre Spannfutter und Werkzeughalter regelmäßig, um einen sicheren, konzentrischen Halt des Werkzeugs zu gewährleisten.
4. Übermäßiger Überstand und mangelnde Steifigkeit
Die Verwendung eines für die Anwendung zu langen Werkzeugs (übermäßiger Überstand) reduziert die Steifigkeit des Bearbeitungs-Setups drastisch. Diese unzureichende Abstützung macht das Werkzeug anfällig für Verformung und Schwingungen (Resonanz), wodurch verborgene Mikrorisse entstehen können, die letztendlich zum Bruch des Werkzeugs führen.
Lösung: Verwenden Sie stets die kürzeste mögliche Werkzeuglänge und den größtmöglichen Durchmesser für die jeweilige Aufgabe, um Stabilität zu maximieren und Vibrationen zu minimieren.
5. Schneiden mit stumpfen Werkzeugen
Das Schneiden mit einem abgenutzten Werkzeug ist eine falsche Einsparung. Wenn ein Werkzeug stumpf wird, verliert die Schneidkante ihre Schärfe, wodurch Reibung und Schnittwiderstand stark ansteigen. Dies führt häufig dazu, dass das Werkzeug „einschlägt“ oder bricht – insbesondere bei der Bearbeitung gehärteter Materialien.
Lösung: Führen Sie ein proaktives Werkzeug-Lebenszyklus-Management ein und ersetzen Sie Werkzeuge bereits beim ersten deutlichen Anzeichen einer nennenswerten Abnutzung.
Fazit
Während Werkzeugverschleiß ein unvermeidlicher Teil der CNC-Bearbeitung ist, lässt sich ein katastrophaler Werkzeugbruch häufig verhindern. Durch die Standardisierung Ihrer Bearbeitungsprozesse, die Optimierung der Schnittparameter und die Priorisierung einer regelmäßigen Maschinenwartung können Sie Werkzeugbrüche deutlich reduzieren, die Werkzeuglebensdauer verlängern und eine hohe Produktionseffizienz aufrechterhalten.
 Aktuelle Nachrichten
 EN