Dalam dunia pemesinan CNC, patahnya alat secara tidak dijangka bukan sekadar gangguan—ia menyebabkan masa henti mesin yang mahal, bahan kerja yang terbuang, dan kelengkapan penghantaran yang tertunda. Memahami sebab-sebab kegagalan alat merupakan langkah pertama untuk mengoptimumkan proses pemesinan anda dan melindungi margin keuntungan anda.
Berikut adalah 5 sebab biasa patahnya alat dan tip praktikal untuk mencegahnya:
1. Beban Berlebihan pada Parameter (Beban Pemotongan Berlebihan)
Menggunakan alat melebihi had kemampuannya dengan kedalaman pemotongan atau kadar suapan yang berlebihan merupakan salah satu sebab utama kegagalan. Apabila parameter pemotongan terlalu agresif, beban pemotongan melebihi kapasiti alat, menyebabkan bahan rapuh seperti karbida terkupas atau patah secara serta-merta.
Penyelesaian: Sentiasa rujuk carta kelajuan dan suapan yang disyorkan, dan optimumkan parameter berdasarkan bahan khusus yang dibuat.
2. Penyumbatan Cecip dan Pengeluaran Cecip yang Tidak Baik
Apabila cecip tidak dikeluarkan secara cekap, ia boleh terkumpul dan dipotong semula, menyebabkan fenomena yang dikenali sebagai "pengepakan cecip." Pengekalan ini mencipta tekanan yang sangat tinggi di sekitar tepi pemotongan, menyebabkan alat menjadi terlalu panas dan pecah di bawah tekanan mendadak yang ekstrem.
Penyelesaian: Pastikan sistem penyejuk anda dioptimumkan untuk pengeluaran cecip, dan pertimbangkan penggunaan alat dengan salutan khas atau geometri yang direka untuk aliran cecip yang lebih baik.
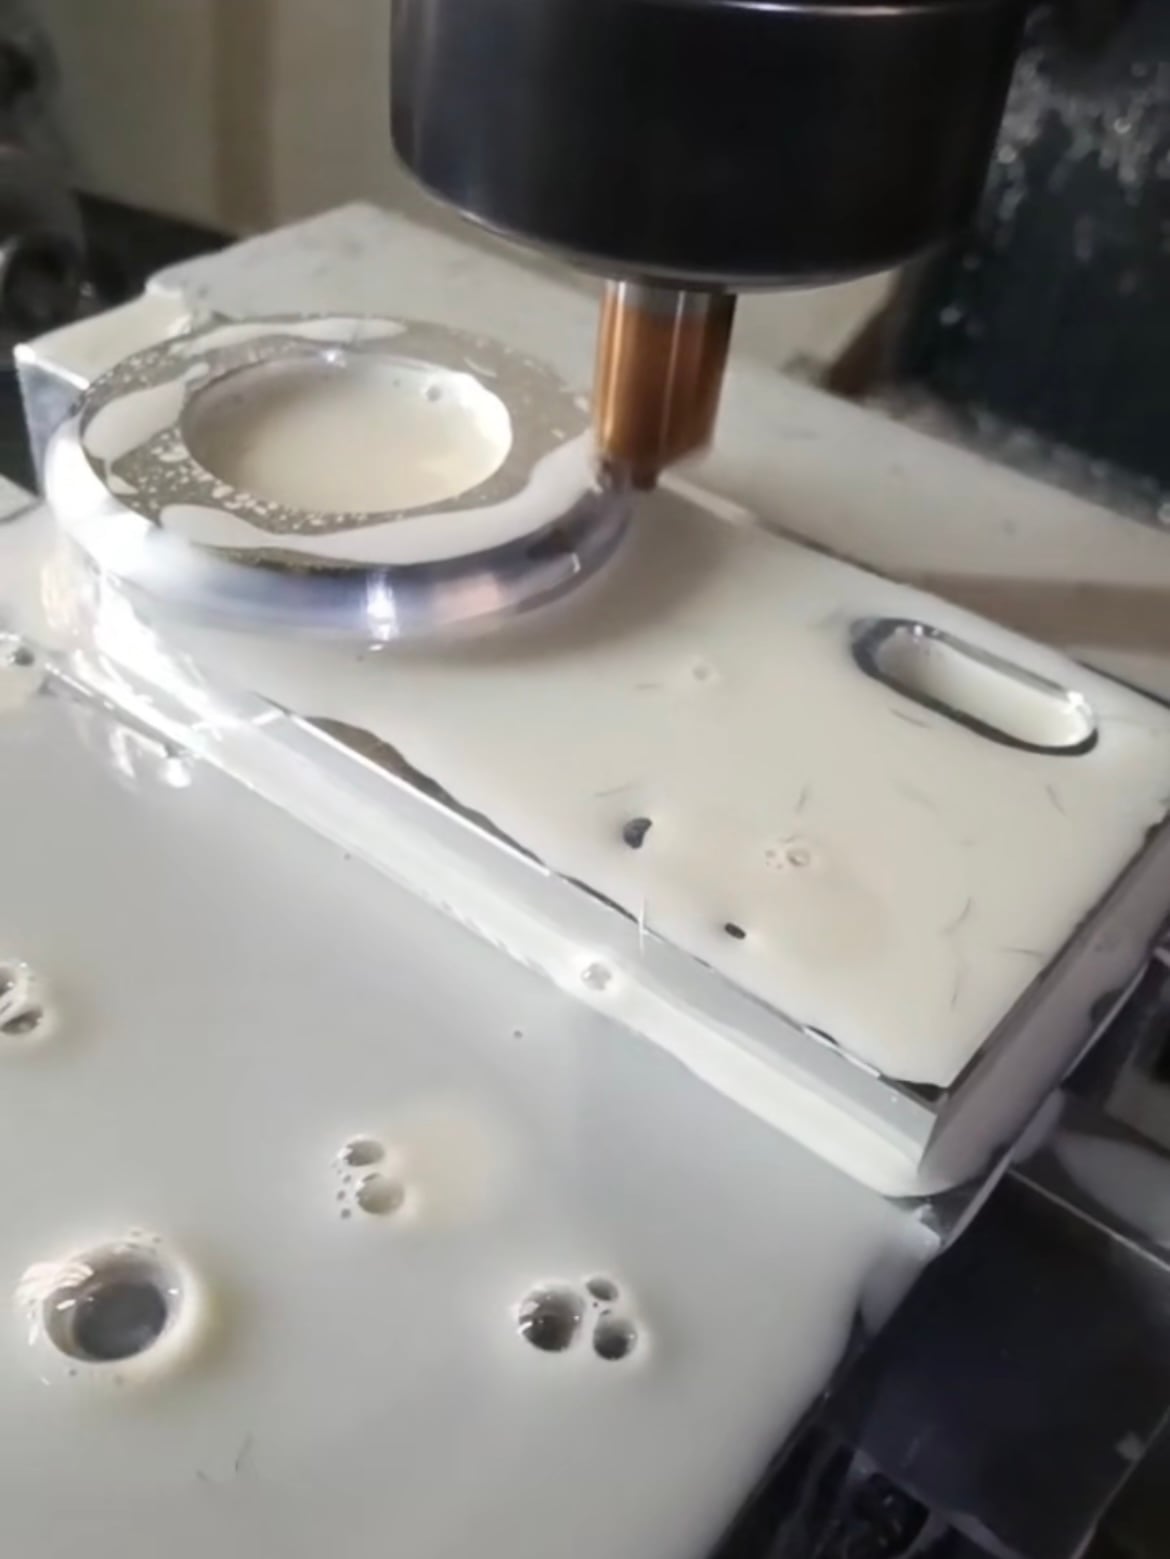
3. Pengapit Alat yang Tidak Betul dan Ketidaksepusan Putaran
Sistem pegangan alat yang bersih dan tepat adalah kritikal. Kontaminasi pada tirus atau collet pemegang alat—seperti habuk, kotoran, atau serpihan logam—boleh menyebabkan ketidaksepusan putaran (wobble) yang ketara. Ketidakseimbangan ini menjejaskan alat dengan getaran yang teruk dan daya pemotongan yang tidak sekata, menyebabkan kegagalan keletihan dalam jangka masa panjang.
Penyelesaian: Bersihkan dan periksa secara berkala collet dan pemegang alat anda untuk memastikan pegangan alat yang kukuh dan konsentrik.
4. Jarak Overhang Berlebihan dan Ketidaktegaran
Menggunakan alat yang terlalu panjang untuk aplikasi tertentu (overhang berlebihan) akan mengurangkan ketegaran sistem pemesinan secara drastik. Keadaan kurang sokongan ini menjadikan alat mudah terpesong dan bergetar (resonans), yang boleh menyebabkan mikro-retakan tersembunyi yang akhirnya menyebabkan alat tersebut patah.
Penyelesaian: Sentiasa gunakan panjang alat yang paling pendek dan diameter yang sebesar mungkin untuk tugas tersebut bagi memaksimumkan kestabilan dan meminimumkan getaran.
5. Memotong Menggunakan Alat Tumpul
Cuba memotong menggunakan alat yang sudah haus merupakan suatu tindakan tidak ekonomikal. Apabila alat menjadi tumpul, tepi potongnya kehilangan ketajamannya, menyebabkan geseran dan rintangan pemotongan meningkat secara mendadak. Keadaan ini sering menyebabkan alat ‘terbenam’ atau patah, terutamanya semasa memproses bahan yang telah dikeraskan.
Penyelesaian: Laksanakan sistem pengurusan hayat alat secara proaktif dan gantikan alat sebaik sahaja menunjukkan tanda-tanda haus yang ketara.
Kesimpulan
Walaupun kerosakan alat adalah sebahagian tidak dapat dielakkan dalam pemesinan CNC, kegagalan alat yang teruk sering kali dapat dicegah. Dengan menstandardkan proses pemesinan anda, mengoptimumkan parameter pemotongan, dan memberi keutamaan kepada penyelenggaraan mesin secara berkala, anda boleh mengurangkan secara ketara keputusan alat, memperpanjang jangka hayat alat, dan mengekalkan kecekapan pengeluaran yang tinggi.
 Berita Terkini
 EN